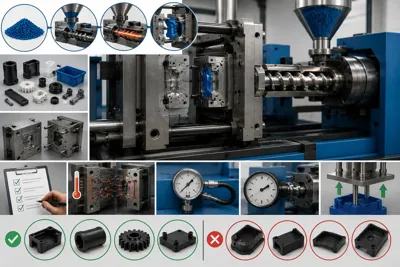
Inyección inteligente con sensores de presión integrados en el molde.
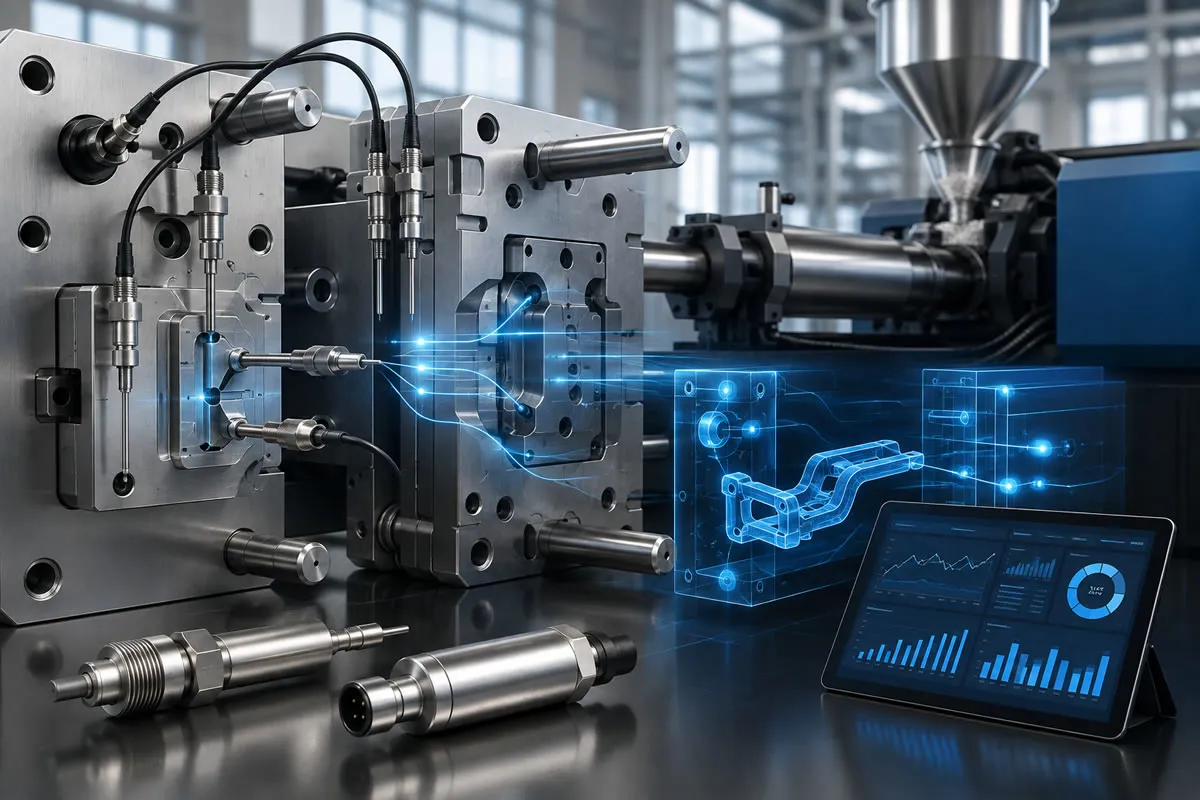
Los sensores de presión y temperatura integrados en el molde son dispositivos piezoeléctricos e infrarrojos (IR) propios de la Industria 4.0 que miden el estado reológico dinámico del polímero fundido en las cavidades del molde en milisegundos. En lugar de depender de la presión hidráulica de la máquina de moldeo por inyección, estos sistemas leen la presión real del plástico directamente dentro de la cavidad; gestionan dinámicamente la transición de velocidad a presión mediante la metodología Decoupled III. Esta tecnología compensa las fluctuaciones de viscosidad entre lotes, evitando rebabas, fallos de inyección y marcas de contracción en origen, y se integra con robots de clasificación de piezas para garantizar una clasificación de calidad del 100 %.
De la Producción Centrada en la Máquina al "Moldeo Inteligente" Centrado en la Cavidad
En los procesos convencionales de inyección de plástico, el control de calidad se gestiona generalmente mediante parámetros relacionados con la hidráulica de la máquina o la posición del husillo. Sin embargo, las microvariaciones de temperatura del cilindro, los cambios en la proporción de material triturado reciclado o las variaciones de humedad y temperatura ambiente modifican continuamente la fluidez (viscosidad) del polímero. Aunque el husillo de la máquina avance hasta exactamente la misma posición en cada ciclo, los cambios de viscosidad pueden provocar que la pieza se llene de forma incompleta o que se sobreempaque y genere rebaba.
Los sensores de presión y temperatura dentro del molde trasladan el control del proceso desde los indicadores de la máquina directamente hasta la cavidad donde se encuentra el plástico. Este enfoque, denominado "Moldeo por Inyección Inteligente", transforma el molde de una masa pasiva de acero en una fuente de información capaz de supervisar y controlar el proceso con datos a nivel de milisegundos.
Tecnologías de Sensores Dentro del Molde y Principios de Funcionamiento
Los sensores utilizados en moldes inteligentes son componentes miniaturizados diseñados para soportar las elevadas presiones dentro de la cavidad (2000 bar) y los fuertes choques térmicos:
1. Sensores de Presión Piezoeléctricos (Medición Directa e Indirecta)
Los sensores piezoeléctricos que contienen cristales de cuarzo generan una carga eléctrica (pC - picoculombios) proporcional a la presión mecánica aplicada sobre ellos. Esta señal eléctrica se convierte en una curva de presión en monitores digitales:
-
Sensores Directos: La cara frontal del sensor está orientada directamente hacia la cavidad del molde y entra en contacto con el polímero líquido. Proporcionan la medición más sensible y generalmente se utilizan en las superficies posteriores no funcionales o no estéticas de la pieza.
-
Sensores Indirectos: Se colocan inmediatamente detrás de un expulsor. Cuando el plástico fundido presiona el expulsor, este comprime el sensor y la presión se mide indirectamente. No dejan ninguna marca visible del sensor en la superficie de la pieza.
2. Termopares y Sensores de Temperatura Infrarrojos (IR) de Respuesta Rápida
A diferencia de las sondas estándar que miden la temperatura del acero del molde, los sensores infrarrojos de cavidad utilizan ópticas de vidrio de zafiro para medir instantáneamente la temperatura del núcleo del material fundido. Estos datos permiten detener automáticamente el tiempo de enfriamiento en el momento en que la pieza se solidifica, optimizando el tiempo de ciclo segundo a segundo.
Moldeo Científico (Decoupled III): Conmutación V-P Basada en Sensores
El nivel más avanzado de la metodología de inyección científica es el proceso Decoupled III. En este método, la fase de llenado del plástico y la fase de mantenimiento/compactación (holding/packing) están completamente separadas:
-
Fase 1 (Llenado a Alta Velocidad): El plástico fundido se inyecta a una velocidad muy elevada hasta llenar entre el 95% y el 98% del volumen de la cavidad.
-
Fase 2 (Conmutación Activada por la Presión de la Cavidad): El sensor piezoeléctrico situado en el punto más alejado del molde detecta que el plástico fundido ha llegado a ese punto y que la presión ha alcanzado el umbral especificado (por ejemplo, 350 bar), enviando inmediatamente una señal a la máquina. La máquina reduce la velocidad de llenado y cambia a la presión de mantenimiento en cuestión de milisegundos.
-
Fase 3 (Control Dinámico de la Presión de Mantenimiento): Aunque la viscosidad de la materia prima sea más fluida en ese lote, el cambio se realiza en función de la presión de la cavidad y no de la posición de la máquina, lo que hace prácticamente imposible el sobrellenado o la formación de rebabas.
4 Beneficios Fundamentales de Producción Proporcionados por los Sensores Dentro del Molde
| Área de Beneficio | Proceso de Inyección Convencional | Inyección Inteligente con Sensores | Contribución a la Producción B2B |
| Diferencias entre Lotes de Materia Prima | Se requiere un ajuste manual por parte del operador | El sensor compensa la viscosidad en tiempo real | Cero desperdicio por ajustes, producción ininterrumpida |
| Rebaba y Llenado Incompleto | Se detecta después de fabricar la pieza | Se detecta inmediatamente cuando la curva de presión supera los límites | 100% de estabilidad en la calidad de las piezas |
| Tiempo de Ciclo (Cycle Time) | El tiempo de enfriamiento se mantiene largo como margen de seguridad | El molde se abre en cuanto la pieza se solidifica | 10% - 20% de ahorro en el tiempo de ciclo |
| Protección del Molde | Una presión excesiva puede deformar el acero del molde | La inyección se detiene cuando se supera el límite de presión máxima | Reducción de los costes de mantenimiento del molde |
Garantía de Suministro B2B: Trazabilidad del 100% y Separación Automática de Piezas Defectuosas
En sectores con tolerancia cero a los defectos, como la automoción, la defensa y la industria médica, el requisito fundamental para trabajar como proveedor B2B es poder respaldar cada pieza suministrada. Las curvas de presión-tiempo (curvas integrales de presión) obtenidas de los moldes equipados con sensores se registran en ordenadores industriales.
Si en un ciclo la curva de presión de la cavidad sale del corredor de tolerancia objetivo (por ejemplo, si la boquilla del canal caliente se obstruye momentáneamente), el sistema envía inmediatamente una señal de "RECHAZO" al robot de extracción de piezas. El robot deposita esa pieza en un contenedor de rechazo bloqueado en lugar de colocarla en la cinta transportadora. De esta manera se impide matemáticamente que incluso una sola pieza defectuosa llegue a la línea de montaje del cliente.
Preguntas Frecuentes
¿Se puede añadir posteriormente un sensor de presión dentro del molde?
Sí. Los moldes existentes pueden llevarse al taller de moldes e integrarse mecanizando alojamientos para células de carga indirectas situadas detrás de los expulsores (load cells) o para micro sensores piezoeléctricos detrás de una nervadura adecuada. Los datos de los sensores pueden transferirse a monitores externos de supervisión del proceso mediante un conector instalado en el exterior del molde.
¿El sensor deja una marca visible en la pieza?
Los sensores directos de cavidad pueden dejar una marca circular de contacto muy ligera, de 1 mm - 2.5 mm de diámetro, sobre la superficie de la pieza. Sin embargo, cuando se utilizan sensores indirectos (situados detrás del expulsor), el plástico entra directamente en contacto con el expulsor, por lo que en la superficie de la pieza no queda ninguna marca adicional aparte de la marca estándar del expulsor.
¿Es adecuada la inversión en sensores dentro del molde para series pequeñas?
En piezas de plástico de bajo volumen o con tolerancias amplias, la amortización del coste de inversión inicial puede requerir bastante tiempo. Sin embargo, en componentes para dispositivos médicos, componentes de seguridad automotriz (conectores de airbags, válvulas de freno) y moldes de embalaje de muchas cavidades (16-32 cavidades), el sistema de sensores se amortiza en pocos meses porque permite una producción sin desperdicios.
Fabricación de Moldes Inteligentes y de Cero Defectos conforme a los Estándares de la Industria 4.0
Elimine de forma permanente las rebabas, los llenados incompletos y las desviaciones dimensionales causadas por las variaciones de materia prima en la producción en serie. En kaucukplastikkalip.com, diseñamos alojamientos para sensores piezoeléctricos de presión y temperatura en nuestros proyectos de moldes y construimos moldes inteligentes totalmente compatibles con los principios de moldeo científico Decoupled III. Comparta sus modelos 3D CAD con nosotros para sus proyectos críticos que requieren alta precisión y trazabilidad de calidad del 100%, y permítanos preparar nuestra propuesta B2B de moldeo inteligente.
Recommended for You
Soluciones para la fabricación de moldes de caucho y la producción industrial.
La fabricación de moldes de caucho consiste en dar forma a materias primas elastoméricas mediante reacciones de vulcanización a altas temperaturas (160 °C - 200 °C) y presiones (50 - 250 bar). En las líneas de producción industrial se utilizan métodos de moldeo por compresión, transferencia e inyección. Las tolerancias de producción se determinan según las clases M1, M2 y M3 de la norma TS ISO 3302-1, mientras que los criterios de almacenamiento y vida útil de los componentes elastoméricos finales se rigen por la norma DIN 7716. Se fabrican elementos de sellado y amortiguación de alta precisión para las industrias automotriz, de defensa y de maquinaria, utilizando materias primas de NBR, EPDM, FKM (Viton) y silicona.