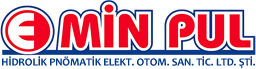
Интеллектуальная технология литья под давлением с датчиками давления, встроенными в пресс-форму.
Датчики давления и температуры внутри пресс-формы представляют собой пьезоэлектрические и инфракрасные (ИК) устройства, разработанные в рамках концепции «Индустрия 4.0», которые измеряют динамическое реологическое состояние расплавленного полимера в полостях пресс-формы за миллисекунды. Вместо использования гидравлического давления литьевой машины эти системы считывают фактическое давление пластика непосредственно внутри полости; они динамически управляют переключением скорости на давление с помощью методологии Decoupled III. Эта технология компенсирует межпартийные колебания вязкости, предотвращая образование облоя, неполного впрыска и усадочных дефектов на этапе производства, и интегрируется с роботами для сортировки деталей, обеспечивая 100% классификацию качества деталей.
Переход от производства, ориентированного на машину, к «интеллектуальному формованию», ориентированному на полость
В традиционных процессах литья пластмасс под давлением контроль качества обычно осуществляется на основе параметров, связанных с гидравликой машины или положением шнека. Однако микроколебания температуры цилиндра, изменения доли переработанного дроблёного сырья или колебания влажности и температуры окружающей среды постоянно изменяют текучесть (вязкость) полимера. Даже если шнек машины при каждом цикле перемещается точно в одно и то же положение, изменение вязкости может привести к неполному заполнению детали либо к чрезмерному уплотнению с образованием облоя.
Датчики давления и температуры внутри пресс-формы переносят управление процессом с показаний машины непосредственно в полость, где находится пластик. Этот подход, называемый «интеллектуальным литьём под давлением» (Smart Injection Molding), превращает пресс-форму из пассивной стальной конструкции в источник информации, контролирующий процесс с помощью данных с точностью до миллисекунд.
Технологии датчиков внутри пресс-формы и принципы их работы
Датчики, используемые в интеллектуальных пресс-формах, представляют собой миниатюрные компоненты, рассчитанные на работу при высоком давлении внутри полости (2000 bar) и сильных термических ударах:
1. Пьезоэлектрические датчики давления (прямое и косвенное измерение)
Пьезоэлектрические датчики с кварцевыми кристаллами генерируют электрический заряд (pC - пикокулон), пропорциональный приложенному к ним механическому давлению. Этот электрический сигнал преобразуется в график давления на цифровых мониторах:
-
Прямые датчики: Передняя поверхность датчика непосредственно обращена в полость пресс-формы и контактирует с жидким полимером. Они обеспечивают наиболее чувствительное измерение и обычно применяются на задних поверхностях детали, не являющихся функциональными или эстетически значимыми.
-
Косвенные датчики: Устанавливаются непосредственно за выталкивающим штифтом (ejector pin). Когда расплавленный пластик давит на выталкивающий штифт, штифт сжимает датчик, и давление измеряется косвенно. На поверхности детали не остаётся видимого следа от датчика.
2. Термопары и быстродействующие инфракрасные (IR) датчики температуры
В отличие от стандартных датчиков, измеряющих температуру стали пресс-формы, инфракрасные датчики полости используют сапфировую оптику для мгновенного измерения температуры сердцевины расплава пластика. Эти данные позволяют автоматически завершать охлаждение в момент затвердевания детали, оптимизируя время цикла с точностью до секунды.
Научное литьё (Decoupled III): переключение V-P по сигналу датчика
Наиболее продвинутым уровнем научной методологии литья под давлением является процесс Decoupled III. В этом методе фаза заполнения пластиком и фаза выдержки/уплотнения (holding/packing) полностью разделены:
-
Фаза 1 (Высокоскоростное заполнение): Расплавленный пластик впрыскивается с очень высокой скоростью до тех пор, пока не заполнит 95% - 98% объёма полости.
-
Фаза 2 (Переключение по давлению в полости): Пьезоэлектрический датчик, установленный в наиболее удалённой точке пресс-формы, обнаруживает достижение расплавленным пластиком этой точки и повышение давления до заданного порога (например, 350 bar), после чего немедленно передаёт сигнал машине. Машина в течение миллисекунд прекращает высокоскоростное заполнение и переходит к давлению выдержки.
-
Фаза 3 (Динамическое управление давлением выдержки): Даже если вязкость сырья в данной партии окажется более низкой и материал будет более текучим, переключение выполняется по давлению в полости, а не по положению машины, что практически исключает чрезмерное уплотнение детали или образование облоя.
4 основных производственных преимущества датчиков внутри пресс-формы
| Область преимущества | Традиционный процесс литья | Интеллектуальное литьё с датчиками | Вклад в B2B-производство |
| Различия между партиями сырья | Требуется ручная настройка оператором | Датчик компенсирует изменение вязкости в реальном времени | Нулевые потери при настройке, непрерывное производство |
| Облой и неполное заполнение | Обнаруживаются после изготовления детали | Мгновенно выявляются при выходе кривой давления за установленные пределы | 100% стабильность качества деталей |
| Время цикла (Cycle Time) | Время охлаждения увеличивается с запасом для гарантии | Пресс-форма открывается сразу после затвердевания детали | Экономия 10% - 20% времени цикла |
| Защита пресс-формы | Избыточное давление может деформировать сталь пресс-формы | При превышении предельного пикового давления литьё останавливается | Снижение затрат на обслуживание пресс-формы |
Гарантия B2B-поставок: 100% прослеживаемость и автоматическая сортировка дефектных деталей
В таких отраслях, как автомобилестроение, оборонная промышленность и медицина, где недопустимы дефекты, основным условием работы B2B-поставщика является возможность гарантировать качество каждой детали. Кривые давление-время (интегральные кривые давления), полученные от пресс-форм с датчиками, записываются на промышленных компьютерах.
Если во время одного цикла кривая давления в полости выходит за пределы заданного допуска (например, если сопло горячеканальной системы временно засорилось), система немедленно отправляет роботу съёма деталей сигнал «БРАК». Робот помещает эту деталь не на конвейер, а в закрытый контейнер для брака. Таким образом, даже попадание одной дефектной детали на сборочную линию заказчика математически исключается.
Часто задаваемые вопросы
Можно ли установить датчик давления в уже существующую пресс-форму?
Да. Существующие пресс-формы можно передать в инструментальный цех и интегрировать, изготовив посадочные места для косвенных тензодатчиков за выталкивающей плитой (load cells) или микро-пьезоэлектрических датчиков за подходящим ребром. Данные датчиков могут передаваться на внешние мониторы контроля процесса через разъём, установленный снаружи пресс-формы.
Оставляет ли датчик видимый след на детали?
Прямые датчики полости могут оставлять на поверхности детали очень слабый круговой след контакта датчика диаметром 1 mm - 2.5 mm. Однако при использовании косвенных датчиков (установленных за выталкивающим штифтом) пластик непосредственно контактирует с выталкивающим штифтом, поэтому на поверхности детали не остаётся никаких дополнительных следов, кроме стандартного следа выталкивателя.
Подходит ли инвестиция в датчики внутри пресс-формы для малых серий?
Для пластиковых деталей с небольшими объёмами производства или широкими допусками окупаемость первоначальных инвестиций может занять длительное время. Однако в компонентах медицинских устройств, автомобильных компонентах безопасности (разъёмы подушек безопасности, тормозные клапаны) и упаковочных пресс-формах с большим количеством гнёзд (16-32 гнезда) система датчиков окупает себя за несколько месяцев благодаря обеспечению производства без брака.
Интеллектуальное производство пресс-форм с нулевым уровнем дефектов по стандартам Индустрии 4.0
Полностью устраните облой, неполное заполнение и отклонения размеров, вызванные колебаниями свойств сырья при серийном производстве. В kaucukplastikkalip.com мы проектируем посадочные места для пьезоэлектрических датчиков давления и температуры непосредственно в конструкциях пресс-форм и создаём интеллектуальные пресс-формы, полностью соответствующие принципам научного литья Decoupled III. Для критически важных проектов, требующих высокой точности и 100% прослеживаемости качества, отправьте нам ваши 3D CAD-модели, и мы подготовим для вас B2B-предложение по интеллектуальному литью.
Recommended for You
Стратегии снижения затрат на борьбу с плесенью
Стратегии снижения затрат на пресс-формы включают в себя устранение подрезов с помощью анализа DFM (проектирование для производства) на этапе разработки продукта (НИОКР), оптимизацию толщины стенок деталей и упрощение механизмов стержня. Выбор количества полостей и марок стали в соответствии со стандартами SPI (например, 1.2311 против 1.2344) на основе годовых прогнозов производства деталей оптимизирует первоначальные инвестиционные затраты на пресс-формы (CAPEX) на 30–50%. Использование модульных систем держателей пресс-форм и стандартных элементов пресс-формы позволяет значительно сократить время обработки на станках с ЧПУ и амортизационные расходы на каждую деталь.