Liberación de gases de moho y prevención de quemaduras.
En los moldes de inyección de plástico, la ventilación de gases se refiere al diseño de microcanales que permiten la expulsión del aire ambiente y los gases volátiles liberados por el polímero fundido durante la inyección. En caso de ventilación insuficiente, el gas atrapado se comprime adiabáticamente, se sobrecalienta (>600 °C) y produce marcas de quemadura, lo que provoca marcas negras en la pieza, fallos en la inyección y corrosión del acero del molde. Las profundidades de ventilación diseñadas según la viscosidad del polímero (0,010 mm - 0,040 mm) y los insertos de acero poroso sinterizado (Porcerax II) reducen a cero el riesgo de marcas de quemadura, aumentando la velocidad del ciclo y la resistencia de la línea de soldadura.
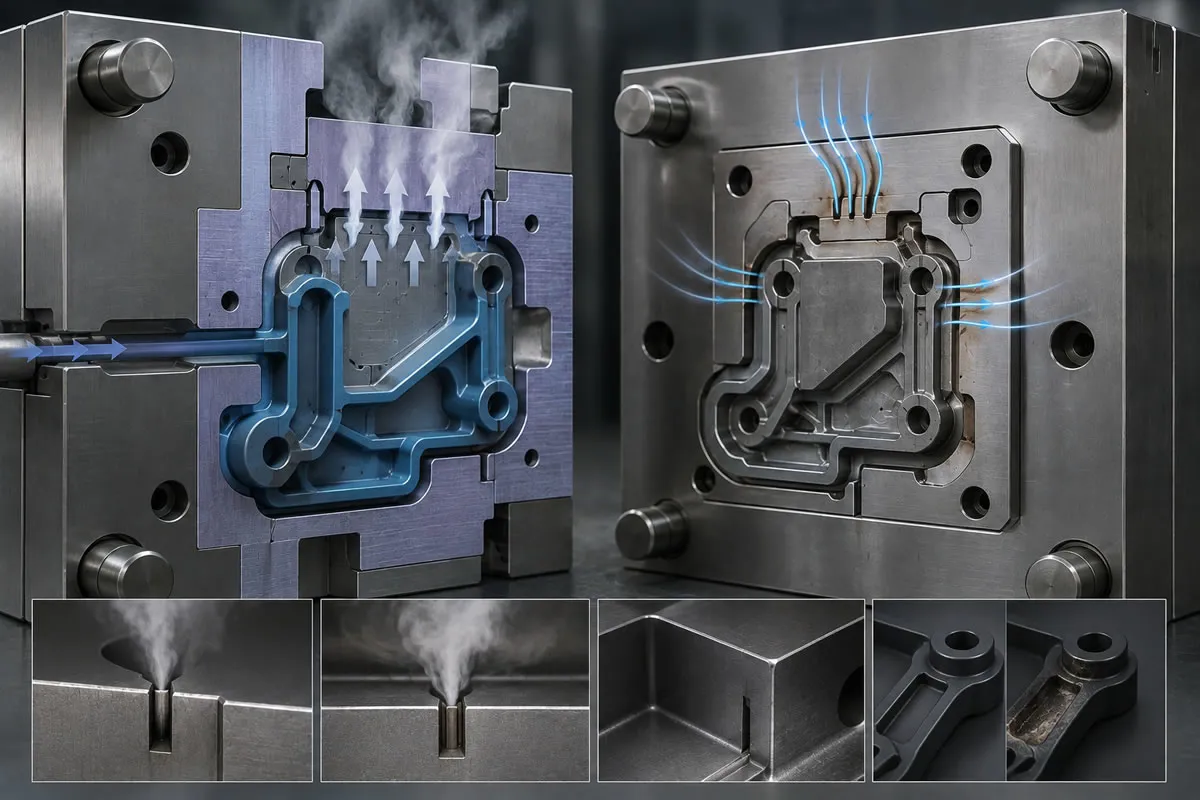
La Física del Atrapamiento de Gases Dentro del Molde: ¿Qué Es el Dieseling?
Cuando se cierra un molde de inyección de plástico, las cavidades no están completamente vacías; están llenas de aire a temperatura ambiente. Cuando entra en funcionamiento el husillo de inyección, el polímero líquido a temperaturas de entre 200^{C} y 300^{C} llena las cavidades del molde en cuestión de segundos (o fracciones de segundo). La rápida entrada del plástico en la cavidad provoca que el aire existente en el interior, junto con los gases químicos evaporados del plástico fundido (monómeros, aditivos, lubricantes), sean arrastrados hacia el punto final de la dirección del flujo.
Si no se han diseñado microcanales por los que puedan escapar estos gases atrapados (evacuación de gases del molde / ventilación), el gas queda atrapado en los puntos ciegos de las cavidades. La masa de aire atrapada se comprime repentinamente de forma adiabática bajo la elevada presión generada por el material fundido (1000 - 2000 { bar}). Según las leyes de la termodinámica, la temperatura del gas comprimido instantáneamente puede elevarse hasta 600^{C} - 800^{C} en cuestión de microsegundos. Al igual que la ignición espontánea del combustible dentro del cilindro de un motor diésel, esta elevada temperatura quema el plástico y genera una microexplosión. Este fenómeno se conoce en la industria del plástico como "Efecto Dieseling (Dieseling Effect)".
Defectos de Producción en Serie Provocados por una Evacuación Insuficiente de Gases
Los sistemas de evacuación de gases incorrectamente diseñados u obstruidos provocan tres grandes problemas de calidad en las líneas de producción en serie:
Oscurecimiento de la Superficie y Marcas de Quemado en la Pieza (Burn Marks)
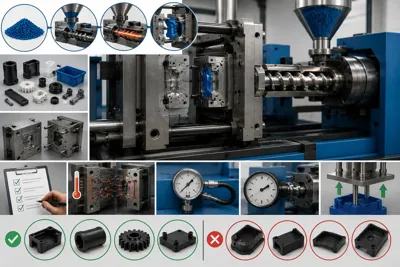
El indicador más evidente del dieseling son las marcas de quemado carbonizadas, amarillentas o químicamente negras que aparecen en los puntos ciegos donde termina el flujo, en las puntas de las nervaduras o en el fondo de las nervaduras. Estas marcas generan defectos estéticos en la superficie exterior de la pieza y provocan directamente el rechazo en los controles de calidad de electrodomésticos, electrónica de consumo y componentes de automoción.
Líneas de Soldadura Débiles (Weld Lines) y Debilidad Mecánica
Cuando dos frentes de flujo de plástico fundido rodean un orificio o un núcleo y se encuentran (línea de soldadura), si el aire atrapado entre ellos no puede evacuarse, los dos flujos fundidos no pueden fusionarse a nivel molecular. La microbolsa de aire que queda entre ellos puede provocar que la pieza se fracture como un vidrio a lo largo de esa línea de soldadura durante el montaje o cuando está sometida a carga en servicio, generando una debilidad estructural.
Corrosión del Acero y Oscurecimiento Ácido en las Cavidades
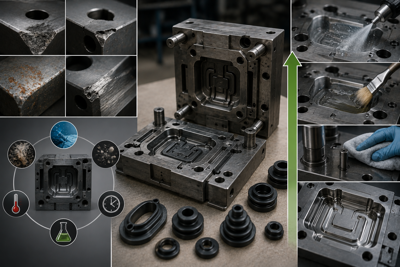
Los gases de los polímeros, especialmente los generados por PVC, materiales FR con aditivos retardantes de llama y cauchos FKM, contienen sustancias químicas ácidas. Estos gases, que no pueden evacuarse, se adhieren a la superficie de acero y forman depósitos (plating). Con el tiempo, aparecen corrosión, oxidación y microcavidades (pitting) en las cavidades del molde, reduciendo la vida útil del molde.
Reglas de Diseño de los Canales de Evacuación de Gases del Molde
El mayor equilibrio de ingeniería al mecanizar un canal de evacuación de gases en un molde es el siguiente: el canal debe ser suficientemente ancho para que el gas pueda escapar a una velocidad extremadamente alta, pero lo bastante estrecho para impedir que el plástico fundido penetre y genere rebaba (flash). Este equilibrio se determina en función de la viscosidad del polímero.
1. Tabla de Profundidad de Ventilación Según el Tipo de Polímero
| Grupo de Materia Prima Plástica | Nivel de Fluidez | Profundidad Ideal de Ventilación (h) |
| PA6 / PA66 (Poliamida) | Muy Alta (Muy fluida) | 0.010 { mm} - 0.015 { mm} (10 - 15 {m}) |
| POM (Acetal / Delrin) | Muy Alta | 0.012 { mm} - 0.020 { mm} |
| PP / PE (Polipropileno / Polietileno) | Alta | 0.015 { mm} - 0.025 { mm} |
| ABS / SAN | Media | 0.025 { mm} - 0.035 { mm} |
| PC / PMMA (Policarbonato / Acrílico) | Baja (Rígida / Alta viscosidad) | 0.030 { mm} - 0.045 { mm} |
| PBT (30% Reforzado con Fibra de Vidrio) | Media / Alta | 0.015 { mm} - 0.025 { mm} |
2. Geometría de las Etapas de Ventilación Primaria y Secundaria
El canal de evacuación de gases se mecaniza en dos etapas sobre la superficie de acero:
-
Etapa Primaria (Umbral de Sellado): Partiendo del borde de la cavidad, se mecaniza un canal de 0.8 { mm} - 1.5 { mm} de longitud y con la profundidad en micras indicada en la tabla anterior ($0.015 \text{ mm}$). El plástico no puede atravesar este estrecho umbral y se solidifica.
-
Etapa Secundaria (Depósito de Evacuación a la Atmósfera): Desde el punto donde termina el umbral primario hasta el borde exterior del portamoldes, la profundidad aumenta repentinamente hasta 0.5 { mm} - 1.0 { mm}. Este canal más amplio permite que el gas sea expulsado libremente al exterior del molde sin encontrar contrapresión.
3. Evacuación de Gases a Través de Expulsores, Núcleos y Holguras de Insertos
No todos los sistemas de evacuación pueden conectarse a la línea de partición del molde. Para el aire atrapado en el fondo de nervaduras profundas o torres ciegas de la pieza se utilizan elementos móviles:
-
Holguras de los Expulsores: Se mantiene una holgura de trabajo de 0.015 { mm} - 0.020 { mm} entre el cuerpo del expulsor y su alojamiento de acero. Se rectifican canales de aire en espiral sobre el vástago posterior del expulsor para evacuar el gas por la parte trasera del expulsor.
-
Insertos de Núcleo Segmentados: En lugar de mecanizar las cavidades profundas en una sola pieza de acero, se fabrican como estructuras de dos piezas, utilizando las juntas como canales de evacuación de gases.
Soluciones Avanzadas de Ventilación: Acero Poroso (Porcerax II) y Sistemas Asistidos por Vacío
-
Acero Poroso Sinterizado (Porcerax II): Es un acero patentado que contiene aproximadamente un 25% de poros microscópicos (orificios de 0.02 { mm} de diámetro) en su estructura metalúrgica. Se colocan insertos de este acero en el fondo de nervaduras donde el atrapamiento de gases es crónico o en las esquinas de componentes ópticos. Mientras el gas es aspirado a través de los poros del acero y transferido al conducto de evacuación posterior, el plástico líquido no puede penetrar por estos poros.
-
Moldeo Asistido por Vacío: Antes de comenzar la inyección, el perímetro del molde se sella con juntas tóricas O-ring. En el momento en que se cierra el molde, bombas de vacío de alta velocidad extraen el 99% del aire de la cavidad. El plástico inyectado en un entorno sin aire prácticamente no encuentra resistencia opuesta; esta tecnología elimina el dieseling, reduce la presión de inyección y acelera los tiempos de ciclo.
Garantía de Cero Quemaduras y Protocolos de Limpieza de Moldes en el Suministro B2B de Componentes
Incluso cuando los canales de evacuación funcionan perfectamente después de la puesta en marcha del molde, los residuos cerosos dejados por los gases obstruyen estos microcanales cada 20.000 - 50.000 ciclos durante la producción en serie. Los canales obstruidos hacen que el problema de las quemaduras vuelva a aparecer.
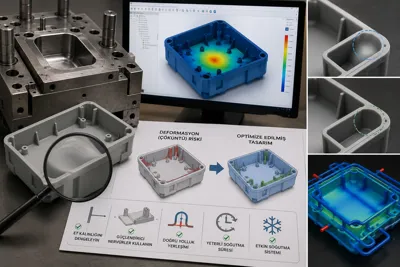
En kaucukplastikkalip.com utilizamos estaciones ultrasónicas de limpieza de canales de evacuación de gases en nuestros planes de mantenimiento de moldes y garantizamos que los canales permanezcan abiertos durante la producción mediante inspecciones ópticas con aire a presión. Durante la fase DFM, realizamos análisis de atrapamiento de aire en Moldflow (air trap analysis) y colocamos previamente canales de ventilación y válvulas de aire sinterizadas en todos los puntos potenciales de atrapamiento.
Preguntas Frecuentes
¿Cómo se pueden distinguir las quemaduras por dieseling de la combustión (degradación) de la materia prima?
Si la materia prima se ha quemado dentro del cilindro debido a una temperatura excesiva o a un tiempo de residencia prolongado, aparecen líneas dispersas, halos plateados y manchas marrones por toda la pieza. Sin embargo, las quemaduras por dieseling aparecen únicamente como carbonización localizada en las esquinas donde el plástico llena al final o en las líneas de soldadura donde se encuentran dos frentes de flujo.
¿Reducir la velocidad de inyección resuelve el problema de las quemaduras?
Reducir la velocidad de inyección proporciona al gas algo más de tiempo para escapar a través de los canales estrechos y puede reducir temporalmente las quemaduras. Sin embargo, esto prolonga el tiempo de ciclo, genera líneas de congelación en la pieza y no constituye una solución estructural. La solución permanente consiste en mecanizar en el molde canales de evacuación de gases con la profundidad y cantidad adecuadas.
¿Cómo se limpian los canales de evacuación de gases durante la producción?
Sin retirar el molde de la prensa, se aplican sprays especiales disolventes para gases de polímeros sobre las superficies de la línea de partición y se limpian con espátulas de latón o cobre (metales blandos que no rayan el acero). Nunca deben utilizarse lijas, destornilladores ni cepillos de alambre de acero; estas herramientas pueden desgastar los canales de profundidad micrométrica y provocar rebabas.
Soluciones de Moldes de Plástico Sin Marcas de Quemado y de Alta Resistencia
Elimine de forma permanente las manchas negras de quemado, las líneas de soldadura débiles y los defectos de llenado incompleto relacionados con los gases en sus piezas. En kaucukplastikkalip.com diseñamos nuestros moldes mediante análisis de atrapamiento de aire en Moldflow y ofrecemos garantía de cero quemaduras con canales de evacuación de gases de dos etapas, específicos para cada polímero y con precisión micrométrica, así como soluciones de acero poroso Porcerax II. Comparta sus datos 3D CAD con nosotros para sus proyectos de producción en serie y reciba hoy mismo nuestra propuesta de ingeniería de moldes especializada.
Recommended for You
Soluciones para la fabricación de moldes de caucho y la producción industrial.
La fabricación de moldes de caucho consiste en dar forma a materias primas elastoméricas mediante reacciones de vulcanización a altas temperaturas (160 °C - 200 °C) y presiones (50 - 250 bar). En las líneas de producción industrial se utilizan métodos de moldeo por compresión, transferencia e inyección. Las tolerancias de producción se determinan según las clases M1, M2 y M3 de la norma TS ISO 3302-1, mientras que los criterios de almacenamiento y vida útil de los componentes elastoméricos finales se rigen por la norma DIN 7716. Se fabrican elementos de sellado y amortiguación de alta precisión para las industrias automotriz, de defensa y de maquinaria, utilizando materias primas de NBR, EPDM, FKM (Viton) y silicona.