Tecnología de moldeo de LSR (silicona líquida) para uso médico
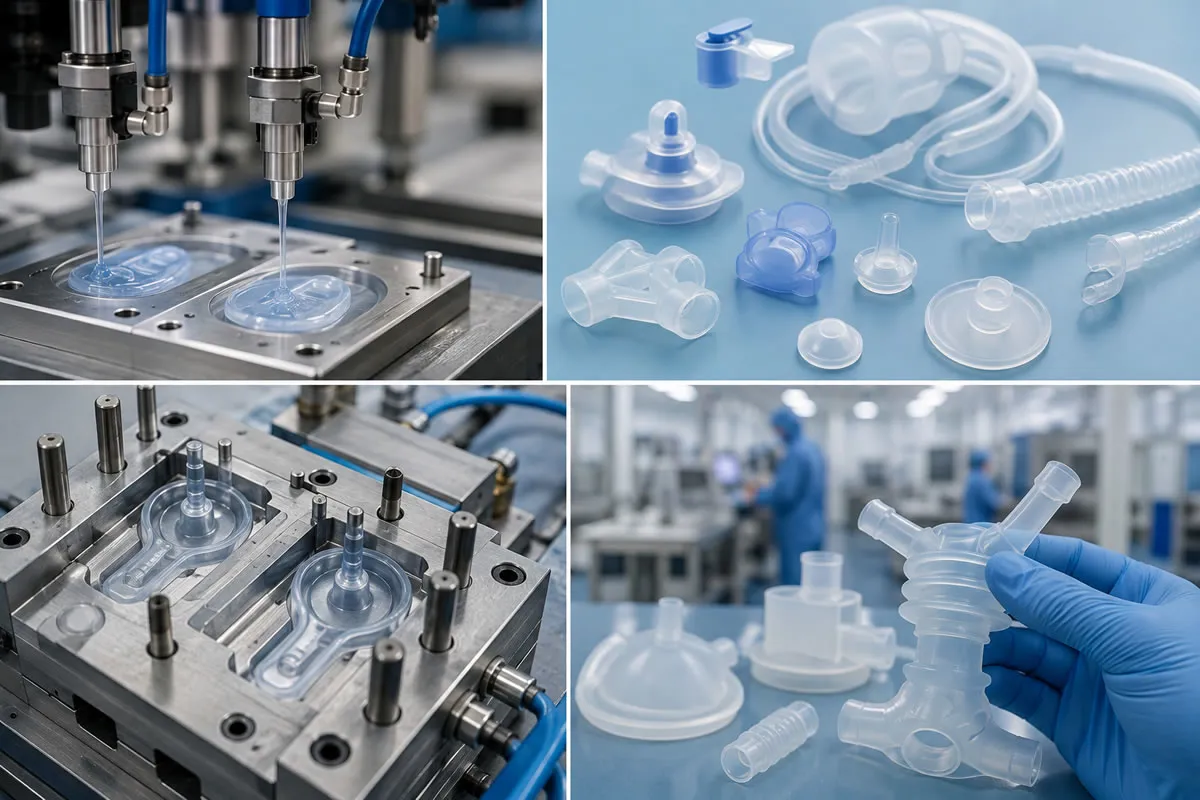
En el sector médico, el moldeo con LSR (caucho de silicona líquida) es un método de fabricación avanzado que se logra mediante la dosificación precisa de silicona de baja viscosidad de dos componentes (A y B) curada con platino en una proporción volumétrica de 1:1, mezclándola en un mezclador estático e inyectándola en cavidades de moldes calientes (170 °C - 200 °C). Este proceso, realizado bajo el sistema de gestión de calidad ISO 13485 y la infraestructura de sala limpia ISO Clase 7/8, garantiza el cumplimiento total de las normas de biocompatibilidad USP Clase VI e ISO 10993, una precisión sin rebabas y capacidad de microinyección a nivel micrométrico. Los sistemas de válvulas cerradas de plataforma fría minimizan el desperdicio de materia prima.
¿Por Qué se Prefiere el LSR en Dispositivos Médicos y Material Fungible?
En el ámbito de la ingeniería biomédica, el instrumental quirúrgico y los dispositivos implantables, la fiabilidad de los materiales está directamente vinculada con la vida humana. Debido a que los métodos convencionales, como el moldeo por compresión de siliconas sólidas (HCR), exigen abundante mano de obra y presentan riesgos de contaminación, la industria médica moderna ha migrado hacia la tecnología de moldeo por inyección de LSR (Caucho de Silicona Líquida).
El LSR se procesa mediante la combinación de dos componentes en fase líquida dentro de un sistema de inyección cerrado y automatizado. Su naturaleza químicamente inerte, su absoluta biocompatibilidad con tejidos y fluidos corporales, su capacidad para conservar la elasticidad entre -50°C y +200°C y su resistencia a ciclos repetidos de autoclave (esterilización por vapor) convierten al LSR en un material de ingeniería insustituible para mascarillas respiratorias, válvulas de diálisis, puntas de catéter, diafragmas de bombas de infusión y mangos de instrumental quirúrgico.
Principio de Funcionamiento del Proceso de Inyección de LSR (Liquid Silicone Rubber)
El proceso de LSR opera bajo una arquitectura térmica prácticamente inversa a la de la inyección estándar de termoplásticos:
1. Dosificación y Mezclado Estático de los Componentes A y B
La materia prima se extrae de bidones de 20 o 200 litros mediante bombas dosificadoras hidráulicas o servomotorizadas de alta precisión. El Componente A contiene el polímero base de silicona y el catalizador de platino, mientras que el Componente B aloja el agente reticulante y el retardante de reacción (inhibidor). Estos dos componentes líquidos se dosifican en una relación 1:1 con precisión de microlitros y fluyen a través de un mezclador estático refrigerado para obtener una mezcla perfectamente homogénea. En esta etapa también pueden integrarse pigmentos médicos líquidos biocompatibles.
2. Cilindro Refrigerado y Bloques de Canal Frío (Cold Deck)
La mezcla homogénea ingresa a la unidad de husillo-cilindro refrigerada por camisa de agua a una temperatura de 15°C a 25°C. A diferencia de los termoplásticos, el LSR debe mantenerse frío; de lo contrario, la vulcanización se iniciaría prematuramente dentro del cilindro. El bloque de canal frío (cold deck) integrado en el molde mantiene la silicona fría y fluida hasta la punta de las boquillas, permitiendo operar con cero desperdicio de mazarota en cada ciclo.
3. Rápida Vulcanización por Platino en Cavidades de Molde Calientes
La mezcla fría de silicona se inyecta en cavidades de molde calefactadas y mantenidas entre 170°C y 200°C mediante resistencias eléctricas tipo cartucho. Al entrar en contacto con las altas temperaturas, el catalizador de platino desencadena la reacción de reticulación en cuestión de segundos. El tiempo de ciclo se reduce drásticamente a rangos de 15 a 40 segundos, dependiendo del espesor de pared de la pieza.
Criterios Críticos en el Diseño de Moldes Médicos de LSR: Cero Rebabas e Integración de Vacío
La viscosidad dinámica del LSR sin reticular es cercana a la del agua, lo que significa que el material fundido puede filtrarse por las tolerancias micrométricas más pequeñas. Por esta razón, los moldes médicos de LSR se construyen bajo los siguientes estándares de alta precisión:
-
Tolerancia de Cierre a Nivel Micrométrico: Para evitar la formación de rebabas (flash), la holgura en las superficies de partición entre macho y hembra no debe superar en ningún caso los 0.002 mm - 0.003 mm (2-3 micras). Para las cavidades se utiliza acero para herramientas inoxidable templado DIN 1.2083 ESR.
-
Sistema de Vacío Integrado en el Molde: Inmediatamente antes de inyectar la silicona, el aire de la cavidad se evacúa en segundos mediante bombas de alto vacío (vacío < 10 mbar). Esta operación elimina por completo los atrapamientos de aire, las quemaduras por compresión (efecto diésel) y los microdefectos de burbujas en geometrías microscópicas.
-
Tecnología de Boquillas con Cierre por Obturador (Valve Gate): En las salidas del colector de canal frío se emplean agujas mecánicas controladas neumática o servomecánicamente. Una vez concluida la inyección, el obturador sella herméticamente la entrada de la cavidad sin dejar vestigio alguno de punto de inyección en la pieza.
LSR frente a Silicona Sólida (HCR) y TPE: Comparativa de Rendimiento Médico
| Característica / Estándar | LSR (Silicona Líquida) | HCR (Silicona Sólida) | TPE Médico (Termoplástico) |
| Mecanismo de Curado | Curado por Platino (Cero Subproductos) | Generalmente Curado por Peróxido | Sin Curado (Solidificación Física) |
| Automatización de la Fabricación | Completamente Automatizada, Sin Contacto Manual | Intensiva en Mano de Obra / Desbarbado Manual | Completamente Automatizada |
| Deformación Remanente por Compresión (Compression Set) | Excelente (~15%) | Buena (20% - 30%) | Pobre / Regular (~40%) |
| Resistencia a Autoclave y Esterilización | Vapor a Alta Temperatura, Rayos Gamma, EtO | Vapor a Alta Temperatura, Rayos Gamma | Limitada (Baja Temperatura de Deformación Térmica) |
| Riesgo de Formación de Rebaba | Nulo (Tecnología de Moldeo Flashless) | Alto (Requiere Desbarbado Manual) | Bajo |
Salas Limpias y Estándares Regulatorios en la Fabricación B2B de Piezas Médicas (ISO 13485 e ISO 10993)
En la selección de un proveedor de componentes médicos, la homologación de la infraestructura de calidad es el paso más decisivo. En kaucukplastikkalip.com garantizamos el siguiente marco regulatorio internacional en nuestras alianzas B2B:
-
Sistema de Gestión de Calidad para Dispositivos Médicos ISO 13485: Control y trazabilidad integral desde el diseño del molde hasta la inyección y el envasado final, respaldados por análisis de riesgos (FMEA) y protocolos de validación (IQ, OQ, PQ).
-
Salas Limpias ISO Clase 7 / Clase 8: Inyección robotizada automatizada y embolsado médico dentro de entornos de presión positiva con filtración continua de partículas en suspensión, humedad y temperatura controladas.
-
Garantía de Biocompatibilidad (ISO 10993 y USP Clase VI): Certificación de materias primas de grado médico 100% testadas contra citotoxicidad, sensibilización, reactividad intracutánea y toxicidad sistémica.
Preguntas Frecuentes
¿Requieren las piezas de LSR un proceso de horneado posterior (post-cure)?
La gran mayoría de las materias primas de LSR médico reticuladas por platino finalizan su vulcanización completa en el molde y no precisan post-curado. Sin embargo, en piezas hipercríticas que se implantarán directamente en el cuerpo humano o mantendrán contacto con vías respiratorias, se aconseja un tratamiento térmico en horno durante 4 horas a temperaturas de entre 150°C y 200°C para volatilizar cualquier resto residual de siloxanos volátiles.
¿Pueden combinarse la silicona líquida y componentes termoplásticos en un solo molde (2K LSR)?
Sí. En máquinas de moldeo por inyección de dos componentes (2K / multicomponente), se inyecta en primer término un termoplástico médico rígido (por ejemplo, PBT, PA o PC); de forma inmediata, mediante sistemas de placa giratoria en el mismo molde, se sobremoldea el LSR sobre el sustrato logrando una adhesión química y mecánica de alta resistencia en un solo ciclo productivo.
¿Cuál es el gramaje mínimo de pieza que puede producirse mediante microinyección de LSR?
Gracias a husillos de microinyección avanzados y unidades dosificadoras de alta sensibilidad, es posible producir microválvulas médicas y sellos para audífonos con pesos de apenas 0.005 gramos (5 miligramos) bajo tolerancias de precisión micrométrica.
Soluciones de Fabricación y Moldes de Alta Precisión en LSR para Proyectos Médicos
En componentes médicos críticos vinculados a la salud de las personas, no hay margen para desviaciones dimensionales o de biocompatibilidad. En kaucukplastikkalip.com fabricamos moldes de LSR con tolerancias micrométricas utilizando acero inoxidable templado DIN 1.2083 ESR, e inyectamos piezas médicas libres de rebabas equipadas con tecnología de bloque frío (cold deck) y sistemas de vacío. Póngase en contacto con nosotros, comparta sus archivos CAD 3D y solicite hoy mismo su propuesta técnica respaldada por nuestra gestión ISO 13485 y materias primas aprobadas bajo USP Clase VI.
Recommended for You
Moldes para producción en masa y soluciones de fabricación de alto volumen.
La fabricación de moldes para producción en serie de alto volumen es una disciplina de ingeniería aplicada para minimizar los tiempos de ciclo y aumentar la eficiencia de la línea (OEE) a más del 85 %. En las líneas de producción de alto volumen, se utilizan aceros metalúrgicos en polvo (Bohler M390, Elmax, etc.) con una dureza de 52-54 HRC según la norma SPI Clase 101 y aleaciones resistentes a la corrosión DIN 1.2083. En los moldes multicavidad, se integran sistemas de canal caliente y canales de refrigeración conformados que siguen la geometría de la pieza en 3D para lograr una distribución equilibrada del polímero.