Moldeo por inyección de 2 componentes y principios de diseño (dos componentes)
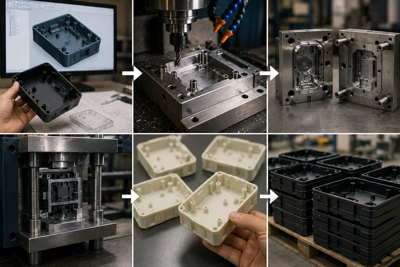
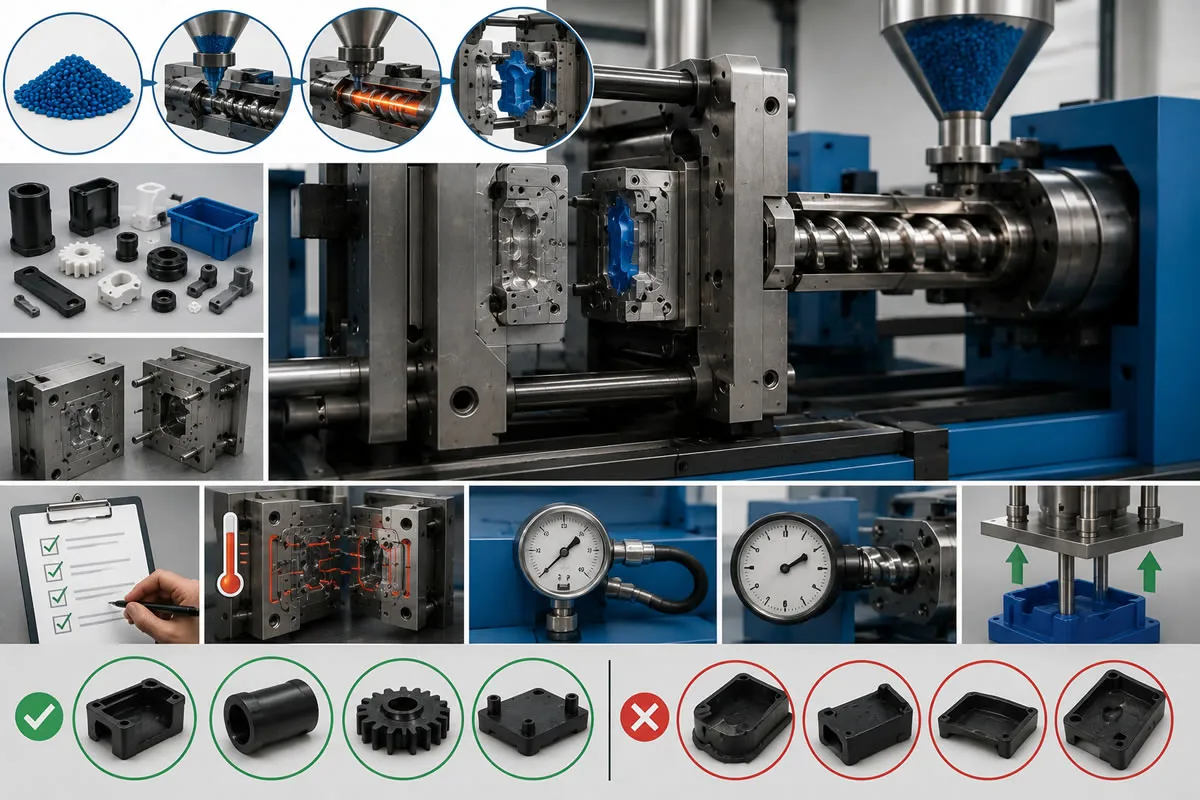
El moldeo por inyección de dos componentes (2K / dos colores / multicomponente) consiste en unir dos polímeros diferentes (normalmente un esqueleto termoplástico rígido con un elastómero TPE/TPU blando, o dos colores diferentes) a nivel molecular en un solo ciclo mediante una máquina de moldeo por inyección, una mesa giratoria o un robot de transferencia. Al eliminar el pegado, el atornillado o el trabajo de ensamblaje secundario, la tecnología 2K se utiliza en revestimientos interiores de automóviles, carcasas de herramientas eléctricas y cajas industriales con juntas de sellado integradas. Un proceso 2K exitoso depende de la tabla de compatibilidad química basada en las energías superficiales de los polímeros, la compensación de contracción optimizada y los sistemas de bloqueo de precisión micrométrica en las cavidades macho/hembra.
¿Qué es la Inyección 2K? Diferencias con el Método Tradicional de Sobremoldeo en Dos Etapas
A medida que aumentan las exigencias de ergonomía, estética y funcionalidad en el diseño de productos industriales, las piezas monolíticas fabricadas a partir de un solo polímero resultan insuficientes. La tecnología de moldeo por inyección de dos componentes (2K) entra en juego para crear superficies de tacto suave (soft-touch) antideslizantes donde interactúa el usuario, juntas de estanqueidad integradas o paneles de iluminación bicolor.
En la fabricación convencional, la primera pieza rígida se inyectaba en una máquina de inyección, era retirada y enfriada por un operario o robot, y luego se insertaba manualmente en un segundo molde (insert overmolding) para sobremoldear el segundo material. En la tecnología 2K, estas dos etapas se integran en un único ciclo sobre la misma máquina de inyección. La máquina cuenta con dos husillos de inyección independientes (por ejemplo, uno horizontal y otro vertical o en configuración L). Como la pieza entra en contacto con el segundo material antes de ser expulsada del molde y sin perder su temperatura de proceso, la fuerza de adhesión alcanza niveles máximos y se eliminan por completo los errores humanos de los operarios y las líneas de ensamblaje secundarias.
Cinemática de Moldes 2K y Tipos de Mecanismos
El diseño de moldes 2K requiere cálculos cinemáticos mucho más complejos en comparación con los moldes estándar. Los tipos de mecanismos más utilizados en el sector son:
1. Sistemas con Mesa Giratoria (Rotary Table / Rotación a 180°)
Se integra una mesa giratoria accionada por servomotor o sistema hidráulico en el plato móvil de la máquina de inyección. Cuando el molde se abre, la mesa giratoria rota el núcleo macho (core) 180°, alineando la pieza rígida inyectada en la primera estación directamente con las cavidades secundarias. Al volver a cerrar el molde, el primer husillo inyecta el nuevo cuerpo rígido mientras el segundo husillo inyecta el elastómero blando (TPE/TPU) sobre la pieza rotada. En cada apertura se desmoldea una pieza 2K terminada.
2. Moldes de Placa Indexada (Index Plate) y Retroceso de Macho (Core-Back)
-
Placa Indexada: El bloque central situado en el medio del molde avanza axialmente, rota 180° y se retrae para alinear las cavidades. Constituye una alternativa a la mesa giratoria en piezas de geometría compleja o asimétrica.
-
Tecnología Core-Back (Macho Deslizante): El molde no gira. Tras inyectar el primer material, un macho hidráulico situado en el interior de la cavidad retrocede con precisión micrométrica para abrir un nuevo volumen donde entrará el segundo material. La segunda unidad de inyección inyecta TPE en este volumen liberado. Al no requerir rotación del molde, permite trabajar con portamoldes más compactos.
3. Células de Dos Etapas con Transferencia Robótica
En piezas de grandes dimensiones (como paneles de puertas automotrices o parachoques), donde la rotación del molde resulta inviable por tonelaje de cierre o distancia entre columnas, un robot industrial de 6 ejes transfiere la pieza desde la primera cavidad hacia la cavidad secundaria adyacente en cuestión de milisegundos.
5 Reglas de Oro en el Diseño de Piezas y Moldes 2K (DFM)
Para asegurar un proceso de inyección 2K libre de defectos, deben cumplirse las siguientes reglas de ingeniería en el diseño del producto y del molde:
-
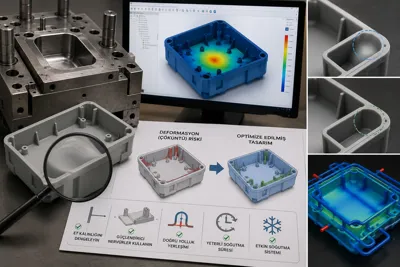
Compensación de la Contracción (Shrinkage): La tasa de contracción del material rígido (p. ej., PA6 con 30% fibra de vidrio) y la del material blando (p. ej., TPE) son completamente diferentes. Al mecanizar las cavidades del molde, deben definirse coeficientes de contracción específicos para la primera y la segunda etapa, garantizando que la pieza encaje perfectamente en la segunda cavidad sin atascarse durante el giro.
-
Líneas de Cierre y Sellado (Shut-Off): Para evitar que el TPE fundido se filtre sobre superficies no deseadas de la pieza rígida generando rebabas durante la segunda inyección, deben diseñarse escalones de bloqueo y sellado (shut-off steps) de entre 0.5 mm y 1.0 mm de ancho sobre el componente rígido.
-
Canales de Bloqueo Mecánico (Interlocking): Aunque los polímeros logren adhesión química, se deben diseñar ranuras en cola de milano (dovetail) o perforaciones pasantes en el soporte rígido para evitar el desprendimiento bajo condiciones operativas severas. El segundo material fluye a través de estas geometrías, bloqueando mecánicamente la pieza por la parte posterior.
-
Punto de Inyección y Equilibrio Térmico: El punto de inyección del segundo material debe posicionarse estratégicamente para no sobrecalentar ni fundir la pared delgada del primer material (evitando quemaduras térmicas). Generalmente se prefieren sistemas de canal caliente con cierre por aguja (valve gate).
-
Tolerancia de Duplicación entre Machos: En moldes con mesa giratoria, el macho de la 1.ª estación y el macho de la 2.ª estación deben ser copias idénticas a nivel micrométrico (±0.005 mm). De lo contrario, al girar el molde, las cavidades hembra se aplastan y se generan rebabas.
Matriz de Compatibilidad de Adhesión Química entre Polímeros
En el moldeo 2K, para que dos materiales se fusionen químicamente, es imprescindible que sus polaridades y ventanas de fusión sean compatibles. Los materiales incompatibles no se adhieren y se separan durante el montaje:
| Estructura Plástica Rígida (Componente 1) | TPE (Elastómero Termoplástico) | TPU (Poliuretano Termoplástico) | PVC Flexible | Silicona Líquida (LSR) |
| PP (Polipropileno) | Excelente | Pobre / Nula | Pobre | Requiere Imprimación Especial |
| PA6 / PA66 (Poliamida) | Requiere TPE Especial Modificado | Excelente | Pobre | Excelente (Grado Especial) |
| Aleación PC / ABS | Buena (TPE Modificado) | Excelente | Buena | Media / Buena |
| POM (Acetal) | Pobre / Nula | Pobre | Nula | Pobre (Bloqueo Mecánico Obligatorio) |
| PBT / PET | Buena (TPE Modificado) | Excelente | Pobre | Buena |
Análisis de Viabilidad y Retorno de Inversión (ROI) en Moldes 2K para Proveedores B2B
La inversión en moldes y maquinaria 2K supone un gasto de capital inicial (CAPEX) entre un 40% y un 60% mayor en comparación con los sistemas estándar de un solo componente. Sin embargo, las ventajas ofrecidas en la producción en masa rentabilizan el proyecto con rapidez:
-
Mano de Obra en Ensamblaje Secundario y Pegado: Se elimina por completo. La pieza sale del molde lista para su uso o montaje final.
-
Control de Calidad y Reducción de Mermas: Se erradican los errores humanos de alineación, los desbordamientos de adhesivo y las piezas defectuosas en pruebas de estanqueidad asociados al pegado manual.
-
Eficiencia del Ciclo: Al completarse ambas operaciones simultáneamente en una sola máquina, los costes energéticos y logísticos por pieza se reducen de forma drástica. En proyectos con volúmenes anuales de 100.000 unidades o más, la inversión en 2K suele amortizarse en un plazo de 6 a 10 meses.
Preguntas Frecuentes (FAQ)
¿Se puede utilizar una máquina de inyección estándar para el moldeo 2K?
No. El moldeo 2K requiere máquinas de inyección multicomponente especializadas, equipadas con doble grupo de plastificación (dos unidades de inyección hidráulicas o eléctricas) y software integrado para el control de la mesa giratoria. No obstante, las máquinas convencionales existentes pueden transformarse en 2K incorporando una unidad de inyección auxiliar independiente (bolt-on e-injection unit).
¿Se puede unir químicamente TPE sobre POM (Acetal)?
El POM es un polímero con una estructura química extremadamente estable y una tensión superficial muy baja. No existen actualmente en el mercado formulaciones de TPE capaces de crear enlaces covalentes directos con el POM. Por lo tanto, si se va a sobremoldear TPE sobre POM, es imprescindible diseñar ventanas de anclaje mecánico y nervaduras de fijación.
¿Cómo se configura el sistema de canal caliente en los moldes 2K?
Por lo general, se utilizan distribuidores (manifolds) de canal caliente térmicamente independientes para cada material. El primer material se inyecta comúnmente a través del centro del plato fijo de la máquina, mientras que el segundo material se suministra mediante un sistema de canal caliente independiente conectado por la parte superior o lateral del bloque del molde.
Soluciones Avanzadas en Moldes 2K que Eliminan los Costes de Ensamblaje
Deje atrás los sobrecostes operativos derivados de fabricar dos piezas por separado para luego unirlas mediante adhesivos o tornillos. En kaucukplastikkalip.com diseñamos y fabricamos internamente moldes 2K avanzados de mesa giratoria y macho deslizante (core-back), integrando elastómeros TPE/TPU sobre plásticos rígidos con toleraciones micrométricas en producción en serie. Comparta sus datos CAD 3D para proyectos de carcasas ergonómicas, tapas con juntas integradas y componentes bicolor, y le presentaremos de inmediato nuestra propuesta técnica experta en ingeniería 2K.
Recommended for You
Protección contra el desgaste en moldes de caucho y prolongación de la vida útil del molde.
El desgaste en los moldes de caucho es una combinación de corrosión química causada por gases ácidos liberados por agentes a base de azufre y peróxido en la materia prima durante la vulcanización (160 °C - 200 °C) y abrasión física (fricción) causada por rellenos de negro de humo/minerales. Para prolongar la vida útil del molde, se prefieren aceros para herramientas de trabajo en caliente DIN 1.2344 con una dureza de al menos 48-52 HRC en las cavidades, y se aplican recubrimientos de CrN (nitruro de cromo) o PVD a las superficies de acero para aumentar la resistencia al desgaste. Como parte del mantenimiento periódico del molde, los residuos de desmoldeo y los depósitos de gas de polímero se eliminan mediante disolventes químicos en unidades de limpieza ultrasónica que no dañan la geometría del acero.