Moldes de engranajes de plástico
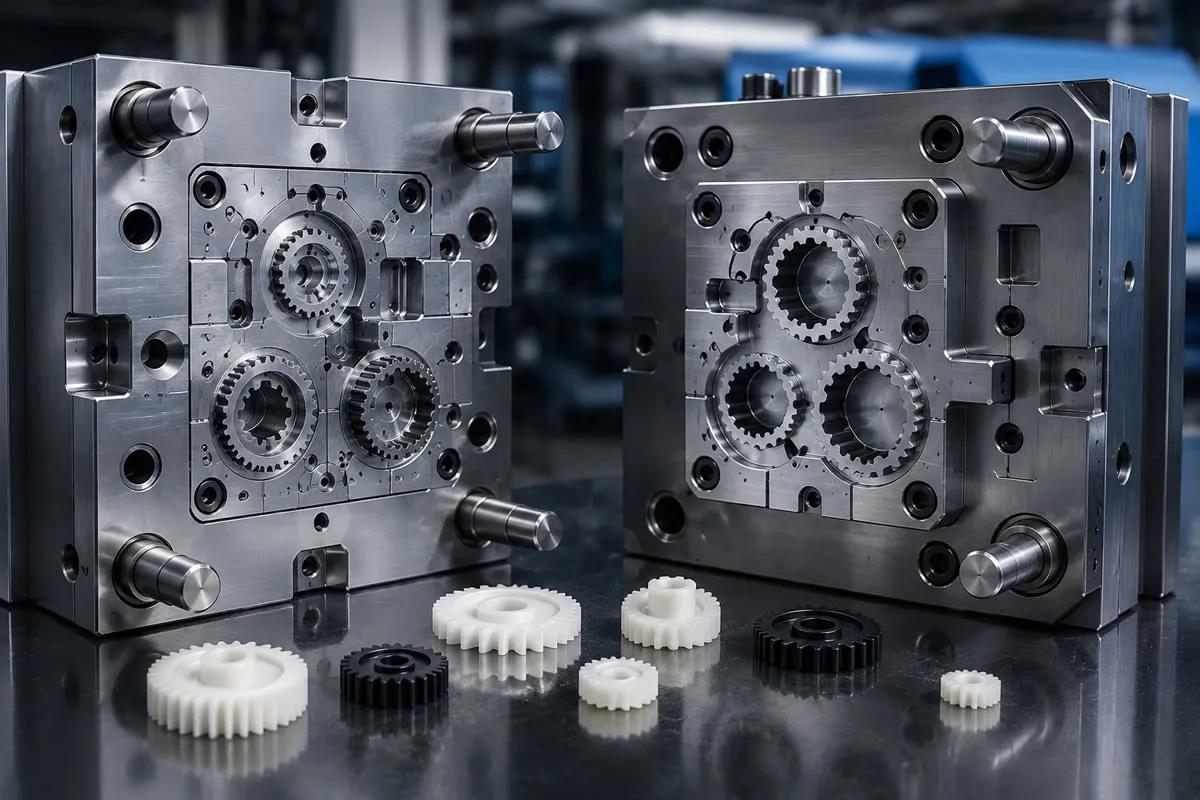
El diseño de moldes de engranajes de plástico de precisión abarca la producción de engranajes silenciosos y de alto par utilizados en actuadores automotrices, bombas de infusión médicas y cajas de engranajes de electrodomésticos, conforme a las clases de calidad AGMA (American Gear Manufacturers Association) y DIN 3967 (AGMA Q8 - Q11). El comportamiento de contracción no isotrópica de los polímeros semicristalinos (POM, PA46, PEEK) se compensa mediante la modificación del perfil de involuta de los electrodos de la cavidad del molde y la compensación de la contracción radial. Las cavidades se mecanizan en acero inoxidable endurecido (DIN 1.2083 ESR) utilizando máquinas de electroerosión por hilo y rectificado de plantillas de precisión micrométrica.
De Engranajes Metálicos a Engranajes de Plástico: Silencio, Ligereza y Ventaja de Costes
Los engranajes tradicionales de acero y latón están siendo sustituidos rápidamente por engranajes de polímero en actuadores interiores de automóviles, mecanismos de elevalunas eléctricos, electrodomésticos inteligentes, dispositivos médicos de dosificación y módulos de articulaciones robóticas. Los engranajes fabricados con plásticos de ingeniería permiten ahorrar hasta un 75% de peso frente a los metales, no requieren mantenimiento gracias a sus propiedades autolubricantes (self-lubricating) y, lo más importante, proporcionan un entorno de funcionamiento ultra silencioso al amortiguar la resonancia y el elevado ruido de funcionamiento (nivel de decibelios) generado por los engranajes metálicos.
Sin embargo, diseñar un molde para engranajes de plástico es completamente diferente de fabricar un molde estándar para una carcasa o una tapa. Incluso una desviación de 5 micras (0.005 mm) en la curva de evolvente o en el paso de un engranaje puede provocar que el engranaje se atasque, se sobrecaliente debido a la elevada fricción y sufra roturas prematuras de los dientes.
Normas de Calidad para Engranajes de Plástico: Normas AGMA y DIN
La precisión dimensional y los límites del perfil de los dientes de los engranajes de plástico de precisión están definidos por normas internacionales:
AGMA 2000-A88 y Clases de Calidad ISO/DIN 3967
Según las normas de la American Gear Manufacturers Association (AGMA), los grados de calidad se clasifican entre Q3 y Q15. Cuanto mayor es el número, mayor es la precisión del engranaje:
AGMA Q6 - Q8: Juguetes, electrónica de consumo y mecanismos sencillos de bajo par.
-
AGMA Q9 - Q10 (Clase de Precisión): Actuadores de automoción, motores de compuertas HVAC y mecanismos de impresoras. Es la clase industrial estándar objetivo para el moldeo por inyección.
-
AGMA Q11 - Q12 (Ultraprecisión): Brazos robóticos médicos, instrumentos quirúrgicos y engranajes de sensores aeroespaciales. Requieren un control de proceso muy estricto y sensores de presión dentro del molde.
Criterios de Error Compuesto Total (TCE) y Error Diente a Diente (TTE)
En el control de calidad de engranajes se utilizan dos métricas principales de error:
-
TTE (Tooth-to-Tooth Composite Error): Indica la desviación angular y de forma entre dos dientes adyacentes; afecta directamente al nivel de ruido durante el funcionamiento.
-
TCE (Total Composite Error): Es la excentricidad total y el error acumulado de altura de los dientes durante una vuelta completa del engranaje; determina si el engranaje puede girar sin atascarse.
4 Reglas Críticas de Ingeniería para el Diseño de Moldes de Engranajes de Plástico
Para alcanzar la clase AGMA Q10 objetivo en el moldeo por inyección de plástico, se aplican los siguientes métodos de ingeniería:
1. Contracción Asimétrica (Shrinkage) y Modificación del Perfil de Evolvente
El material plástico no se contrae de manera uniforme en todas las direcciones al enfriarse. Debido a que la punta del diente, el círculo de base y el cuerpo del diente presentan diferentes espesores de pared, la contracción es anisotrópica. Si la geometría estándar del engranaje se mecaniza directamente en el acero del molde, la forma de evolvente del engranaje obtenido presentará un perfil aplanado y deformado. El diseñador del molde debe simular los tensores de contracción del polímero y mecanizar intencionadamente el perfil del diente con una evolvente deformada (evolvente modificada) en el acero.
2. Arquitectura de Canal de Diafragma y Alimentación Simétrica Multipunto (Gating)
Mantener la forma circular de los engranajes rectos (evitando la ovalización) es el mayor desafío. La entrada del canal de alimentación no debe situarse bajo ninguna circunstancia directamente sobre los dientes ni en un único lateral. Un engranaje alimentado desde un solo punto se enfría de forma asimétrica y adopta una forma de huevo (error de runout). La solución ideal es un canal de diafragma (diaphragm gate) que alimente a través del orificio central del eje del engranaje o una arquitectura de canal túnel de 3 o 4 puntos que alimente desde el cubo con ángulos iguales.
3. Fabricación de Cavidades con Precisión Micrométrica mediante Electroerosión por Hilo (Wire EDM)
Las cavidades de los engranajes no pueden mecanizarse con fresadoras CNC convencionales. Las cavidades se cortan y transfieren al acero mediante máquinas de electroerosión por hilo (Wire EDM) de ultraprecisión, con una precisión de posicionamiento de pm 0.002 mm y utilizando hilos de latón o molibdeno de 0.10 mm de espesor. Como acero del molde se utiliza acero inoxidable DIN 1.2083 ESR con una dureza de 54 HRC, que ofrece una elevada resistencia al desgaste y una excelente capacidad de pulido espejo.
4. Homogeneización del Espesor de Pared del Cubo, Llanta y Aro
La parte del cuerpo situada entre las raíces de los dientes y el eje central no debe dejarse maciza. Los cuerpos macizos atraen los dientes hacia el interior durante el enfriamiento y deforman el paso del engranaje. En el cuerpo del engranaje debe aplicarse una arquitectura de llanta y radios, reducirse el espesor de pared y garantizarse la resistencia estructural mediante nervaduras y almas ligeramente inclinadas (web and rib).
Selección de Materiales para la Fabricación de Engranajes: POM vs. PA66 vs. PEEK
| Tipo de Polímero | Coeficiente de Fricción | Resistencia al Desgaste | Sensibilidad a la Humedad | Aplicación AGMA Típica |
| POM (Acetal / Delrin) | Muy Bajo ($0.15 - 0.25$) | Excelente | 0.2% (Casi Nula) | Engranajes más comunes para actuadores y contadores |
| PA66 (30% Reforzado con Fibra de Carbono/Vidrio) | Medio | Muy Alta | 6.0% (Se hincha con la humedad) | Engranajes de alto par que trabajan bajo cargas elevadas |
| PEEK (Polieteretercetona) | Bajo | Extrema | 0.1% (Excelente) | Engranajes aeroespaciales y médicos por encima de +200^C |
Protocolos de Medición de Engranajes de Doble Flanco (Double Flank Tester) para Proveedores B2B
Los engranajes que salen de la línea de inyección no pueden medirse con un calibre. En kaucukplastikkalip.com, probamos los lotes de engranajes de precisión mediante un medidor de rodadura de doble flanco (Double Flank Gear Roll Tester), haciendo coincidir las piezas con engranajes patrón (Master Gear). Mientras la pieza conectada al engranaje patrón gira 360^, la sonda de medición con resorte registra gráficamente el descentramiento axial, la desviación radial y los errores compuestos a nivel micrométrico. Cada lote de envío se entrega con certificación de calidad AGMA y DIN.
Preguntas Frecuentes
¿Cuál es el ángulo de hélice máximo que puede utilizarse en engranajes de plástico?
En el moldeo por inyección de plástico, los engranajes helicoidales no pueden extraerse directamente del molde; la pieza debe girar alrededor de su propio eje mientras se abre el molde y salir mediante un mecanismo de desenroscado (unscrewing mechanism). Para garantizar el funcionamiento correcto de este mecanismo de desenroscado, el ángulo de hélice generalmente se mantiene como máximo entre 15^ y 30^.
¿Por qué deben elegirse engranajes de POM (Acetal) en lugar de PA66 en ambientes húmedos?
La poliamida (PA66) absorbe la humedad del aire y se expande volumétricamente. El engranaje expandido reduce la distancia entre ejes, presiona contra el engranaje conjugado y puede bloquear el mecanismo. Como el POM no absorbe humedad, mantiene su estabilidad dimensional en agua o en climas húmedos.
¿Cuál es la vida útil del molde para engranajes de plástico?
Cuando se procesan polímeros no abrasivos como POM puro sin refuerzo o PA66, las cavidades de engranajes fabricadas con acero inoxidable DIN 1.2083 endurecido a 52-54 HRC pueden superar fácilmente una vida útil de 1.000.000 (1 millón) de ciclos.
Soluciones de Engranajes de Plástico Silenciosos y de Alta Precisión según las Normas AGMA
Elimine el ruido excesivo durante el funcionamiento, las roturas de dientes y los problemas de descentramiento axial de sus engranajes con nuestra avanzada ingeniería de moldes. En kaucukplastikkalip.com fabricamos moldes con perfiles de evolvente modificados mediante nuestra infraestructura de electroerosión por hilo y producimos engranajes de plástico silenciosos de POM, PA66 y PEEK conforme a las normas AGMA Q10. Comparta con nosotros sus modelos 3D CAD que incluyan el módulo del engranaje, el número de dientes y los requisitos de par, y reciba inmediatamente nuestra oferta corporativa B2B de precios y fabricación.
Recommended for You
Tecnología de moldeo de LSR (silicona líquida) para uso médico
En el sector médico, el moldeo con LSR (caucho de silicona líquida) es un método de fabricación avanzado que se logra mediante la dosificación precisa de silicona de baja viscosidad de dos componentes (A y B) curada con platino en una proporción volumétrica de 1:1, mezclándola en un mezclador estático e inyectándola en cavidades de moldes calientes (170 °C - 200 °C). Este proceso, realizado bajo el sistema de gestión de calidad ISO 13485 y la infraestructura de sala limpia ISO Clase 7/8, garantiza el cumplimiento total de las normas de biocompatibilidad USP Clase VI e ISO 10993, una precisión sin rebabas y capacidad de microinyección a nivel micrométrico. Los sistemas de válvulas cerradas de plataforma fría minimizan el desperdicio de materia prima.