Принципы двухкомпонентного литья под давлением и проектирования (двухкомпонентные материалы)
Двухкомпонентное (2K / двухцветное / многокомпонентное) литье под давлением — это процесс соединения двух различных полимеров (обычно жесткого термопластичного каркаса с мягким эластомером TPE/TPU или двух разных цветов) на молекулярном уровне за один цикл с использованием литьевой машины, поворотного стола или роботизированной машины для переноса. Технология 2K, исключающая склеивание, завинчивание или вторичную сборку, используется в отделке салонов автомобилей, корпусах электроинструментов и промышленных корпусах со встроенными уплотнительными прокладками. Успешность процесса 2K зависит от таблицы химической совместимости, основанной на поверхностной энергии полимеров, оптимизированной компенсации усадки и микроточных систем фиксации в гнездах типа «папа/мама».
Что такое 2K-литье под давлением? Отличия от традиционного двухэтапного овермолдинга (Overmolding)
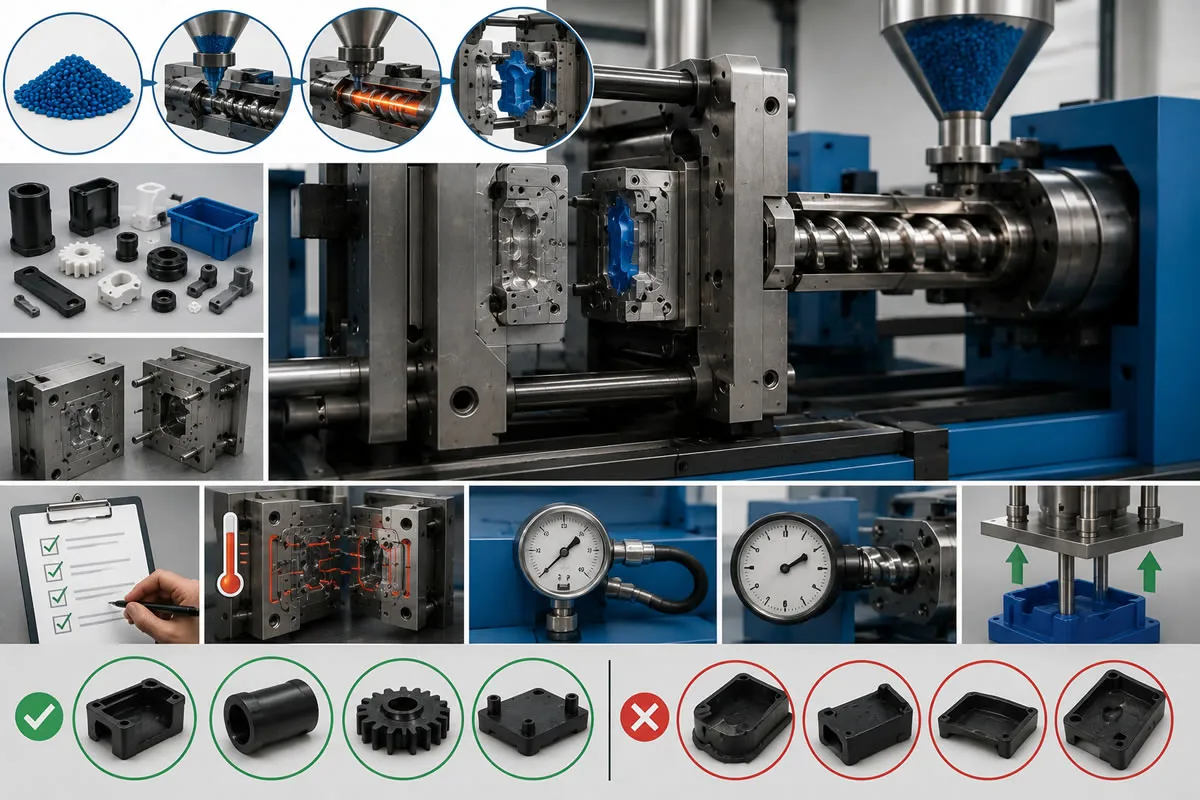
По мере роста требований к эргономике, эстетике и функциональности в промышленном дизайне цельные детали из одного полимера перестают отвечать поставленным задачам. Для создания нескользящих поверхностей soft-touch в зонах контакта с пользователем, встроенных уплотнительных прокладок или двухцветных светотехнических панелей применяется технология двухкомпонентного (2K) литья под давлением.
При традиционном производстве жесткая основа отливалась на одном термопластавтомате (ТПА), извлекалась и охлаждалась оператором или роботом, а затем вручную закладывалась во вторую пресс-форму (insert overmolding) для заливки второго материала. В технологии 2K эти два этапа объединены в один рабочий цикл на одном термопластавтомате. Станок оснащается двумя независимыми узлами впрыска (например, один горизонтальный, а второй вертикальный или Г-образный). Поскольку деталь соединяется со вторым материалом до извлечения из формы и без потери технологического тепла, прочность адгезии достигает максимума, при этом полностью исключаются ошибки оператора и участки вторичной сборки.
Кинематика и типы механизмов пресс-форм 2K
Проектирование 2K пресс-форм требует значительно более сложных кинематических расчетов по сравнению со стандартной оснасткой. К наиболее распространенным в отрасли типам механизмов относятся:
1. Системы с поворотным столом (Rotary Table / поворот на 180°)
В подвижную плиту термопластавтомата интегрируется гидравлический или сервоприводный поворотный стол. При раскрытии формы поворотный стол разворачивает пуансоны (core) на 180°, точно позиционируя отлитую на первой позиции жесткую деталь напротив матриц второго впрыска. При смыкании формы первый узел впрыска формирует новую жесткую основу, а второй узел наносит мягкий эластомер (TPE/TPU) на развернутую деталь. За каждый цикл раскрытия извлекается одно готовое 2K изделие.
2. Пресс-формы с индексной плитой (Index Plate) и технологией отвода знаков (Core-Back)
-
Индексная плита (Index Plate): Центральный блок в середине пресс-формы выдвигается по оси вперед, поворачивается на 180° и втягивается назад, совмещая формующие полости. Это эффективная альтернатива поворотному столу для деталей со сложной асимметричной геометрией.
-
Технология Core-Back (подвижный шибер/знак): Пресс-форма не вращается. После впрыска первого материала гидравлический знак внутри полости отводится назад с микронной точностью, создавая свободный объем для заполнения вторым материалом. Второй узел впрыска подает ТЭП в образовавшуюся полость. Отсутствие необходимости вращения формы позволяет использовать более компактные пакеты плит.
3. Двухстадийные ячейки с роботизированным переносом
Для крупногабаритных деталей (например, дверных панелей или бамперов в автопроме), где вращение формы невозможно из-за ограничений по усилию смыкания или расстоянию между колоннами ТПА, 6-осевой промышленный робот за доли секунды переносит деталь из первой полости в соседнюю вторую матрицу.
5 золотых правил проектирования деталей и форм 2K (DFM)
Для обеспечения стабильного процесса 2K-литья без брака необходимо соблюдать следующие инженерные правила при проектировании изделий и оснастки:
-
Компенсация усадки (Shrinkage): Усадка жесткого конструкционного пластика (например, PA6 с 30% стекловолокна) и мягкого материала (например, TPE) кардинально различается. При обработке полостей формы необходимо закладывать индивидуальные коэффициенты усадки для первого и второго этапов, обеспечивая свободную установку детали во вторую полость при повороте без заклинивания.
-
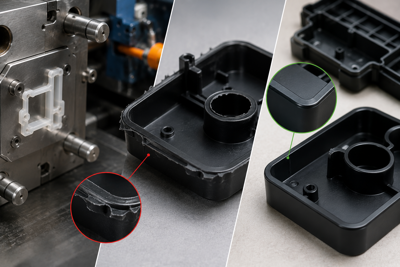
Линии запирания и отсечки (Shut-Off): Чтобы расплавленный ТЭП при вторичном впрыске не затекал на смежные поверхности жесткой основы и не образовывал облой, на первичной детали необходимо проектировать запирающие уступы (shut-off steps) шириной от 0.5 мм до 1.0 мм.
-
Механические замки (Interlocking): Даже при наличии химической адгезии полимеров, для предотвращения расслоения в тяжелых условиях эксплуатации на жестком каркасе следует предусматривать пазы типа «ласточкин хвост» (dovetail) или сквозные отверстия. Затекая в них, вторичный материал формирует надежный механический замок с обратной стороны.
-
Точка впрыска и тепловой баланс: Впускной канал второго материала должен быть расположен так, чтобы не расплавить тонкие стенки первого компонента (не допустить термического прижога). Как правило, предпочтение отдается горячеканальным системам с игольчатыми клапанами (valve gate).
-
Точность сопряжения пуансонов: В пресс-формах с поворотным столом пуансоны 1-й и 2-й позиций должны быть идентичны с точностью до микрона (±0.005 мм). В противном случае при смыкании повернутой формы произойдет замятие формообразующих поверхностей и возникнет облой.
Матрица химической совместимости (адгезии) полимеров
В процессе 2K-литья для прочного молекулярного сплавления двух материалов необходима совместимость их полярности и температурных диапазонов плавления. Несовместимые полимеры не свариваются и расслаиваются при сборке изделия:
| Жесткий каркас (Компонент 1) | TPE (Термопластичный эластомер) | TPU (Термопластичный полиуретан) | Мягкий ПВХ | Жидкий силикон (LSR) |
| PP (Полипропилен) | Отличная | Слабая / Отсутствует | Слабая | Требуется специальный праймер |
| PA6 / PA66 (Полиамид) | Требуется модифицированный TPE | Отличная | Слабая | Отличная (спец. марка) |
| Сплав PC / ABS | Хорошая (модифицированный TPE) | Отличная | Хорошая | Средняя / Хорошая |
| POM (Полиацеталь) | Слабая / Отсутствует | Слабая | Отсутствует | Слабая (обязателен мех. замок) |
| PBT / PET | Хорошая (модифицированный TPE) | Отличная | Слабая | Хорошая |
Технико-экономическое обоснование и анализ окупаемости (ROI) 2K-оснастки для B2B-поставщиков
Капитальные затраты (CAPEX) на 2K пресс-формы и двухкомпонентные ТПА на 40–60% выше по сравнению со стандартными однокомпонентными системами. Однако при серийном производстве эти затраты быстро окупаются за счет ключевых преимуществ:
-
Затраты на вторичную сборку и склеивание: Полностью исключаются. Изделие готово к эксплуатации сразу после извлечения из пресс-формы.
-
Контроль качества и снижение брака: Устраняется брак, вызванный человеческим фактором при ручном позиционировании, подтеками клеевых составов и утечками при испытаниях на герметичность.
-
Сокращение производственного цикла: Поскольку обе операции выполняются параллельно на одном станке, затраты на электроэнергию и внутрицеховую логистику на единицу продукции резко снижаются. При объемах выпуска от 100 000 штук в год инвестиции в 2K окупаются в течение 6–10 месяцев.
Часто задаваемые вопросы (FAQ)
Можно ли использовать стандартный однокомпонентный ТПА для 2K-литья?
Нет. Для 2K-литья требуются специализированные многокомпонентные термопластавтоматы с двумя узлами впрыска (гидравлическими или электрическими) и встроенным программным управлением поворотным столом. Тем не менее, стандартный станок можно модернизировать под 2K-литье, установив навесной дополнительный узел впрыска (bolt-on injection unit).
Возможна ли химическая адгезия TPE к полиацеталю (POM)?
Полиацеталь (POM) обладает высокой химической стойкостью и очень низкой поверхностной энергией. На рынке отсутствуют марки ТЭП, способные образовывать прямую ковалентную химическую связь с POM. Поэтому при формовании TPE поверх POM в конструкции изделия обязательно предусматривают окна механической фиксации и ребра зацепления.
Как компонуется горячеканальная система в 2K пресс-формах?
Как правило, для каждого материала проектируются независимые горячеканальные коллекторы (манифольды). Первый материал подается через центр неподвижной плиты ТПА, а второй — через отдельную горячеканальную разводку, подведенную сверху или сбоку пресс-формы.
Высокотехнологичные решения 2K-оснастки, исключающие затраты на сборку
Откажитесь от лишних производственных расходов, связанных с изготовлением двух отдельных деталей и их последующим склеиванием или свинчиванием. Компания kaucukplastikkalip.com самостоятельно проектирует и производит высокоточные 2K пресс-формы с поворотными столами и подвижными знаками (core-back), выводя интеграцию жесткого пластика с TPE/TPU в серийное производство с микронными допусками. Отправьте нам 3D CAD-модели ваших эргономичных корпусов, крышек со встроенными уплотнениями и двухцветных компонентов, и мы оперативно подготовим инженерное коммерческое предложение по технологии 2K.
Recommended for You
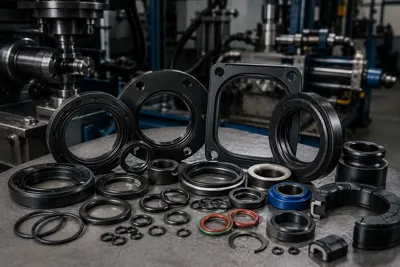
Производство высокопрочных уплотнительных элементов.
Производство уплотнительных элементов для машиностроительной отрасли направлено на предотвращение утечек жидкости в гидравлических и пневматических системах, выдерживание высокого системного давления (от 350 до 700 бар) и минимизацию динамического износа. В производственных процессах используются эластомерные сырьевые материалы на основе NBR, HNBR, FKM (Viton) и полиуретана (PU). Проверка качества продукции осуществляется в соответствии со стандартами DIN 3760 (уплотнения вращающихся валов) и TS ISO 3601-1 (уплотнительные кольца), а упругая восстановительная способность деталей гарантируется критериями остаточной деформации (остаточной деформации) ASTM D395.