Выделение газов из плесени и предотвращение ожогов.
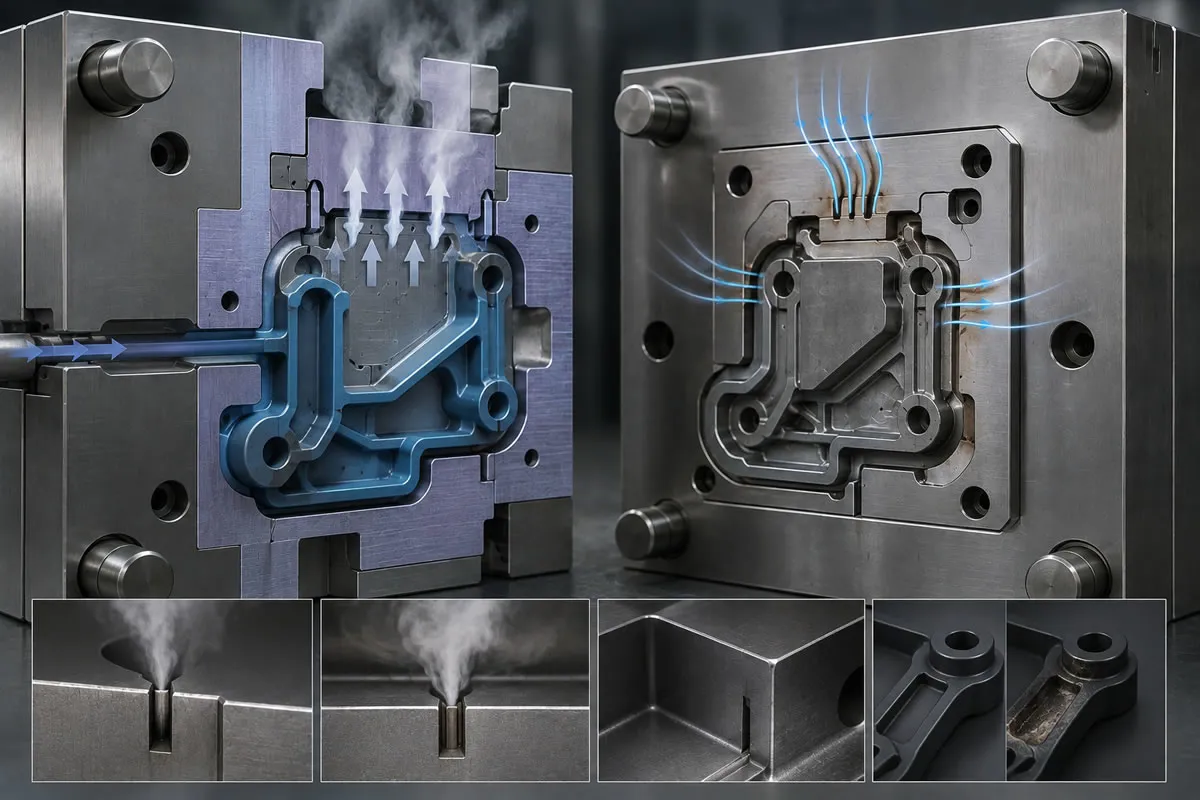
В пресс-формах для литья пластмасс под газовым отводом понимается конструкция микроканалов, позволяющих выводить окружающий воздух и летучие газы, выделяющиеся из расплава полимера во время литья. В случае недостаточного газового отвода захваченный газ адиабатически сжимается, перегревается (>600°C) и образует следы обгорания/пригорания, что приводит к появлению черных следов на детали, неполному впрыску и коррозии стали пресс-формы. Глубина вентиляции, рассчитанная в соответствии с вязкостью полимера (0,010 мм - 0,040 мм) и использованием вставок из спеченной пористой стали (Porcerax II), сводит риск образования следов обгорания к нулю, увеличивая скорость цикла и прочность сварного шва.
Физика скопления газа внутри пресс-формы: что такое дизелинг (Dieseling)?
Когда пресс-форма для литья пластмасс закрывается, полости не являются полностью пустыми; при комнатной температуре они заполнены воздухом. Когда включается шнек литьевой машины, жидкий полимер с температурой от 200^{C} до 300^{C} заполняет формующие полости за считанные секунды (или даже доли секунды). Быстрое поступление пластика в полость приводит к тому, что находящийся внутри воздух, а также химические газы, испаряющиеся из расплавленного пластика (мономеры, добавки, смазочные компоненты), вытесняются в направлении конечной точки потока.
Если не предусмотрены микроканалы для выхода этих сжатых газов (вентиляция / система отвода газов из пресс-формы), газ задерживается в тупиковых участках формующей полости. Захваченная масса воздуха внезапно сжимается адиабатически под воздействием высокого давления, создаваемого расплавом (1000 - 2000 { bar}). Согласно законам термодинамики, температура мгновенно сжатого газа за микросекунды может резко подняться до 600^{C} - 800^{C}. Подобно самовоспламенению топлива в цилиндре дизельного двигателя, эта высокая температура обжигает пластик и вызывает микровзрыв. В промышленности пластмасс это явление называется «эффектом дизелинга (Dieseling Effect)».
Дефекты серийного производства, вызванные недостаточной вентиляцией
Неправильно спроектированная или засорённая система отвода газов приводит к возникновению трёх основных проблем качества при серийном производстве:
Потемнение поверхности детали и следы подгорания (Burn Marks)
Наиболее характерным признаком дизелинга являются обугленные, пожелтевшие или химически чёрные следы подгорания, возникающие в тупиковых участках, где заканчивается поток, на концах выступов или у оснований рёбер жёсткости. Эти следы создают эстетический дефект на внешней поверхности детали и непосредственно становятся причиной брака при контроле качества деталей для бытовой техники, потребительской электроники и автомобильной промышленности.
Слабые линии спая (Weld Lines) и снижение механической прочности
Когда два фронта расплавленного пластика огибают отверстие или сердцевину и встречаются с противоположной стороны (линия спая), находящийся между ними воздух не может выйти наружу, и два потока расплава не способны соединиться между собой на молекулярном уровне. Оставшаяся микроскопическая воздушная прослойка может привести к тому, что деталь при монтаже или под нагрузкой в эксплуатации разрушится по этой линии спая, подобно стеклу, что создаёт структурное ослабление детали.
Коррозия стали и кислотное потемнение формующих полостей
Полимерные газы (особенно при переработке ПВХ, огнестойких материалов с FR-добавками и резиновых материалов FKM) содержат кислые химические соединения. Эти газы, которые не могут быть удалены из пресс-формы, оседают на поверхности стали и образуют налёт (plating). Со временем в формующих полостях возникают коррозия, ржавление и микропиттинг (pitting), что сокращает срок службы пресс-формы.
Правила проектирования вентиляционных каналов пресс-формы
При проектировании газоотводного канала основная инженерная задача заключается в соблюдении баланса: канал должен быть достаточно широким, чтобы газ мог быстро выйти наружу, но одновременно достаточно узким, чтобы расплавленный пластик не проникал в него и не образовывал облой (flash). Этот баланс определяется вязкостью полимера.
1. Таблица глубины вентиляции в зависимости от типа полимера
| Группа пластикового сырья | Уровень текучести | Оптимальная глубина вентиляции (h) |
| PA6 / PA66 (Полиамид) | Очень высокая (текучесть как у воды) | 0.010 { mm} - 0.015 { mm} (10 - 15 {m}) |
| POM (Ацеталь / Delrin) | Очень высокая | 0.012 { mm} - 0.020 { mm} |
| PP / PE (Полипропилен / Полиэтилен) | Высокая | 0.015 { mm} - 0.025 { mm} |
| ABS / SAN | Средняя | 0.025 { mm} - 0.035 { mm} |
| PC / PMMA (Поликарбонат / Акрил) | Низкая (жёсткий / вязкий поток) | 0.030 { mm} - 0.045 { mm} |
| PBT (с 30% армированием стекловолокном) | Средняя / высокая | 0.015 { mm} - 0.025 { mm} |
2. Геометрия первичной и вторичной ступени отвода газа
Вентиляционный канал выполняется на поверхности стали пресс-формы в две ступени:
-
Первичная ступень (уплотняющий порог): от края полости выполняется канал длиной 0.8 { mm} - 1.5 { mm} с микронной глубиной, указанной в приведённой выше таблице ($0.015 \text{ mm}$). Расплавленный пластик не может пройти через этот узкий порог и застывает.
-
Вторичная ступень (камера отвода в атмосферу): от точки окончания первичного порога до внешнего края плиты пресс-формы глубина резко увеличивается до 0.5 { mm} - 1.0 { mm}. Этот широкий канал обеспечивает свободный выход газа наружу без возникновения противодавления.
3. Отвод газа через выталкиватели, сердцевины и зазоры вставок
Не каждый вентиляционный канал можно вывести непосредственно на линию разъёма пресс-формы. Для удаления воздуха, скапливающегося в основании глубоких рёбер жёсткости или глухих бобышек детали, используются подвижные элементы:
-
Зазоры выталкивающих штифтов: между корпусом выталкивающего штифта и его стальным гнездом оставляется рабочий зазор 0.015 { mm} - 0.020 { mm}. На задней части хвостовика выталкивателя шлифуются спиральные воздушные каналы, благодаря чему газ отводится через заднюю часть штифта.
-
Составные сердцевинные вставки: глубокие полости вместо изготовления из цельного стального блока выполняются из двух частей, а места их соединения используются в качестве вентиляционного канала.
Передовые решения для вентиляции: пористая сталь (Porcerax II) и вакуумные системы
-
Спечённая пористая сталь (Porcerax II): это запатентованная сталь, металлургически содержащая около 25% микроскопических пор (отверстий диаметром 0.02 { mm}). Вставки из этой стали устанавливаются в основания рёбер жёсткости или в углы оптических деталей, где скопление газа является хронической проблемой. Газ удаляется через поры стали и направляется в расположенный с обратной стороны канал отвода, тогда как жидкий пластик не может проникнуть через эти поры.
-
Вакуумное литьё под давлением: перед началом впрыска область вокруг пресс-формы герметизируется O-ring уплотнениями. В момент закрытия пресс-формы высокоскоростные вакуумные насосы удаляют до 99% воздуха из полости. Пластик, впрыскиваемый в практически безвоздушную среду, не встречает сопротивления воздуха; эта технология практически исключает дизелинг, снижает давление впрыска и сокращает продолжительность цикла.
Гарантия отсутствия следов подгорания в B2B-поставках деталей и протоколы очистки пресс-форм
Даже если после ввода пресс-формы в эксплуатацию вентиляционные каналы работают безупречно, в процессе серийного производства каждые 20.000 - 50.000 циклов восковые отложения, оставляемые газами, могут закупоривать эти микроканалы. Засорённые каналы снова становятся причиной появления следов подгорания.
В компании kaucukplastikkalip.com мы используем станции ультразвуковой очистки газовых каналов в рамках планового технического обслуживания пресс-форм и контролируем их проходимость во время производства с помощью оптических проверок с продувкой воздухом. На этапе DFM мы выполняем анализ скопления воздуха в Moldflow (air trap analysis), заранее предусматривая вентиляционные каналы и спечённые воздушные клапаны во всех потенциальных зонах скопления воздуха.
Часто задаваемые вопросы
Как отличить след подгорания из-за дизелинга от подгорания (деградации) сырья?
Если сырьё перегрелось и разрушилось внутри цилиндра из-за чрезмерной температуры или слишком длительного времени пребывания, на всей поверхности детали появляются хаотично распределённые полосы, серебристые разводы и коричневые пятна. След дизелинга, напротив, проявляется локально в виде обугливания только в углах, которые заполняются пластиком последними, или в местах соединения двух фронтов потока.
Решает ли проблему подгорания снижение скорости впрыска?
Снижение скорости впрыска даёт газу немного больше времени для выхода через узкие каналы и может временно уменьшить интенсивность подгорания. Однако это увеличивает продолжительность цикла, может создавать линии затвердевания на поверхности детали и не является конструктивным решением. Постоянное решение заключается в правильном проектировании вентиляционных каналов с соответствующей глубиной и необходимым количеством.
Как очищаются вентиляционные каналы во время производства?
Не снимая пресс-форму с пресса, на поверхности линии разъёма распыляется специальный спрей для удаления полимерных газовых отложений, после чего поверхности очищаются латунными или медными шпателями (мягкими металлами, которые не царапают сталь). Категорически не следует использовать наждачную бумагу, отвёртки или стальные проволочные щётки; такие инструменты разрушают каналы микронной глубины и приводят к образованию облоя.
Решения для пластиковых пресс-форм без следов подгорания и с высокой механической прочностью
Навсегда избавьтесь от чёрных следов подгорания на деталях, слабых линий спая и дефектов неполного заполнения, вызванных скоплением газа. В компании kaucukplastikkalip.com мы проектируем пресс-формы с использованием анализа скопления воздуха в Moldflow, применяем двухступенчатые вентиляционные каналы с микронной точностью, адаптированные под конкретный полимер, а также решения из пористой стали Porcerax II, обеспечивая производство без следов подгорания. Поделитесь с нами 3D CAD-данными вашего серийного проекта и получите наше профессиональное предложение по проектированию и изготовлению пресс-форм.
Recommended for You
Решения для производства резиновых форм и промышленного производства.
Производство резиновых изделий методом формования — это процесс придания формы эластомерному сырью посредством реакций вулканизации при высоких температурах (160–200 °C) и давлениях (50–250 бар). В промышленных производственных линиях используются методы компрессионного, трансферного и инжекционного формования. Производственные допуски определяются в соответствии со стандартом TS ISO 3302-1, классы M1, M2 и M3, а критерии хранения и срока годности готовых эластомерных компонентов соответствуют стандарту DIN 7716. Высокоточные уплотнительные и демпфирующие элементы производятся для автомобильной, оборонной и машиностроительной промышленности с использованием сырья на основе NBR, EPDM, FKM (Viton) и силикона.