Пластиковые формы для шестерен
Проектирование прецизионных пластиковых зубчатых передач включает в себя производство бесшумных зубчатых передач с высоким крутящим моментом, используемых в автомобильных приводах, медицинских инфузионных насосах и редукторах бытовой техники, соответствующих классам качества AGMA (Американская ассоциация производителей зубчатых передач) и DIN 3967 (AGMA Q8 - Q11). Неизотропное усадочное поведение полукристаллических полимеров (ПОМ, ПА46, ПЭЭК) компенсируется модификацией эвольвентного профиля электродов полости формы и радиальной компенсацией усадки. Полости обрабатываются в закаленной нержавеющей стали (DIN 1.2083 ESR) с использованием микроточных проволочно-электроэрозионных станков и координатно-шлифовальных станков.
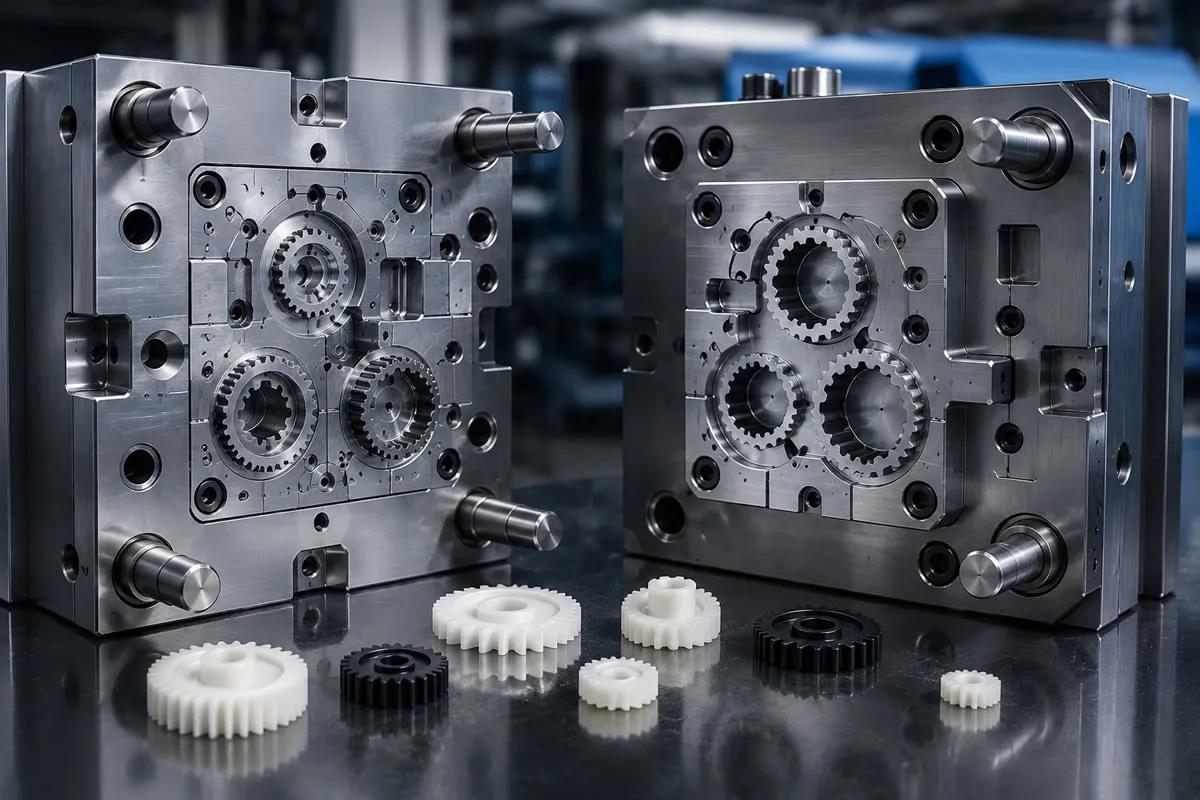
Переход от металлических к пластиковым шестерням: бесшумность, малый вес и экономическая эффективность
Традиционные стальные и латунные шестерни быстро заменяются полимерными шестернями в автомобильных приводах внутренних механизмов, механизмах электрических стеклоподъёмников, интеллектуальной бытовой технике, медицинских дозирующих устройствах и модулях роботизированных сочленений. Шестерни, изготовленные из инженерных пластиков, обеспечивают снижение массы до 75% по сравнению с металлами, не требуют обслуживания благодаря способности к самосмазыванию (self-lubricating) и, что наиболее важно, обеспечивают сверхтихую работу, поглощая резонанс и высокий уровень рабочего шума (уровень в децибелах), создаваемый металлическими шестернями.
Однако проектирование пресс-формы для пластиковой шестерни полностью отличается от изготовления стандартной пресс-формы для корпуса или крышки. Даже отклонение всего на 5 микрон (0.005 мм) в эвольвентном профиле или шаге шестерни может привести к заеданию, перегреву из-за высокого трения и преждевременному разрушению зубьев.
Стандарты качества пластиковых шестерён: нормы AGMA и DIN
Размерная точность и допустимые отклонения профиля зубьев прецизионных пластиковых шестерён определяются международными стандартами:
AGMA 2000-A88 и классы качества ISO/DIN 3967
Согласно стандартам Американской ассоциации производителей зубчатых передач (AGMA), классы качества классифицируются от Q3 до Q15. Чем выше номер, тем выше точность шестерни:
AGMA Q6 - Q8: Игрушки, бытовая электроника и простые механизмы с низким крутящим моментом.
-
AGMA Q9 - Q10 (Прецизионный класс): Автомобильные приводы, двигатели заслонок HVAC и механизмы принтеров. Это целевой промышленный стандарт для литья под давлением.
-
AGMA Q11 - Q12 (Ультрапрецизионный класс): Медицинские роботизированные руки, хирургические инструменты и зубчатые передачи аэрокосмических датчиков. Они требуют очень строгого контроля процесса и датчиков давления внутри пресс-формы.
Критерии полной композитной погрешности (TCE) и погрешности от зуба к зубу (TTE)
При контроле качества шестерён используются два основных показателя погрешности:
-
TTE (Tooth-to-Tooth Composite Error): показывает угловое отклонение и отклонение формы между двумя соседними зубьями; непосредственно влияет на уровень шума при работе.
-
TCE (Total Composite Error): суммарная эксцентриситетная погрешность и погрешность высоты зубьев за один полный оборот шестерни; определяет способность шестерни вращаться без заедания.
4 ключевых инженерных правила проектирования пресс-форм для пластиковых шестерён
Для достижения целевого класса AGMA Q10 при литье пластиковых деталей под давлением применяются следующие инженерные методы:
1. Анизотропная усадка (Shrinkage) и модификация эвольвентного профиля
Пластиковый материал при охлаждении не даёт одинаковую усадку во всех направлениях. Поскольку вершина зуба, основная окружность и тело зуба имеют разную толщину стенки, усадка является анизотропной. Если стандартная геометрия шестерни будет непосредственно обработана в стали пресс-формы, эвольвентный профиль готовой шестерни получится уплощённым и искажённым. Проектировщик пресс-формы должен смоделировать тензоры усадки полимера и намеренно обработать профиль зуба в стали с деформированной (модифицированной эвольвентной) геометрией.
2. Архитектура диафрагменного и многоточечного симметричного литникового питания (Gating)
Сохранение круглой формы прямозубых шестерён (предотвращение овальности) является основной сложностью. Литниковый вход ни в коем случае не должен располагаться непосредственно на зубьях или только с одной стороны. Шестерня, питаемая из одной точки, охлаждается асимметрично и приобретает форму яйца (погрешность биения). Идеальным решением является диафрагменный литник (diaphragm gate), подающий материал через центральное отверстие вала шестерни, либо архитектура с 3/4 туннельными литниками, подающими материал от ступицы под равными углами.
3. Изготовление полостей с микронной точностью методом электроэрозионной обработки проволокой (Wire EDM)
Полости для зубчатых передач невозможно обработать обычными фрезерными станками с ЧПУ. Полости вырезаются и переносятся в сталь с использованием высокоточных станков электроэрозионной обработки проволокой (Wire EDM) с точностью позиционирования pm 0.002 mm и латунной или молибденовой проволокой толщиной 0.10 mm. В качестве стали пресс-формы используется нержавеющая сталь DIN 1.2083 ESR твёрдостью 54 HRC, обеспечивающая высокую износостойкость и отличную способность к зеркальной полировке.
4. Гомогенизация толщины стенок ступицы, обода и кольца
Корпусная часть между основаниями зубьев шестерни и центральным валом не должна оставаться массивной. Массивные участки при охлаждении тянут зубья внутрь и нарушают шаг шестерни. В корпусе шестерни следует применять конструкцию с ободом и спицами, уменьшать толщину стенок, а конструкционную прочность обеспечивать слегка наклонёнными рёбрами и перемычками (web and rib).
Выбор материала при производстве шестерён: POM vs. PA66 vs. PEEK
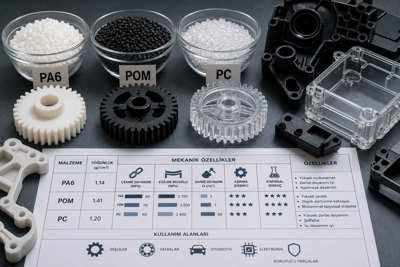
| Тип полимера | Коэффициент трения | Износостойкость | Чувствительность к влаге | Типичное применение по AGMA |
| POM (Ацеталь / Delrin) | Очень низкий ($0.15 - 0.25$) | Отличная | 0.2% (Почти отсутствует) | Наиболее распространённые шестерни приводов и счётчиков |
| PA66 (30% армированный углеродным/стеклянным волокном) | Средний | Очень высокая | 6.0% (Набухает при воздействии влаги) | Высокомоментные шестерни, работающие под большими нагрузками |
| PEEK (Полиэфирэфиркетон) | Низкий | Экстремальная | 0.1% (Отличная) | Аэрокосмические и медицинские шестерни при температурах выше +200^C |
Протоколы измерения зубчатых передач с двойным фланкирующим зацеплением (Double Flank Tester) для B2B-поставщиков
Шестерни, выходящие из линии литья под давлением, невозможно измерить обычным штангенциркулем. В kaucukplastikkalip.com мы проверяем партии прецизионных шестерён на приборе для двухфланкового контроля зубчатых передач (Double Flank Gear Roll Tester), сопрягая детали с эталонными шестернями (Master Gear). Пока деталь, соединённая с эталонной шестернёй, поворачивается на 360^, подпружиненный измерительный щуп графически фиксирует осевое биение, радиальное отклонение и композитные погрешности на микронном уровне. Каждая партия поставки сопровождается сертификатом качества AGMA и DIN.
Часто задаваемые вопросы
Какой максимальный угол наклона зубьев можно использовать для пластиковых шестерён?
При литье пластиковых деталей под давлением косозубые шестерни не могут быть извлечены из пресс-формы прямо; деталь должна вращаться вокруг собственной оси во время открытия пресс-формы и извлекаться с помощью механизма отвинчивания (unscrewing mechanism). Для обеспечения бесперебойной работы этого механизма угол наклона зубьев обычно ограничивается диапазоном от 15^ до 30^ максимум.
Почему во влажной среде следует выбирать шестерни из POM (ацеталя), а не из PA66?
Полиамид (PA66) поглощает влагу из воздуха и расширяется в объёме. Расширившаяся шестерня уменьшает межосевое расстояние, прижимается к сопряжённой шестерне и может заблокировать механизм. Поскольку POM не поглощает влагу, он сохраняет стабильную геометрическую форму в воде или влажном климате.
Каков срок службы пресс-форм для пластиковых шестерён?
При переработке неабразивных полимеров, таких как ненаполненный POM или PA66, зубчатые полости, изготовленные из закалённой нержавеющей стали DIN 1.2083 твёрдостью 52-54 HRC, легко выдерживают более 1 000 000 (1 миллиона) циклов.
Бесшумные и высокоточные решения для пластиковых шестерён по стандартам AGMA
Устраните чрезмерный рабочий шум, разрушение зубьев и проблемы с осевым биением ваших шестерён с помощью нашей современной инженерии пресс-форм. В kaucukplastikkalip.com мы изготавливаем пресс-формы с модифицированными эвольвентными профилями с использованием нашей инфраструктуры Wire EDM и производим бесшумные пластиковые шестерни из POM, PA66 и PEEK в соответствии со стандартами AGMA Q10. Отправьте нам 3D CAD-модели с указанием модуля шестерни, количества зубьев и требуемого крутящего момента, и получите наше корпоративное B2B ценовое предложение и предложение на изготовление уже сегодня.
Recommended for You
Изготовление пластиковых пресс-форм по индивидуальному заказу и решения для массового производства.
Изготовление пластиковых пресс-форм на заказ — это процесс преобразования концептуальных проектов изделий (3D CAD) в функциональные стальные формы с использованием моделирования потока пластика и термического охлаждения в программе Moldflow. На этапе серийного производства используются сервогидравлические машины для литья пластмасс под давлением с усилием смыкания от 50 до 1200 тонн в зависимости от геометрии детали. Производственные процессы оптимизируются в соответствии с параметрами кристаллизации и усадки промышленных полимеров, таких как ПП, АБС, ПК, ПОМ и ПА66, обеспечивая стабильное качество деталей в соответствии со стандартами допусков размеров ISO 20457.