Medikal LSR (Sıvı Silikon) kalıplama teknolojisi
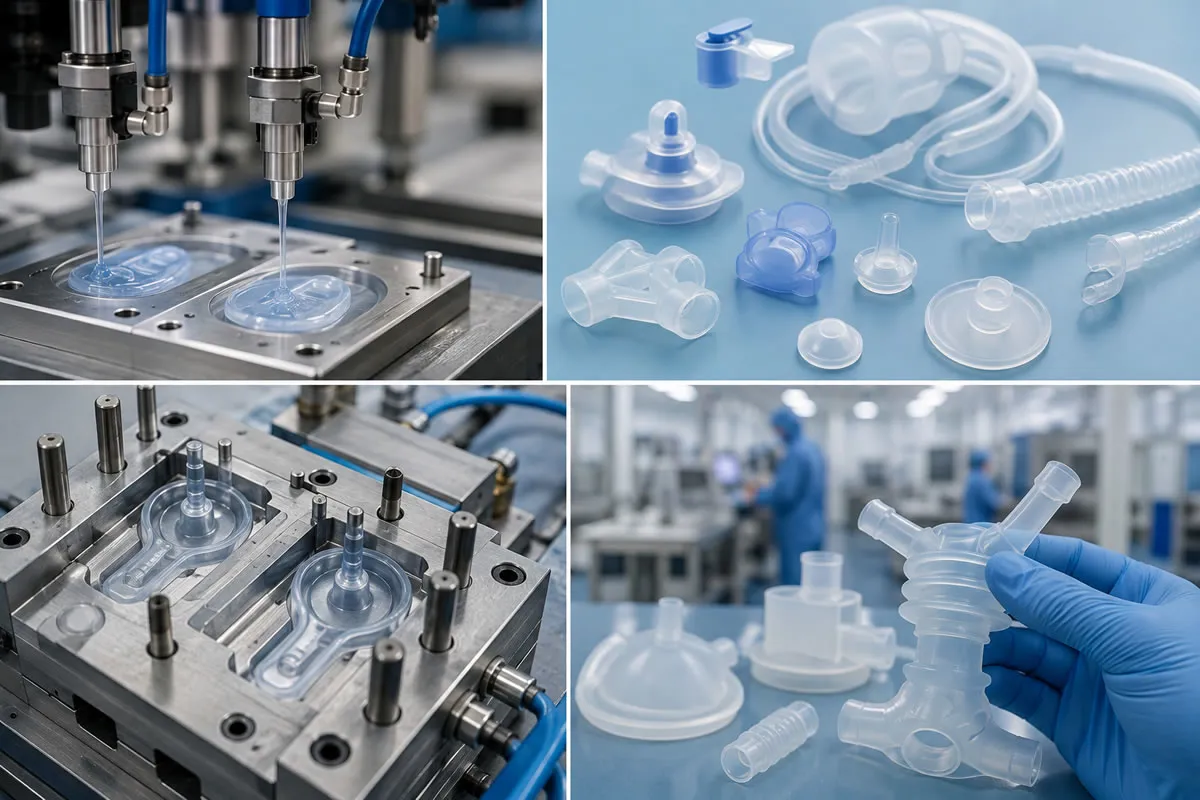
Medikal sektörde LSR (Sıvı Silikon Kauçuk) kalıplama; iki bileşenli (A ve B) düşük viskoziteli platin kürlü silikonun 1:1 hacimsel oranda hassas dozajlanarak statik mikserde karıştırılması ve sıcak kalıp kavitelerine (170^{C} - 200^{C}) enjekte edilmesiyle gerçekleştirilen ileri üretim metodudur. ISO 13485 kalite yönetim sistemi ve ISO Class 7/8 temiz oda (cleanroom) altyapısında yürütülen bu proses; USP Class VI ve ISO 10993 biyouyumluluk standartlarına tam uyumluluk, sıfır çapak (flashless) hassasiyeti ve mikron seviyesinde mikro-enjeksiyon yeteneği sağlar. Soğuk bloklu (cold deck) kapalı valf sistemleri, ham madde firesini sıfıra indirir.
Medikal Cihaz ve Sarf Malzemelerinde Neden LSR Tercih Edilir?
Biyomedikal mühendislik, cerrahi ekipmanlar ve implante edilebilir cihazlar söz konusu olduğunda malzeme güvenilirliği insan hayatı ile doğrudan bağlantılıdır. Katı silikonların (HCR) preslenmesi gibi konvansiyonel yöntemler yüksek işçilik gerektirdiği ve kontaminasyon riski taşıdığı için modern medikal endüstri LSR (Sıvı Silikon Kauçuk) kalıplama teknolojisine yönelmiştir.
LSR; sıvı fazdaki iki bileşenin kapalı, el değmeyen bir enjeksiyon sisteminde birleşmesiyle işlenir. İnert yapısı, doku ve vücut sıvılarına karşı mutlak biyouyumluluğu, elastikiyetini -50^{C} ila +200^{C} arasında koruyabilmesi ve defalarca otoklavlanabilmesi (buharlı sterilizasyon) LSR'ı solunum maskeleri, diyaliz valfleri, kateter uçları, infüzyon pompası diyaframları ve cerrahi alet tutamakları için alternatifsiz bir mühendislik malzemesi yapar.
LSR (Liquid Silicone Rubber) Enjeksiyon Prosesinin Çalışma Prensibi
LSR prosesi, standart termoplastik enjeksiyonun neredeyse tam tersi bir termal mimariyle çalışır:
1. A ve B Bileşenlerinin Dozajlanması ve Statik Karıştırma
Ham madde, 20 litrelik veya 200 litrelik varillerden hassas hidrolik/servo pompalar vasıtasıyla çekilir. A Bileşeni silikon polimeri ve platin katalizör içerirken, B Bileşeni çapraz bağlayıcı ajan ve reaksiyon geciktirici (inhibitör) barındırır. Bu iki sıvı bileşen, $1:1$ oranında mililitrenin binde biri hassasiyetle dozajlanır ve soğutmalı bir statik mikserden geçirilerek tamamen homojen bir eriyik elde edilir. İstenirse bu aşamada biyouyumlu sıvı medikal pigmentler de sisteme dahil edilir.
2. Soğutmalı Kovan ve Soğuk Yolluk (Cold Deck) Blokları
Homojen karışım, su ceketi ile 15^{C} - 25^{C} sıcaklıkta soğutulan vida-kovan ünitesine gelir. Termoplastiklerin aksine LSR soğuk tutulmalıdır; aksi takdirde vulkanizasyon kovan içinde erkenden başlar. Kalıp içine yerleştirilen soğuk yolluk (cold deck) bloğu, nozul ucuna kadar silikonu soğuk ve akışkan tutar. Bu sayede her baskıda sıfır yolluk firesi ile çalışılır.
3. Sıcak Kalıp Kavitelerinde Hızlı Platin Vulkanizasyonu
Soğuk silikon karışımı, elektrikli ısıtıcı fişeklerle 170^{C} - 200^{C} aralığında sabitlenen sıcak kalıp kavitelerine enjekte edilir. Yüksek ısıyla temas eden platin katalizör saniyeler içinde çapraz bağlanma reaksiyonunu tetikler. Çevrim süresi parça et kalınlığına bağlı olarak 15 ila 40 saniye gibi çok kısa sürelere iner.
Medikal LSR Kalıp Tasarımında Kritik Kriterler: Sıfır Çapak ve Vakum Entegrasyonu
LSR malzemesinin dinamik viskozitesi suya yakındır; bu da eriyiğin en ufak mikro aralıklardan bile dışarı sızabileceği anlamına gelir. Bu sebeple medikal LSR kalıpları şu ileri mühendislik kurallarıyla üretilir:
-
Mikron Seviyesinde Kalıp Ayrım Toleransı: Çapak (flash) oluşumunu engellemek için kalıp erkek ve dişi çekirdeklerinin öpüşme yüzeylerindeki boşluk payı 0.002 { mm} - 0.003 { mm} (2-3 mikron) sınırını kesinlikle aşmamalıdır. Kavitelerde sertleştirilmiş paslanmaz takım çeliği DIN 1.2083 ESR kullanılır.
-
Entegre Kalıp İçi Vakum Sistemi: Silikon kalıba basılmadan hemen önce kavite içindeki hava saniyeler içinde yüksek vakum pompalarıyla emilir (vakum < 10 mbar). Bu işlem, mikro kanallarda hava sıkışmasını, yanıkları ve mikro kabarcık hatalarını tamamen sıfırlar.
-
İğne Valfli Nozul (Valve Gate) Teknolojisi: Soğuk yolluk manifold çıkışlarında pnömatik veya servo kontrollü mekanik iğneler kullanılır. Enjeksiyon tamamlandığında iğne kavite girişini pürüzsüzce kapatır ve parça üzerinde en ufak bir yolluk izi bırakmaz.
LSR vs. Katı Silikon (HCR) ve TPE: Medikal Performans Kıyaslaması
| Karakteristik / Standart | LSR (Sıvı Silikon) | HCR (Katı Silikon) | Medikal TPE (Termoplastik) |
| Kürleme Mekanizması | Platin Kürlü (Sıfır Yan Ürün) | Genellikle Peroksit Kürlü | Kürlenme Yok (Fiziksel Donma) |
| Üretim Otomasyonu | Tam Otomatik, El Değmeden | Manuel İşçilik Yoğun | Tam Otomatik |
| Kalıcı Deformasyon (Compression Set) | Mükemmel (%15) | İyi (%20 - %30) | Zayıf / Orta (%40) |
| Otoklav ve Sterilizasyon Direnci | Yüksek Isı Buhar, Gamma, EtO | Yüksek Isı Buhar, Gamma | Sınırlı (Düşük Isı Deformasyonu) |
| Çapaklanma Riski | Sıfır (Flashless Kalıp Teknolojisi) | Yüksek (Manuel Ayıklama Gerekir) | Düşük |
B2B Medikal Parça Üretiminde Temiz Oda ve Regülasyon Standartları (ISO 13485 & ISO 10993)
Medikal parça tedarikçisi seçiminde en kritik aşama kalite altyapısının tescilidir. kaucukplastikkalip.com olarak medikal B2B ortaklıklarımızda şu uluslararası çerçeveyi güvence altına alıyoruz:
-
ISO 13485 Tıbbi Cihaz Kalite Yönetim Sistemi: Tasarımdan kalıplamaya ve son paketlemeye kadar tüm süreçlerin risk analizleri (FMEA) ve validasyon protokolleri (IQ, OQ, PQ) ile kayıt altına alınması.
-
ISO Class 7 / Class 8 Temiz Oda (Cleanroom): Havadaki partikül sayısının, nemin ve sıcaklığın sürekli filtre edildiği pozitif basınçlı odalarda el değmeden robotik üretim ve medikal poşetleme.
-
Biyouyumluluk Güvencesi (ISO 10993 & USP Class VI): Sitotoksisite, duyarlılık, tahriş ve sistemik toksisite testlerinden geçmiş %100 medikal sınıf ham madde sertifikasyonu.
Sık Sorulan Sorular
LSR parçaların üretimi sonrasında fırınlama (post-cure) gerekir mi?
Platin kürlü medikal LSR ham maddelerinin çoğu kalıptan çıktığı anda vulkanizasyonunu tamamen tamamlar ve post-cure gerektirmez. Ancak doğrudan insan vücuduna implante edilecek veya solunum havasına temas edecek çok kritik parçalarda, kalan eser miktardaki uçucu siloksanları tamamen uzaklaştırmak için $150^\circ\text{C} - 200^\circ\text{C}$ sıcaklıkta 4 saatlik fırınlama tavsiye edilir.
Sıvı silikon ile termoplastik parçalar tek kalıpta birleştirilebilir mi (2K LSR)?
Evet. İki bileşenli (2K / Multi-Component) enjeksiyon makinelerinde, rijit bir medikal termoplastik (örn. PBT, PA veya PC) önce basılır; hemen ardından döner tablalı kalıp mekanizmasıyla aynı kalıp içinde termoplastiğin üzerine LSR enjekte edilerek mekanik ve kimyasal yapışma (overmolding) tek çevrimde sağlanır.
Mikro-LSR kalıplama ile üretilebilecek minimum parça gramajı nedir?
Gelişmiş mikro enjeksiyon vidaları ve hassas dozajlama üniteleri ile 0.005 { gram} (5 { miligram}) ağırlığındaki mikro medikal valfler ve işitme cihazı contaları mikron hassasiyetinde üretilebilmektedir.
Medikal Projeleriniz İçin Yüksek Hassasiyetli LSR Kalıp ve İmalat Çözümleri
İnsan sağlığına dokunan kritik medikal bileşenlerinizde biyouyumluluk ve ölçüsel hassasiyet riskine yer yok. kaucukplastikkalip.com olarak; DIN 1.2083 ESR paslanmaz çelikten mikron toleranslı LSR kalıpları üretiyor, soğuk yolluk (cold deck) ve vakum teknolojisiyle sıfır çapaklı medikal parçalar basıyoruz. ISO 13485 kalite yaklaşımımız ve USP Class VI onaylı ham madde altyapımızla tanışmak için 3D CAD verilerinizi bizimle paylaşarak teknik teklifinizi hemen alın.
İlginizi Çekebilecek Farklı Bir Konu
Plastik enjeksiyonda çapak problemi ve çözüm yolları
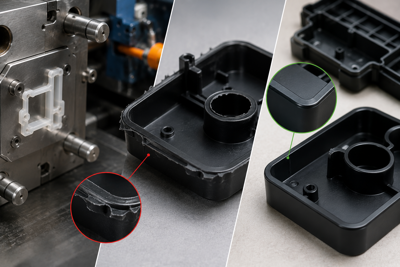
Plastik enjeksiyon üretiminde çapak problemi (flash); ergimiş polimerin yüksek enjeksiyon basıncı (>1000 bar) altında kalıp ayrım hatlarından (parting lines), maça yüzeylerinden veya itici pim boşluklarından dışarı sızmasıyla oluşan boyutsal ve estetik bir imalat hatasıdır. Bu durum; yetersiz makine kapama kuvveti (clamping force), aşırı enjeksiyon hızı, kalıp öpüşme yüzeylerinin mekanik olarak ezilmesi veya aşınması ile polimer eriyik sıcaklığının viskoziteyi aşırı düşürecek seviyede yüksek olmasından kaynaklanır. Çözüm süreçleri; Moldflow analizleriyle sıkıştırma oranlarının optimize edilmesini ve kalıp çeliklerinin mikron hassasiyetinde lazer kaynak veya CNC taşlama ile revizyonunu kapsar.