Технология формования медицинского жидкого силикона (LSR).
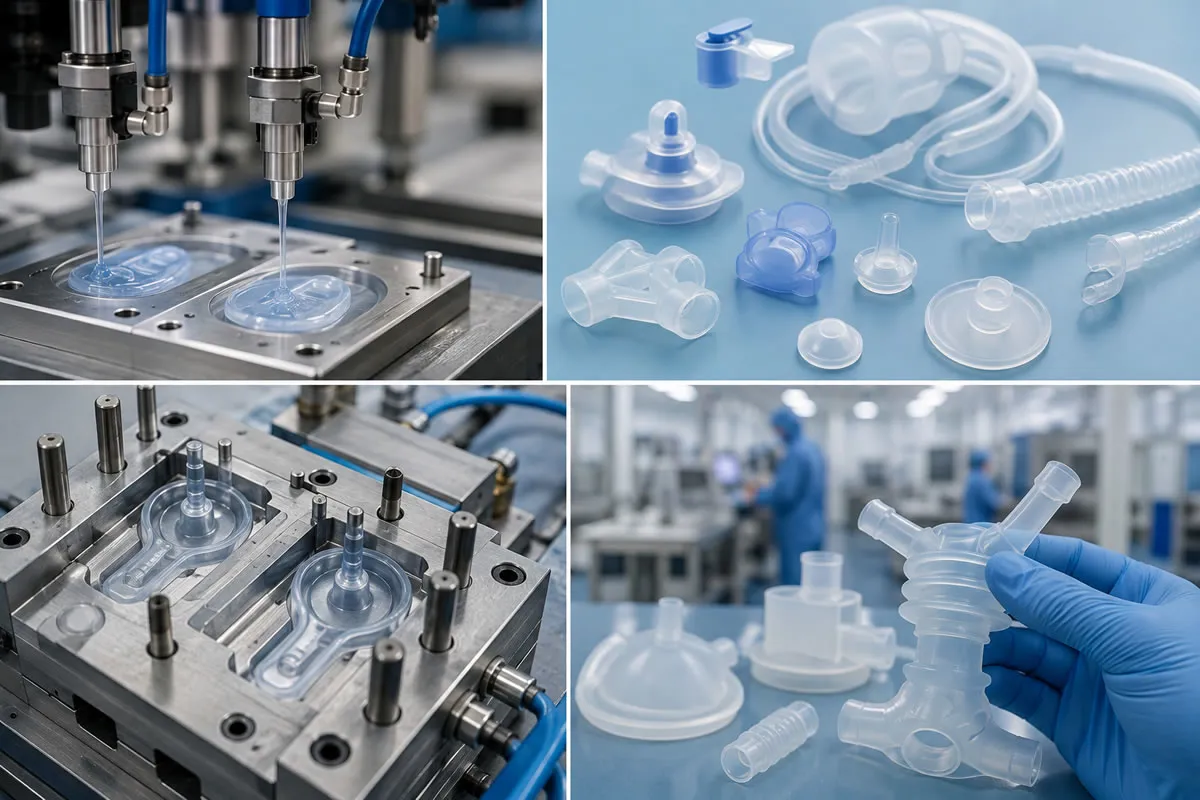
В медицинской отрасли формование жидким силиконовым каучуком (LSR) — это передовой метод производства, достигаемый путем точного дозирования двухкомпонентного (A и B) низковязкого силикона, отверждаемого платиной, в объемном соотношении 1:1, смешивания его в статическом смесителе и впрыскивания в горячие полости пресс-формы (170–200 °C). Этот процесс, проводимый в соответствии с системой управления качеством ISO 13485 и инфраструктурой чистых помещений класса ISO 7/8, обеспечивает полное соответствие стандартам биосовместимости USP Class VI и ISO 10993, нулевую точность без образования заусенцев и возможность микроинъекции на микронном уровне. Системы закрытых клапанов на холодной палубе минимизируют отходы сырья.
Почему жидкий силикон (LSR) является приоритетным выбором для медицинских изделий и расходных материалов?
В биомедицинской инженерии, хирургическом оборудовании и производстве имплантируемых систем надежность материалов напрямую связана с сохранением человеческой жизни. Поскольку традиционные методы, такие как компрессионное прессование твердых силиконов (HCR), сопряжены с высокой долей ручного труда и рисками загрязнения, современная медицинская индустрия перешла на технологию литья жидкого силиконового каучука (LSR).
LSR перерабатывается путем смешивания двух компонентов жидкой фазы в закрытой, полностью автоматизированной системе впрыска. Химическая инертность, абсолютная биосовместимость с тканями и биологическими жидкостями человека, сохранение эластичности в температурном диапазоне от -50°C до +200°C, а также устойчивость к многократному автоклавированию (паровой стерилизации) делают LSR безальтернативным конструкционным материалом для дыхательных масок, диализных клапанов, наконечников катетеров, мембран инфузионных насосов и рукояток хирургических инструментов.
Принцип работы технологического процесса литья жидкого силикона (LSR)
Процесс переработки LSR базируется на термической схеме, практически противоположной стандартному литью термопластов под давлением:
1. Дозирование компонентов А и B и статическое смешивание
Сырье подается из 20-литровых ведер или 200-литровых бочек прецизионными гидравлическими или сервоприводными насосами. Компонент А содержит силиконовый полимер и платиновый катализатор, а компонент B — сшивающий агент и замедлитель реакции (ингибитор). Эти два жидких компонента дозируются в соотношении 1:1 с микрометрической точностью и пропускаются через охлаждаемый статический смеситель для получения гомогенной смеси. На этой стадии в поток также могут вводиться биосовместимые жидкие медицинские пигменты.
2. Охлаждаемый материальный цилиндр и холодноканальные блоки (Cold Deck)
Однородная смесь поступает в узел шнек-цилиндр, охлаждаемый водяной рубашкой до температуры 15°C - 25°C. В отличие от термопластов, LSR должен оставаться холодным, иначе реакция сшивки начнется непосредственно в цилиндре. Интегрированный в пресс-форму холодноканальный блок (cold deck) поддерживает силикон в охлажденном и текучем состоянии вплоть до кончика сопла, обеспечивая безотходное литье без образования литников в каждом цикле.
3. Быстрая платиновая вулканизация в нагретых формообразующих полостях
Охлажденный силиконовый состав впрыскивается в горячие полости пресс-формы, разогретые электрическими трубчатыми нагревателями (ТЭН) до температуры 170°C - 200°C. При контакте с нагретой поверхностью платиновый катализатор запускает реакцию сшивания полимерных цепей за считанные секунды. Время цикла сокращается до 15–40 секунд в зависимости от толщины стенки изделия.
Критические требования к проектированию пресс-форм для медицинского LSR: отсутствие облоя и вакуумирование
Динамическая вязкость неотвержденного LSR близка к вязкости воды, что означает способность материала проникать в малейшие микрозазоры. Поэтому медицинские пресс-формы для LSR проектируются по следующим жестким стандартам прецизионной инженерии:
-
Микронные допуски по линии смыкания формы: Для полного исключения образования облоя (flash) зазор по плоскости разъема между пуансоном и матрицей строго не должен превышать 0.002 мм - 0.003 мм (2-3 микрона). Формообразующие вставки изготавливаются из коррозионностойкой закаленной инструментальной стали DIN 1.2083 ESR (электрошлакового переплава).
-
Интегрированная система вакуумирования пресс-формы: Непосредственно перед впрыском силикона воздух из замкнутых полостей откачивается высокопроизводительными вакуумными насосами за доли секунды (глубина вакуума < 10 мбар). Это исключает воздушные пробки в микроканалах, эффект дизелинга (пригары) и образование микропузырьков.
-
Технология игольчатых клапанов сопел (Valve Gate): На выходах коллекторов холодноканальной системы применяются пневматические или сервоуправляемые запирающие иглы. После завершения фазы впрыска игла герметично запирает впускной канал заподлицо, не оставляя следов литника на поверхности готового изделия.
Сравнительный анализ характеристик материалов для медицины: LSR, твердый силикон (HCR) и ТЭП (TPE)
| Характеристика / Стандарт | LSR (Жидкий силикон) | HCR (Твердый силикон) | Медицинский ТЭП (TPE) |
| Механизм вулканизации | Платиновая сшивка (без побочных продуктов) | Преимущественно пероксидная сшивка | Отсутствует (физическое застывание) |
| Автоматизация производства | Полностью автоматическое, бесконтактное | Высокая доля ручного труда / зачистка | Полностью автоматическое |
| Остаточная деформация при сжатии (Compression Set) | Отличная (~15%) | Хорошая (20% - 30%) | Низкая / Средняя (~40%) |
| Стойкость к стерилизации и автоклавированию | Высокотемпературный пар, гамма-излучение, EtO | Высокотемпературный пар, гамма-излучение | Ограниченная (низкая термодеформационная стойкость) |
| Риск образования облоя | Нулевой (безоблойная технология Flashless) | Высокий (требуется ручная обрезка) | Низкий |
Стандарты чистых помещений и регуляторные требования в контрактном B2B-производстве (ISO 13485 и ISO 10993)
При выборе контрактного производителя медицинских компонентов ключевым фактором является документальное подтверждение системы менеджмента качества. kaucukplastikkalip.com гарантирует соблюдение международной нормативной базы при реализации проектов:
-
Система менеджмента качества медицинских изделий ISO 13485: Регламентация и верификация всех этапов — от проектирования пресс-форм до литья и упаковки — на основе анализа рисков (FMEA) и валидационных протоколов (IQ, OQ, PQ).
-
Чистые помещения класса ISO 7 / ISO 8: Роботизированное литье и медицинская герметичная упаковка в условиях избыточного давления с непрерывным контролем концентрации взвешенных частиц, влажности и температуры.
-
Гарантия биосовместимости (ISO 10993 и USP Class VI): Применение 100% сертифицированных полимеров медицинского назначения, прошедших токсикологические испытания на цитотоксичность, сенсибилизацию, раздражающее действие и системную токсичность.
Часто задаваемые вопросы (FAQ)
Требуется ли термостатирование (термообработка / post-cure) для готовых изделий из LSR?
Большинство марок медицинского LSR платиновой сшивки полностью завершают процесс полимеризации в пресс-форме и не требуют термостатирования. Однако для компонентов, вступающих в прямой контакт с тканями при имплантации или дыхательными путями, рекомендуется 4-часовая термообработка в печи при температуре 150°C - 200°C для окончательной десорбции летучих низкомолекулярных силоксанов.
Возможно ли объединение жидкого силикона и жесткого термопласта в одной пресс-форме (2K LSR)?
Да. На двухкомпонентных (2K / Multi-Component) термопластавтоматах сначала отливается жесткий каркас из конструкционного медицинского пластика (например, PBT, PA или PC), после чего в той же форме с поворотной плитой на него наносится LSR. Это обеспечивает прочную механическую и химическую адгезию (overmolding) за один производственный цикл.
Какова минимальная масса деталей при микролитье из жидкого силикона (Micro-LSR)?
Использование специализированных микрошнековых узлов пластикации и прецизионных станций дозирования позволяет с микронной точностью и стабильностью отливать микроклапаны и уплотнения слуховых аппаратов весом от 0.005 грамма (5 миллиграммов).
Высокоточные решения по изготовлению пресс-форм и серийному литью LSR для медицинских проектов
В производстве критически важных медицинских изделий недопустимы компромиссы в области биосовместимости и размерной стабильности. Компания kaucukplastikkalip.com изготавливает прецизионные пресс-формы для жидкого силикона из нержавеющей стали DIN 1.2083 ESR, обеспечивая безоблойное литье благодаря передовым системам холодных каналов и глубокого вакуума. Направьте нам ваши 3D CAD-модели для ознакомления с нашей производственной базой стандарта ISO 13485 и сырьевой инфраструктурой USP Class VI, чтобы оперативно получить технико-коммерческое предложение.
Recommended for You
Пресс-формы для массового производства и решения для крупносерийного производства.
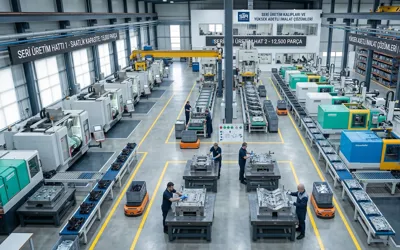
Изготовление пресс-форм для крупносерийного производства — это инженерная дисциплина, применяемая для минимизации времени цикла и повышения эффективности производственной линии (OEE) до более чем 85%. В линиях крупносерийного производства используются порошковые металлургические стали (Bohler M390, Elmax и др.) с твердостью 52-54 HRC по стандарту SPI Class 101 и коррозионностойкие сплавы DIN 1.2083. В многогнездных пресс-формах для сбалансированного распределения полимера интегрированы системы горячего литья и конформные каналы охлаждения, повторяющие геометрию детали в 3D.