Допуски на резину и руководство по стандарту TS ISO 3302-1.
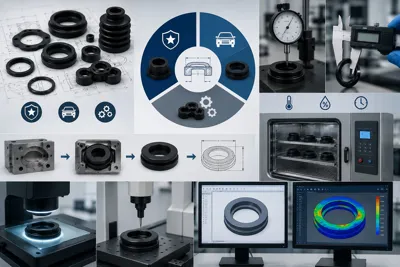
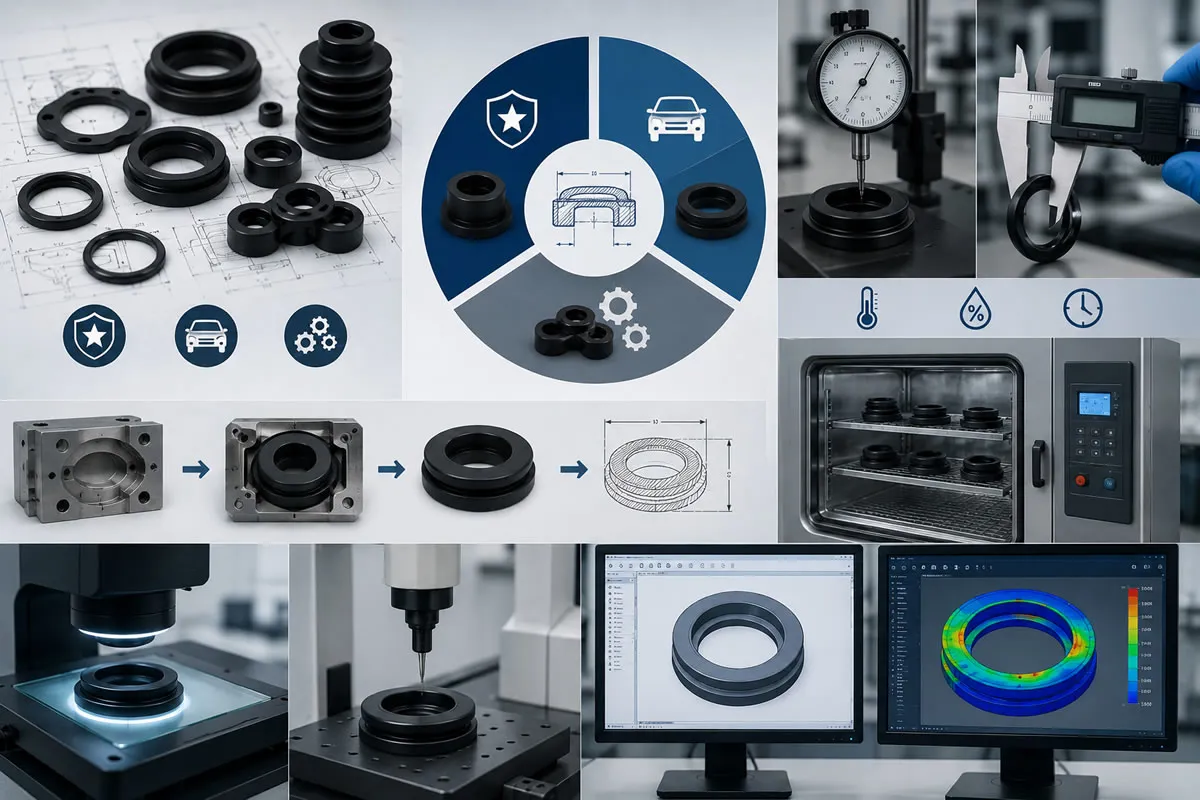
В промышленных резиновых изделиях допуски на размеры и геометрию определяются в соответствии со стандартом TS ISO 3302-1 из-за высокой усадки (1,5% - 4%) и эластичности эластомеров. Этот международный стандарт классифицирует формованные детали на три основных класса в зависимости от точности их размеров: M1 (прецизионные/оборонные), M2 (высококачественные/автомобильные) и M3 (коммерческие/машиностроительные). Измерения проверяются с помощью оптических и цифровых измерительных приборов в лабораторных условиях с контролируемым климатом при температуре 23°C +/- 2°C и относительной влажности 50%, не менее чем через 16 часов после завершения реакции вулканизации и термической стабилизации детали.
Причины размерной нестабильности при производстве резиновых изделий и отличия от металлических и пластиковых деталей
Одной из наиболее распространённых ошибок специалистов по B2B-закупкам и инженеров отдела исследований и разработок (R&D), закупающих комплектующие для машиностроительной, автомобильной или оборонной промышленности, является попытка применять допуски, предназначенные для жёстких материалов (сталь, алюминий или твёрдые инженерные пластики), к промышленным резиновым изделиям с эластичной структурой. Если для металлических деталей микронные допуски могут стабильно обеспечиваться в серийном производстве, то резиновые смеси (rubber compounds) в процессе вулканизации подвергаются воздействию высоких температур (160–200 °C) и значительного давления.
После извлечения из пресс-формы эластомерная деталь охлаждается до комнатной температуры и, в зависимости от состава смеси, твёрдости (Shore A) и направления течения материала при литье, даёт усадку (shrinkage) приблизительно от 1,5 % до 4 %. Такая термическая нестабильность обусловила необходимость применения международного стандарта допусков, специально разработанного для эластомерных материалов и производства резиновых деталей.
Что представляет собой стандарт TS ISO 3302-1? Анализ классов размерных допусков
Стандарт TS ISO 3302-1, признанный во всём мире и гармонизированный в Турции Турецким институтом стандартов (TSE), устанавливает чёткие правила определения размерных допусков для формованных резиновых изделий. Согласно стандарту размеры, расположенные перпендикулярно направлению смыкания пресс-формы, классифицируются как Размеры пресс-формы (F – Mold Dimensions), а размеры, относящиеся к плоскости разъёма формы и толщине формы, классифицируются как Размеры смыкания (C – Closure Dimensions). Каждая из этих групп подразделяется на три класса точности.
Класс M1 — Экстремальная точность и микролитьё
Данный класс предусматривает наиболее жёсткие допуски и применяется при производстве изделий для авиационно-космической отрасли, критически важных оборонных систем и высокоточного медицинского оборудования. Производство по классу M1 требует изготовления пресс-форм исключительно на высокоточных станках с ЧПУ и микронной шлифовкой, стабильной вязкости резиновой смеси в каждой производственной партии, а также непрерывного цифрового контроля параметров давления и температуры на литьевых прессах. Это самый дорогостоящий класс с точки зрения первоначальных инвестиций.
Класс M2 — Промышленный стандарт для автомобильной отрасли
Класс M2 считается наиболее распространённым и экономически оптимальным решением для производства компонентов автомобильной промышленности, уплотнений двигателей, гидравлических уплотнительных колец (O-Ring), виброизоляторов и демпфирующих опор. Практически все современные высококачественные линии серийного производства ориентированы именно на достижение размерной стабильности, соответствующей классу M2. Такой класс обеспечивает надёжность сборки и одновременно оптимизирует производственные затраты.
Класс M3 — Стандартные решения для промышленного производства
Класс M3 применяется при изготовлении деталей общего машиностроения, компонентов сельскохозяйственной техники, статических резиновых опор, защитных сильфонов для кабелей и других промышленных резиновых изделий, где небольшие размерные отклонения могут быть компенсированы во время сборки. Стоимость изготовления пресс-форм и себестоимость производства деталей в данном классе значительно ниже.
Связь между образованием облоя (Flash) и допусками по линии разъёма пресс-формы
Во время компрессионного или инжекционного формования резины эластомерная смесь под действием высокого гидравлического давления приобретает текучесть и стремится проникнуть в зазор между двумя половинами стальной пресс-формы по линии разъёма (parting line). После вулканизации этот тонкий слой материала образует так называемый облой (Flash).
В стандарте TS ISO 3302-1 допуски размеров смыкания (Closure Dimensions – C) рассчитываются с учётом допустимой толщины облоя. Если при изготовлении пресс-формы сопрягаемые поверхности не подвергнуты высокоточной шлифовке, толщина облоя увеличивается, что может привести к выходу размеров детали за пределы, указанные на техническом чертеже (за пределы допуска класса M2), а также вызвать утечки или геометрическую несовместимость при сборке.
Правильные протоколы измерений: температура, время и выбор измерительного оборудования
Проверка размеров эластомерных материалов требует особого подхода, поскольку даже усилие, прикладываемое механическим штангенциркулем к поверхности детали, может вызвать измеримые отклонения. Для выполнения точного размерного контроля в соответствии со стандартом TS ISO 3302-1 необходимо соблюдать следующие требования.
Временной фактор: После завершения процесса вулканизации промышленные резиновые изделия продолжают стабилизировать внутренние напряжения. Поэтому окончательные измерения рекомендуется выполнять не ранее чем через 16 часов после изготовления.
Условия окружающей среды: Измерительная лаборатория должна поддерживаться при температуре 23 °C ±2 °C и относительной влажности воздуха 50 %.
Выбор измерительного оборудования: Вместо механических штангенциркулей, которые могут деформировать эластомерную деталь и исказить результаты измерений, рекомендуется использовать бесконтактные оптические проекторы профиля, цифровые микроскопы и координатно-измерительные машины (CMM) с лазерным сканированием, позволяющие выполнять высокоточный контроль без механического воздействия на изделие.
Финансовые преимущества указания класса допусков в технических требованиях B2B
При направлении поставщикам запросов коммерческого предложения (RFQ) на изготовление резиновых деталей указание в технической документации требований TS ISO 3302-1 M2 или M1 обеспечивает юридическую и финансовую защиту обеих сторон. Производитель пресс-форм проектирует технологическую оснастку в соответствии с указанными требованиями, а отдел контроля качества получает объективные критерии приемки продукции на основе международного стандарта. Это позволяет исключить субъективные споры, такие как «деталь имеет слишком большой люфт» или «данное уплотнительное кольцо не устанавливается в посадочное место», значительно снижая риск брака, возвратов продукции и дорогостоящих простоев сборочных линий.
Часто задаваемые вопросы (FAQ)
Влияет ли твёрдость резины (Shore A) на усадку и размерные допуски?
Да. Твёрдость материала напрямую влияет как на величину усадки, так и на размерную стабильность изделия. Более мягкие резиновые смеси (например, 40–50 Shore A) после формования обычно демонстрируют большую усадку и более высокую склонность к деформации по сравнению с более жёсткими смесями (например, 80–90 Shore A). Поэтому при изменении твёрдости материала производитель пресс-форм обязан заново рассчитать величину компенсации усадки для стальных полостей формы с учётом конкретной рецептуры резиновой смеси.
Как рассчитываются допуски для деталей с соединением резины и металла?
Для изделий, в которых резина вулканизируется или формуется непосредственно на металлическом основании (например, опоры двигателя), размеры металлической вставки контролируются в соответствии с применимыми стандартами для металлических деталей (например, ISO 2768-m), тогда как размерный контроль резиновой части осуществляется согласно требованиям стандарта TS ISO 3302-1.
Почему допуски размеров C (Closure) и F (Mold) отличаются?
Размеры F (Mold Dimensions) формируются внутри жёстких стальных полостей пресс-формы, поэтому вероятность отклонений сравнительно невелика. Размеры C (Closure Dimensions), напротив, зависят от усилия смыкания гидравлического пресса, точности закрытия пресс-формы и толщины облоя (Flash), образующегося по линии разъёма формы. По этой причине стандарт TS ISO 3302-1 предусматривает несколько более широкий диапазон допусков для размеров C по сравнению с размерами F.
Производство резиновых изделий международного уровня с измеряемым качеством
Исключите проблемы, связанные с отклонениями размеров, чрезмерным образованием облоя и субъективными критериями входного контроля, которые приводят к остановкам производственных и сборочных линий. Компания kaucukplastikkalip.com разрабатывает и производит резиновые изделия для оборонной, автомобильной и машиностроительной отраслей в полном соответствии с классами точности TS ISO 3302-1 M1 и M2. Каждое изделие проходит проверку в климатически контролируемых лабораториях с использованием современных бесконтактных оптических измерительных систем. Направьте нам свои технические чертежи и требуемый класс точности, чтобы получить наиболее эффективное и экономически обоснованное B2B-производственное предложение.
Recommended for You
Пресс-формы для массового производства и решения для крупносерийного производства.
Изготовление пресс-форм для крупносерийного производства — это инженерная дисциплина, применяемая для минимизации времени цикла и повышения эффективности производственной линии (OEE) до более чем 85%. В линиях крупносерийного производства используются порошковые металлургические стали (Bohler M390, Elmax и др.) с твердостью 52-54 HRC по стандарту SPI Class 101 и коррозионностойкие сплавы DIN 1.2083. В многогнездных пресс-формах для сбалансированного распределения полимера интегрированы системы горячего литья и конформные каналы охлаждения, повторяющие геометрию детали в 3D.