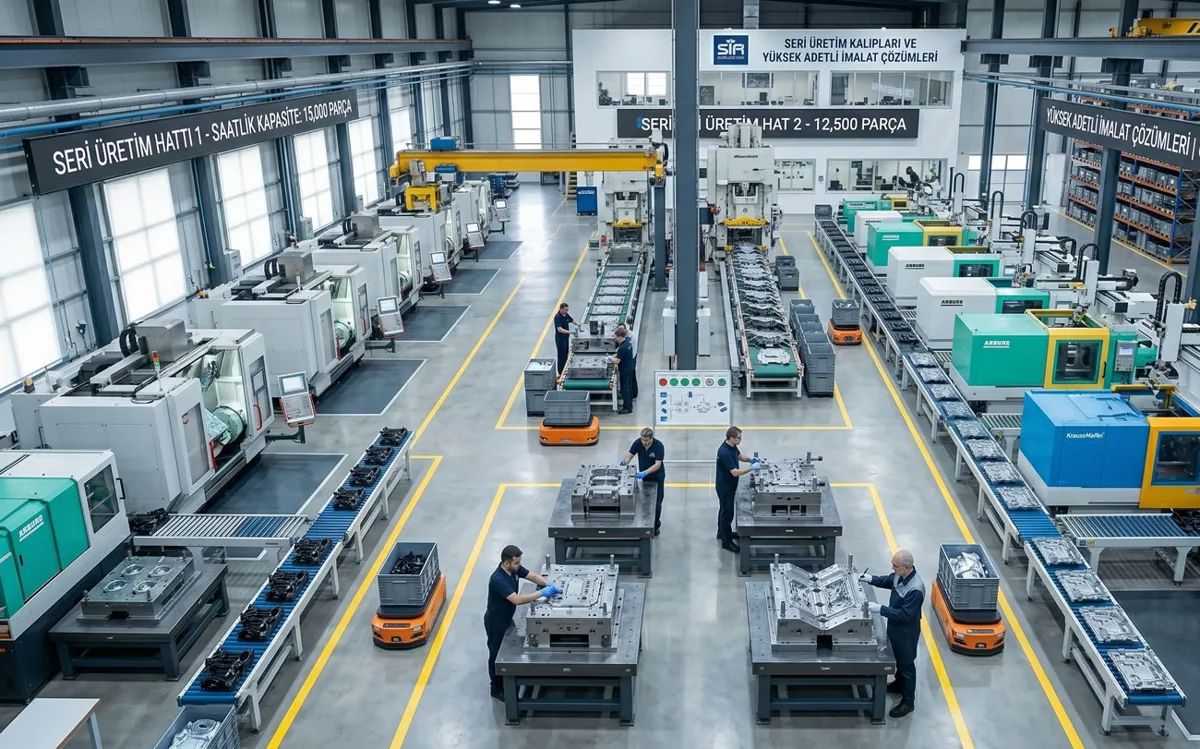
Пресс-формы для массового производства и решения для крупносерийного производства.
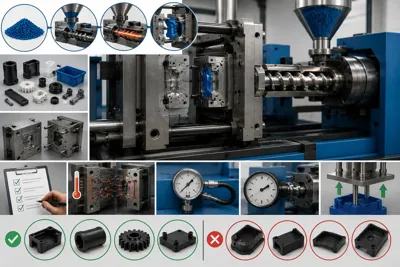
Изготовление пресс-форм для крупносерийного производства — это инженерная дисциплина, применяемая для минимизации времени цикла и повышения эффективности производственной линии (OEE) до более чем 85%. В линиях крупносерийного производства используются порошковые металлургические стали (Bohler M390, Elmax и др.) с твердостью 52-54 HRC по стандарту SPI Class 101 и коррозионностойкие сплавы DIN 1.2083. В многогнездных пресс-формах для сбалансированного распределения полимера интегрированы системы горячего литья и конформные каналы охлаждения, повторяющие геометрию детали в 3D.
Критерии выбора «пресс-форм для серийного производства» при крупносерийном выпуске продукции
В промышленных проектах с годовым объемом производства в сотни тысяч или миллионы штук традиционные конструкции пресс-форм не способны удовлетворить требования к скорости производства и себестоимости. Рынки уровня OEM, такие как автомобилестроение, производство бытовой техники, медицинской продукции и сектор FMCG, вынуждены сокращать время цикла на одну деталь до считанных секунд. Пресс-формы для серийного производства проектируются таким образом, чтобы обладать механической прочностью, однородной термической стабильностью и минимальными требованиями к простоям на техническое обслуживание, что позволяет им выдерживать этот высокоскоростной ритм. В стратегиях производства B2B правильно спроектированная серийная пресс-форма очень быстро окупает первоначальные инвестиционные затраты (CAPEX) за счет высокой скорости производства.
Реологическое балансирование литниковых каналов в многогнездных (Multi-Cavity) пресс-формах
Первое правило крупносерийного производства — возможность изготовления максимального количества деталей за один цикл впрыска. Для этой цели создаются конструкции пресс-форм на 4, 8, 16, 32 или 64 гнезда. Однако с увеличением количества гнезд становится сложнее добиться того, чтобы расплавленный пластик достигал всех полостей одновременно, при одинаковой температуре и под равным давлением.
Наша инженерная группа проводит анализ реологического балансирования (rheological balancing) в проектах многогнездных пресс-форм. Каналы распределения в горячеканальных (hot runner) системах рассчитываются с микроточностью с помощью компьютерного моделирования заполнения пресс-формы (Moldflow). Таким образом, вес, размерный допуск и качество поверхности детали из 1-го гнезда и детали из 64-го гнезда получаются абсолютно идентичными, а процент брака приближается к нулю.
Оптимизация времени цикла с помощью технологии конформного охлаждения (Conformal Cooling)
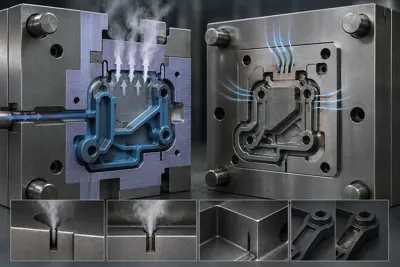
В процессах литья пластмасс под давлением или формования резины этап охлаждения и отверждения детали внутри пресс-формы составляет примерно от 60% до 70% от общего времени цикла. Прямые охлаждающие каналы, просверленные сверлом в традиционных пресс-формах, не могут проходить на равном расстоянии от всех точек сложных геометрических форм деталей. Это приводит к локальным перепадам температур и деформации (warpage) готового изделия.
В рамках внедрения передовых решений для серийного производства мы используем формообразующие вставки, изготовленные методом лазерного спекания металлического порошка на 3D-принтере (SLM). Каналы конформного охлаждения с точностью повторяют контуры поверхности детали в трехмерном пространстве. Эти криволинейные каналы, расположенные на равном расстоянии от полостей пресс-формы, максимизируют эффективность теплопередачи, сокращая время охлаждения и, следовательно, общее время цикла на 20–40%. Такая оптимизация позволяет отливать на тысячи деталей в день больше.
Выбор материалов и износостойких плит по стандартам SPI Class 101
Стальная конструкция пресс-формы, рассчитанной на миллионы циклов, должна выдерживать постоянное высокое давление, усилие смыкания и трение. В таких пресс-формах, относящихся к классу Class 101 по международному стандарту SPI, необработанные стальные блоки после механической обработки закаливаются в вакуумных печах до твердости не менее 52–54 HRC.
Стали для полостей и знаков (пуансона и матрицы): Предпочтение отдается высокопрочной стали для горячей обработки DIN 1.2344 или коррозионностойкой нержавеющей стали DIN 1.2083 для абразивных пластиков (полимеров, армированных стекловолокном).
Износостойкие и направляющие плиты: На поверхностях сопряжения подвижных ползунов и механизмов, для снижения коэффициента трения, интегрируются износостойкие плиты (wear plates) из бронзы с графитовыми вставками или из специальных сплавов с твердостью до 60 HRC. Это предотвращает механический износ подвижных компонентов пресс-формы.
Анализ совокупной стоимости владения (TCO) и амортизации для директоров по закупкам в сфере B2B
При оценке предложений по пресс-формам от поставщиков в секторе B2B-закупок самая большая ошибка — ориентироваться исключительно на стоимость изготовления самой формы. Реальный анализ затрат должен проводиться на основе Совокупной стоимости владения (Total Cost of Ownership — TCO).
Часто задаваемые вопросы (FAQ)
Насколько система конформного охлаждения увеличивает первоначальные инвестиционные затраты на пресс-формы?
Поскольку формообразующие элементы с каналами конформного охлаждения производятся методом аддитивного 3D-производства металлов (силами селективного лазерного спекания), стоимость таких вставок может быть на 30–50% выше по сравнению с традиционной механической обработкой. Однако при крупносерийном производстве эта разница окупается в течение нескольких месяцев благодаря 30-процентному сокращению времени цикла.
Как определить разбалансировку литниковой системы в многогнездных пресс-формах?
При дисбалансе литниковой системы давление впрыска распределяется неравномерно между полостями. При взвешивании деталей на прецизионных весах выявляются расхождения в массе, либо на деталях из одних гнезд наблюдается облой (flash), в то время как в удаленных гнездах происходит недолив (short shot). Подобные проблемы необходимо предотвращать на стадии проектирования с помощью анализа Moldflow.
Что включает в себя периодическое техническое обслуживание пресс-формы класса SPI Class 101?
Обслуживание пресс-форм класса Class 101 включает снятие формы с термопластавтомата каждые 100 000 циклов, ее полную разборку, очистку подвижных механических элементов (выталкивающих шпилек, ползунов) в ультразвуковых ваннах от полимерных газов и нагара, контроль износа, а также повторную сборку с нанесением высокотемпературных смазок.
Безупречное проектирование пресс-форм для ваших высокоскоростных производственных линий
Мы рады предложить вам свои услуги на базе передовой инженерной инфраструктуры для сокращения времени цикла, снижения уровня брака до нуля и вывода эффективности OEE вашего предприятия на максимум в проектах с миллионными тиражами. Для ваших проектов многогнездных пресс-форм, интеграции горячеканальных систем и систем конформного охлаждения отправьте запрос нашему техническому отделу для получения детального B2B-анализа и коммерческого предложения вместе с вашими 3D-данными.
Recommended for You
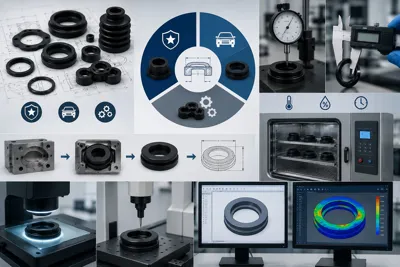
Допуски на резину и руководство по стандарту TS ISO 3302-1.
В промышленных резиновых изделиях допуски на размеры и геометрию определяются в соответствии со стандартом TS ISO 3302-1 из-за высокой усадки (1,5% - 4%) и эластичности эластомеров. Этот международный стандарт классифицирует формованные детали на три основных класса в зависимости от точности их размеров: M1 (прецизионные/оборонные), M2 (высококачественные/автомобильные) и M3 (коммерческие/машиностроительные). Измерения проверяются с помощью оптических и цифровых измерительных приборов в лабораторных условиях с контролируемым климатом при температуре 23°C +/- 2°C и относительной влажности 50%, не менее чем через 16 часов после завершения реакции вулканизации и термической стабилизации детали.