Kalıp soğutma kanalları ve çevrim süresi etkisi
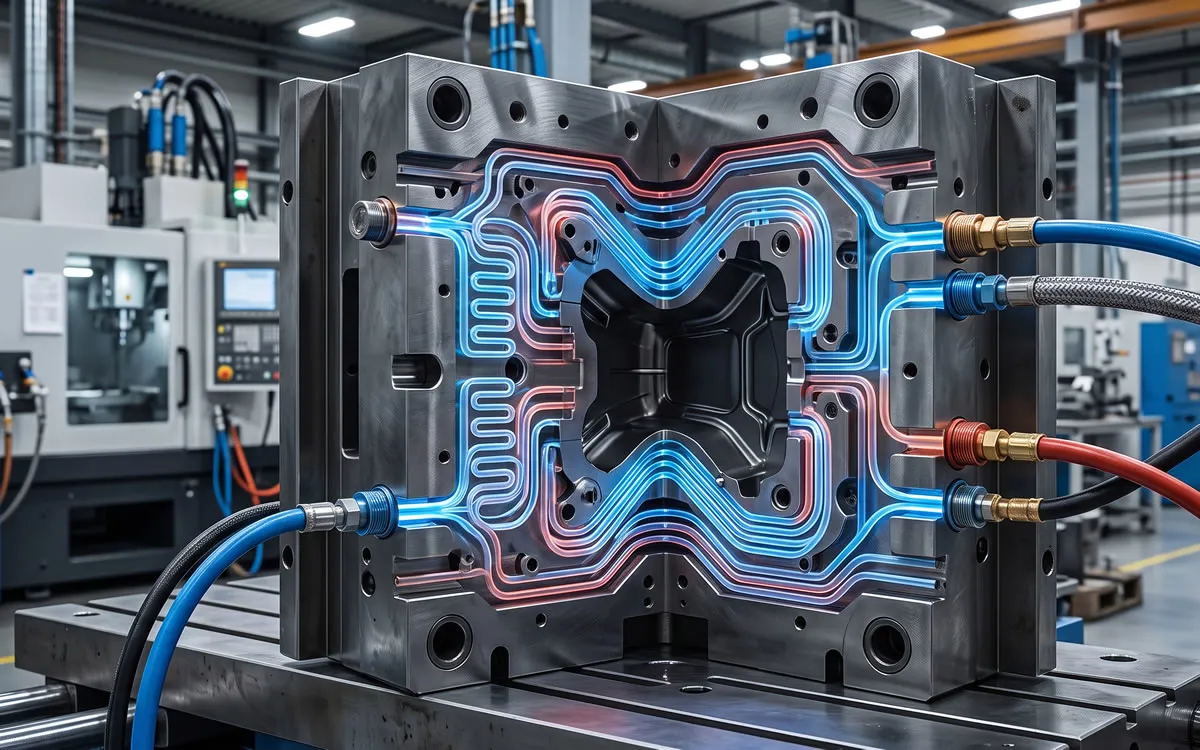
Plastik kalıplarda soğutma kanalları tasarımı; toplam enjeksiyon çevrim süresinin (cycle time) %60 - %75'ini oluşturan soğuma fazını doğrudan optimize eden termal mühendislik sürecidir. Soğutma sıvısının (su/glikol) kanal içindeki akış rejiminin türbülanslı ({Reynolds Sayısı } Re > 4000) tutulması, kalıp çeliği ile sıvı arasındaki ısı transfer katsayısını laminer akışa kıyasla 3 ila 5 kat artırır. DMLS (Direkt Metal Lazer Sinterleme) teknolojisiyle üretilen 3D konformal soğutma kanalları (conformal cooling), karmaşık geometrilerde erkek ve dişi kaviteler arası sıcaklık farkını Delta T \le 2C seviyesine indirerek çevrim sürelerini %25 - %45 oranında kısaltır ve boyutsal çarpılmaları (warpage) önler.
Enjeksiyon Çevrim Süresinde Soğuma Fazının Maliyet ve Kapasite Rolü
Plastik enjeksiyon sektöründe kârlılığı belirleyen en temel değişken birim zamandaki üretim adedidir. Tipik bir enjeksiyon döngüsü; kalıp kapama, enjeksiyon dolum, ütüleme (holding), soğuma, kalıp açma ve iticiyle parça çıkarma aşamalarından oluşur. Bu döngü içerisinde toplam çevrim süresinin yaklaşık %60 ila %75'ini tek başına soğuma fazı kapsar.
Kalıp bloklarının içine yerleştirilen kalıp soğutma kanalları, 200C - 280C sıcaklıkta kaviteye basılan erimiş polimerin ısısını en kısa sürede çekerek parçayı katılaştırmak zorundadır. Yetersiz veya hatalı tasarlanmış soğutma hatları; çevrim sürelerini uzatarak makine saatlik maliyetlerini artırır, fabrikanın toplam ekipman etkinliğini (OEE) düşürür ve B2B parça maliyetlerini doğrudan yükseltir.
Soğutma Kanalı Tasarımının Temel Termodinamik Kuralları
Kalıp mühendisliğinde ısı transferini maksimize etmek için uygulanan temel tasarım geometrisi şunları içerir:
Kanal Çapı, Derinliği ve Merkezler Arası Mesafe Oranları
Geleneksel kalıp tasarımında soğutma kanallarının çapı (d), kanalın parça yüzeyine olan mesafesi (L) ve iki kanal arasındaki merkez mesafesi (P) arasında katı bir oran bulunmalıdır:
Kanal Çapı (d): Genellikle 8 mm - 12 mm arasında seçilir.
-
Yüzeye Mesafe (L): Kanal merkezi ile kavite yüzeyi arasındaki mesafe 1.5 \times d ila 2 \times d olmalıdır. Kanallar kaviteye çok yakın açılırsa parça yüzeyinde bölgesel soğuk lekeler ve çekme dalgaları oluşur; çok uzak açılırsa soğuma gecikir.
-
Kanal Aralığı (P): İki kanal arasındaki mesafe 2 \times d ila 3 \times d aralığında tutularak homojen bir termal perde oluşturulmalıdır.
Reynolds Sayısı (Re) ve Türbülanslı Akışın Isı Transferine Etkisi
Soğutma suyunun kanallar içindeki akış hızı kritik öneme sahiptir. Sıvı kanal içinde düz çizgisel (laminer) aktığında suyun merkezdeki katmanı soğuk kalırken, çeliğe temas eden dış katmanı ısınır ve adeta bir yalıtkan tabaka oluşturur. Isının çelikten suya hızla geçmesi için suyun çalkantılı (türbülanslı) akması gerekir.
Bunun için akışkanlar mekaniğindeki Reynolds Sayısı (Re) formülü kullanılır:
Re = \frac{\rho \cdot v \cdot d}{\mu} > 4000
Re > 4000 değerine ulaşıldığında akış tam türbülanslı hale gelir ve ısı transfer katsayısı laminer akışa kıyasla 3 ila 5 kat artar. Kalıphanelerde debimetre ve şartlandırıcı (chiller) basınçları bu türbülansı sağlayacak hızda (v \ge 1.5 - 2.0 \text{ m/sn$) ayarlanmalıdır.
Geleneksel Düz Delinmiş Kanallar vs. 3D Konformal Soğutma (Conformal Cooling)
Karmaşık kavisli veya derin kesitli plastik parçaların kalıplamasında klasik delik delme yöntemleri yetersiz kalır:
-
Geleneksel Düz Kanallar: CNC derin delme tezgâhlarıyla sadece doğrusal hatlar şeklinde açılabilir. Parçanın kavisli köşelerine eşit mesafede yaklaşamaz; bu da parçanın bazı bölgelerinin hızlı, bazı bölgelerinin çok geç soğumasına yol açar.
-
3D Konformal Soğutma (Conformal Cooling): 3D metal yazıcılarda (DMLS / SLM - Direkt Metal Lazer Sinterleme) 1.2709 takım çeliği tozu kullanılarak katman katman üretilir. Kanallar parçanın 3 boyutlu kıvrımlarını mikron mertebesinde birebir takip eder. Bu teknoloji erkek ve dişi kavitelerdeki sıcaklık farkını sıfırlar, çevrim süresini %25 ila %45 oranında kısaltır.
| Parametre | Konvansiyonel Delinmiş Kanallar | 3D Konformal Soğutma Kanalları |
| Kanal Geometrisi | Sadece düz doğrusal hatlar | 3D eğrisel, parçayı birebir takip eden kavisler |
| Termal Homojenlik | Orta / Düşük (Köşelerde sıcak noktalar kalır) | Mükemmel (Delta T \le 2C tüm yüzeyde) |
| Çevrim Süresi Kazanımı | Standart Referans Süre | %25 - %45 Daha Kısa Çevrim Süresi |
| İlk Yatırım Maliyeti | Ekonomik | Yüksek (3D Metal Sinterleme Yatırımı) |
Erkek Çekirdek (Core) Soğutma Elemanları: Fıskiye (Baffle) ve Kabarcıklı (Bubbler) Sistemler
Plastik kovanların veya derin kutu parçaların erkek çekirdekleri (core), ısının en çok hapsolduğu kör noktalardır. Düz kanal açılamayan bu ince ve derin çelik çekirdekleri soğutmak için özel akış yönlendiriciler kullanılır:
-
Fıskiye (Baffle): Delinen kanalın ortasına pirinç veya çelik bir ayırıcı plaka konur. Su bir taraftan yukarı çıkar, plakanın üstünden aşarak diğer taraftan aşağı iner.
-
Kabarcıklı (Bubbler) Tüp: Merkeze ince bir pirinç boru yerleştirilir. Soğuk su iç borudan çekirdeğin en tepesine fışkırtılır, borunun dış yüzeyi ile delik arasındaki boşluktan aşağı dönerek çeliği soğutur.
-
Berilyum Bakır (BeCu) Çekirdek İnsertleri: Kanalların hiç giremediği çok dar maça noktalarında, çeliğe kıyasla 4 kat daha yüksek ısıl iletkenliğe sahip Berilyum-Bakır veya Ampco alaşımlı insörtler çeliğin içine çakılarak ısı pasif olarak ana soğutma hattına iletilir.
Homojensiz Soğumanın Parça Kalitesine Etkisi: Çarpılma (Warpage) ve İç Gerilmeler
Eğer bir kalıbın dişi (cavity) tarafı ile erkek (core) tarafı arasında veya parçanın sağ ve sol kenarları arasında 5C'den fazla sıcaklık farkı oluşursa, sıcak kalan bölgedeki plastik molekülleri daha fazla büzülür. Bu asimetrik çekme, parça kalıptan çıktıktan sonra eksenel çarpılmaya (warpage), bükülmeye ve klik tırnakların montajda kırılmasına yol açar. Homojen tasarlanmış bir soğutma devresi, iç gerilmeleri sıfırlayarak parçanın ISO 20457 geometrik formunu korur.
B2B Üreticiler İçin Çevrim Süresi Optimizasyonu ve Amortisman Hesabı
Bir B2B fason veya seri üretim projesinde çevrim süresini 30 saniyeden 20 saniyeye düşürmenin finansal etkisi şu şekildedir:
{Kapasite Artışı} = \frac{30{ sn} - 20{ sn}}{20{ sn}} = 50 { Doğrudan Kapasite Kazancı}
Bu optimizasyon; aynı makine parkuru ve aynı elektrik gideri ile 1 yılda basılacak 1 milyon adet parçanın yalnızca 8 ayda üretilmesini sağlar. Kalan 4 aylık makine kapasitesi yeni projelere ayrılarak işletmenin kârlılığı maksimize edilir.
Sık Sorulan Sorular
Kalıp soğutma suyunda kireç ve pas oluşumu ısı transferini nasıl etkiler?
Soğutma kanallarının iç çeperinde zamanla oluşan 1 { mm}'lik bir kireç ve korozyon tabakası, çeliğin ısı iletkenliğini %30'a varan oranda düşürür. Bu durum çevrim süresini uzatır. Bu sebeple kapalı devre chiller soğutma sistemlerinde arıtılmış yumuşak su ve korozyon önleyici glikol katkıları kullanılmalı, kalıplar periyodik olarak kimyasal temizleme cihazlarıyla yıkanmalıdır.
Kalıp sıcaklığı parça yüzey parlaklığını (glaze) etkiler mi?
Evet, doğrudan etkiler. Kalıp sıcaklığı yüksek tutulduğunda polimer eriyiği kalıp yüzeyindeki parlatma veya desen dokusuna mikron seviyesinde tam nüfuz eder ve parça daha parlak ve kusursuz çıkar. Düşük kalıp sıcaklıklarında soğuma hızlanır ancak yüzeyde donma çizgileri ve matlıklar oluşabilir.
Seri soğutma devresi mi, paralel soğutma devresi mi tercih edilmelidir?
Kalıp içinde kanalların birbirine uç uca bağlandığı seri devrelerde, su kanalda ilerledikçe ısınır ve son kaviteye ulaştığında sıcaklığı yükselmiş olur. Çok gözlü kalıplarda her gözün eşit sıcaklıkta soğuması için suyun bir dağıtıcı manifold üzerinden bağımsız giriş-çıkış yaptığı paralel soğutma devreleri tercih edilmelidir.
alıplarınızı İleri Termal Mühendislik İle Hızlandırın, Birim Maliyetleri Düşürün
Yetersiz soğutma nedeniyle uzayan çevrim sürelerini, parça çarpılmalarını ve yüksek enerji faturalarını geride bırakın. kaucukplastikkalip.com olarak; Moldflow termal simülasyonlarıyla soğutma kanallarımızı türbülanslı akış (Re > 4000) rejiminde projelendiriyor, 3D konformal soğutma ve Berilyum-Bakır çekirdek çözümleriyle çevrim sürelerinizi %30'a varan oranlarda kısaltıyoruz. Seri üretim projeleriniz için 3D parça verilerinizi bizimle paylaşarak termal optimizasyon analizimizi ve kalıp teklifimizi hemen alın.
İlginizi Çekebilecek Farklı Bir Konu
Medikal LSR (Sıvı Silikon) kalıplama teknolojisi
Medikal sektörde LSR (Sıvı Silikon Kauçuk) kalıplama; iki bileşenli (A ve B) düşük viskoziteli platin kürlü silikonun 1:1 hacimsel oranda hassas dozajlanarak statik mikserde karıştırılması ve sıcak kalıp kavitelerine (170^{C} - 200^{C}) enjekte edilmesiyle gerçekleştirilen ileri üretim metodudur. ISO 13485 kalite yönetim sistemi ve ISO Class 7/8 temiz oda (cleanroom) altyapısında yürütülen bu proses; USP Class VI ve ISO 10993 biyouyumluluk standartlarına tam uyumluluk, sıfır çapak (flashless) hassasiyeti ve mikron seviyesinde mikro-enjeksiyon yeteneği sağlar. Soğuk bloklu (cold deck) kapalı valf sistemleri, ham madde firesini sıfıra indirir.