Kauçuk enjeksiyon ve kompresyon kalıplama
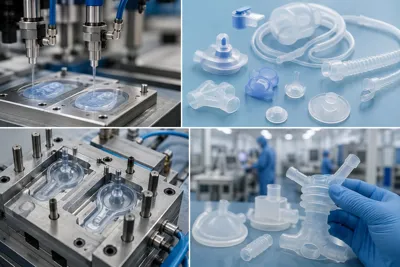
Kauçuk enjeksiyon kalıplama ve kompresyon kalıplama, elastomerik ham maddelerin vulkanizasyon süreçlerini yöneten iki temel endüstriyel metottur. Kauçuk enjeksiyon kalıplama, ham maddenin vida-kovan sisteminde 70C - 90C sıcaklıkta plastikleştirilerek kapalı ve sıcak (170C - 200C) kalıp kavitelerine yüksek basınçla basılması ilkesine dayanır. Kompresyon kalıplama ise önceden şekillendirilmiş ham maddenin (preform) doğrudan açık kalıba yerleştirilip hidrolik pres basıncıyla şekillendirilmesidir. Enjeksiyon yöntemi yüksek adetli, hassas toleranslı ve karmaşık geometrili OEM parçaları için idealken; kompresyon yöntemi büyük boyutlu komponentler ve düşük bütçeli prototip imalatlarında yüksek fiyat/performans sağlar.

B2B sektörlerinde yeni bir sızdırmazlık elemanı, körük, otomotiv takozu veya makine sönümleme komponenti devreye alınırken, kalıp imalatına geçmeden önce en kritik karar imalat yönteminin seçimidir. Elastomerik ham maddelerin (NBR, EPDM, FKM, Silikon vb.) işlenmesinde kullanılan iki ana omurga kauçuk enjeksiyon kalıplama ve konvansiyonel kompresyon (baskı) kalıplama teknolojileridir.
Seçilecek yöntem, sadece kalıp imalat bütçesini (CAPEX) belirlemekle kalmaz; aynı zamanda seri üretim esnasındaki birim parça maliyetini, çevrim sürelerini, fire (yolluk) oranlarını ve nihai ürünün boyutsal tolerans (TS ISO 3302-1) kararlılığını doğrudan etkiler. Projenin yıllık hacmine ve teknik şartnamesine en uygun yöntemi seçmek, hatasız bir tedarik zincirinin ilk şartıdır.
Kauçuk Enjeksiyon Kalıplama Teknolojisi ve Proses Dinamikleri
Kauçuk enjeksiyon teknolojisi, plastik enjeksiyon prensibine benzer şekilde çalışır ancak ters termal parametrelere sahiptir. Bu yöntemde kauçuk şerit ham maddesi, soğuk bir vida-kovan ünitesi içerisinde (genellikle 70C - 90C arasında) erimeden, homojen bir viskoziteye ulaşacak şekilde plastikleştirilir. Ardından yüksek hidrolik basınçla, önceden kapatılmış ve vulkanizasyon sıcaklığına (160C - 200C) ısıtılmış kalıp kavitelerinin içine enjekte edilir.
Enjeksiyon Yönteminin Teknik Avantajları
Kısa Çevrim Süreleri: Ham madde kalıp içine girmeden önce kovan içinde ısıtıldığı için kalıp içindeki vulkanizasyon (kürlenme) reaksiyonu çok hızlı başlar ve tamamlanır. Bu durum seri üretim hızını kat kat artırır.
Maksimum Hassasiyet: Kalıp kapalıyken plastik enjekte edildiği için TS ISO 3302-1 M1 hassas sınıfı toleranslara ulaşmak çok daha kolaydır.
Minimum Fire ve Otomasyon: Robotik parça alma sistemlerine tam uyumludur. Parça çapakları minimum düzeydedir ve insan hatası riski en düşüktür.
Dezavantajları ve Yatırım Maliyeti (CAPEX)
Kalıp tasarımı; sıcak yolluklar, enjeksiyon kanalları ve karmaşık ventilasyon (gaz boşaltma) sistemleri barındırdığı için kalıp imalat maliyetleri kompresyon kalıplarına göre daha yüksektir. Düşük adetli projelerde kendisini amorti etmesi uzun sürebilir.
Kompresyon (Baskı) Kalıplama Teknolojisi ve Proses Dinamikleri
Kompresyon kalıplama, elastomer işleme sektörünün en köklü ve güvenilir yöntemidir. Bu proseste kauçuk ham maddesi öncelikle hassas terazilerde tartılır ve parçanın geometrisine yakın formlarda (preform) kesilir. Bu soğuk ham madde parçası, vulkanizasyon sıcaklığına ısıtılmış açık kalıp kavitelerinin içine manuel olarak yerleştirilir. Hidrolik presin yüksek tonajla kapatılmasıyla birlikte ham madde ezilerek kalıp boşluğunu doldurur ve basınç altında kürlenmeye bırakılır.
Kompresyon Yönteminin Teknik Avantajları
Düşük Kalıp Maliyeti: Yolluk sistemlerine ve karmaşık enjeksiyon kanallarına ihtiyaç duymadığı için çelik kalıp imalatı çok daha ekonomiktir ve hızlı üretilir.
Büyük Parça Üretimi: Tonajlı ve büyük boyutlu kauçuk takozlar, ağır vasıta süspansiyon elemanları ve geniş çaplı rampa körükleri için alternatifsiz ve en kararlı yöntemdir.
Kolay Ham Madde Geçişi: Kalıp içi temizliği kolay olduğundan, aynı kalıpta farklı sertlik ve renklerde küçük lotlu (parti) üretimler rahatlıkla yapılabilir.
Sınırları ve Operasyonel Dezavantajları
Ham madde kalıp içine soğuk girdiğinden, ısının merkeze ulaşması ve vulkanizasyon süresi (çevrim süresi) uzundur. Manuel işçilik yoğun bir süreçtir. Kalıp ayrım hatlarında kalın çapak (flaş) oluşma riski yüksektir, bu da ek raspalama maliyeti yaratır.
B2B Satın Alma ve Proje Yönetiminde Doğru Karar Verme Kriterleri
Tedarik zinciri yöneticileri ve proje liderleri yöntem tercihini yaparken "Toplam Üretim Adedi x Birim Fiyat" projeksiyonunu baz almalıdır. Eğer yıllık parça ihtiyacınız yüksekse, kompresyon yönteminin getireceği uzun çevrim süreleri ve yüksek el işçiliği maliyetleri, ucuz kalıp avantajını kısa sürede yok edecektir. Tam tersi durumda, yıllık sadece 500 adet ihtiyaç duyulan endüstriyel bir conta için pahalı bir enjeksiyon kalıbı yaptırmak projenin finansal fizibilitesini bozacaktır.
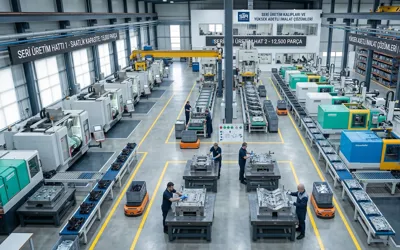
kaucukplastikkalip.com bünyesinde her iki teknolojiye de sahip makine parkurumuz ve kalıphanemiz ile projelerinizi teknik ve mali açıdan analiz ederek en rasyonel yöntemi sizin için belirliyoruz.
Sık Sorulan Sosular (FAQ)
Kauçuk-metal yapıştırma (overmolding) projelerinde hangi yöntem daha güvenlidir?
Her iki yöntemle de kauçuk-metal yapıştırma yapılabilir. Ancak parça geometrisi karmaşıksa ve metal insertün kalıp içinde yüksek basınçla kayma/oynama riski varsa, transfer kalıplama veya kauçuk enjeksiyon kalıplama çok daha güvenlidir. Çünkü kapalı kalıba giren kauçuk akışkanlığı dengelidir ve metali yerinden oynatmaz.
Kompresyon kalıbı sonradan enjeksiyon kalıbına dönüştürülebilir mi?
Hayır, doğrudan dönüştürülemez. Enjeksiyon kalıplarında çelik blokların içinde yolluk girişleri (gates), manifold bağlantı yuvaları ve enjeksiyon memelerinin oturacağı özel geometrik havuzlar bulunmalıdır. Kompresyon kalıpları ise sadece kavitelerden oluşan düz bloklar olduğu için tamamen farklı bir tasarım mimarisine sahiptir.
Enjeksiyon kalıplamasında ham madde firesi nasıl optimize edilir?
Kauçuk enjeksiyon sistemlerinde, plastiklerin aksine yolluk artıkları geri dönüştürülüp (kırılarak) tekrar kullanılamaz; çünkü vulkanize olan kauçuk kimyasal bağlarını kalıcı olarak tamamlamıştır. Bu nedenle ham madde firesini düşürmek için kalıplarda "soğuk yolluk (cold runner)" blokları kullanılır. Bu blok yolluk içindeki kauçuğu soğuk tutarak vulkanize olmasını engeller ve fireyi sıfıra indirir.
Projeleriniz İçin En Optimize Üretim Teknolojisini Birlikte Kurgulayalım
Yüksek kalıp maliyetleri veya uzun çevrim süreleri arasında doğru dengeyi kurmakta kararsız kalmayın. kaucukplastikkalip.com olarak, projenizin teknik resmini ve yıllık sipariş projeksiyonunu inceleyerek en uygun maliyetli kauçuk kalıplama teknolojisini sizin için projelendiriyoruz. İster yüksek hızlı enjeksiyon hatları, ister büyük boyutlu kompresyon çözümleri olsun, tüm süreçleri tek çatı altında yönetiyoruz. 3D verilerinizle birlikte mühendislik ekibimizden kurumsal B2B fiyat ve proses teklifi talep edin.
İlginizi Çekebilecek Farklı Bir Konu
Otomotiv kauçuk ve plastik parça üretimi ve OEM çözümleri
Otomotiv yan sanayisinde kauçuk ve plastik parça üretimi, IATF 16949 Kalite Yönetim Sistemi standartlarına göre gerçekleştirilmektedir. Aktif üretim süreçleri; motor içi sızdırmazlık elemanları için yüksek sıcaklık ve yağ dayanımlı ACM, AEM ve FKM (Viton) kompoundlarını, süspansiyon hatlarında ise dinamik sönümleme sağlayan doğal kauçuk (NR) ve EPDM formülasyonlarını içerir. Boyutsal doğrulamalar PPAP (Production Part Approval Process) süreçleri kapsamında 3D CMM cihazları ile yapılarak TS ISO 3302-1 M1/M2 hassasiyet sınıflarında garanti altına alınır.