Otomotiv kauçuk ve plastik parça üretimi ve OEM çözümleri
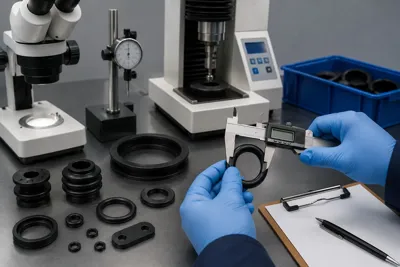
Otomotiv yan sanayisinde kauçuk ve plastik parça üretimi, IATF 16949 Kalite Yönetim Sistemi standartlarına göre gerçekleştirilmektedir. Aktif üretim süreçleri; motor içi sızdırmazlık elemanları için yüksek sıcaklık ve yağ dayanımlı ACM, AEM ve FKM (Viton) kompoundlarını, süspansiyon hatlarında ise dinamik sönümleme sağlayan doğal kauçuk (NR) ve EPDM formülasyonlarını içerir. Boyutsal doğrulamalar PPAP (Production Part Approval Process) süreçleri kapsamında 3D CMM cihazları ile yapılarak TS ISO 3302-1 M1/M2 hassasiyet sınıflarında garanti altına alınır.
Otomotiv Sektöründe Kauçuk ve Plastik Bileşenlerin Rolü (NVH ve Hafifletme)
Modern taşıt tasarımlarında hafifletme (lightweighting), yakıt ekonomisi, NVH (Noise, Vibration, Harshness - Gürültü, Titreşim ve Sertlik) sönümleme ile yüksek sızdırmazlık performansları kritik öneme sahiptir. Bu beklentileri karşılamanın tek yolu, ileri mühendislik yöntemleriyle tasarlanan otomotiv kauçuk parça üretimi ve yüksek mukavemetli teknik plastik enjeksiyon süreçleridir. Metal komponentlerin yerini alan mühendislik plastikleri araç ağırlığını düşürürken; özel formüle edilmiş kauçuk takozlar ve burçlar, motor ve yol vibrasyonunun kabin içine iletilmesini engeller. Tier-1 ve Tier-2 seviyesindeki ana ve yan sanayi üreticileri, tedarikçi seçimlerinde teknik yetkinliği, sürdürülebilir kaliteyi ve uluslararası standart uyumluluğunu birinci öncelik olarak kabul eder.
IATF 16949 Kalite Sistemi ve PPAP Onay Süreçlerinin Üretime Entegrasyonu
Otomotiv yan sanayi projelerinde hataya tolerans yoktur. Üretilen her bir kauçuk takoz, o-ring, motor kaputu altı contası veya estetik plastik panel, araç ömrü boyunca değişken iklim koşullarına, mekanik streslere ve kimyasal akışkanlara maruz kalır. Bu nedenle üretim hatlarımız, uluslararası otomotiv kalite standardı olan IATF 16949 yönergelerine göre yönetilir.
Yeni bir projenin devreye alınma aşamasında, APQP (İleri Ürün Kalite Planlaması) ve FMEA (Hata Türleri ve Etkileri Analizi) dökümanları hazırlanır; seri üretim onayı ise tam kapsamlı bir PPAP (Üretim Parçası Onay Süreci) dosyası sunumu ile gerçekleştirilir. İstatistiki Proses Kontrol (SPC) verileriyle desteklenen üretim hatlarında, makinelerin Cpk ve Ppk yetenek değerleri sürekli olarak 1.67 seviyesinin üzerinde tutulur.
Otomotiv Kauçuk Parça Üretimi: Stratejik Ham Maddeler ve Lokasyon Analizi
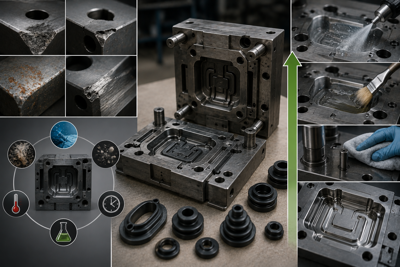
Araç üzerindeki montaj konumuna göre kauçuk parçalardan beklenen termal ve kimyasal direnç özellikleri radikal farklılıklar gösterir. Doğru kalıp mühendisliği, ham maddenin akışkanlık (viskozite) ve kürlenme eğrilerine göre şekillenmelidir:
Şasi ve Süspansiyon Grubu (NR / EPDM)
Aks körükleri, amortisör takozları, viraj demir burçları ve egzoz askıları için yüksek elastikiyet, kopma direnci ve dinamik yorulma dayanımı sunan Doğal Kauçuk (NR) bazlı kompaundlar işlenir. Bu parçaların mekanik sönümleme katsayıları (damping katsayısı) reometre testleriyle doğrulanır.
Motor Kaputu Altı ve Akışkan Yönetimi (FKM / HNBR / ACM)
Motor yağları, şanzıman sıvıları ve yüksek sıcaklıklara (150°C - 250°C) maruz kalan noktalarda Florokauçuk (Viton) ve Akrilat Kauçuk türevleri kullanılarak sıfır sızıntı performansı hedeflenir. Radyatör ve turbo hortumlarında ise basınca ve glikol karışımlarına dayanıklı EPDM veya AEM ham maddeleri örgü takviyeli olarak kalıplanır.
Kauçuk-Metal Yapıştırma (Overmolding) Teknolojisi ve Adhezyon Mukavemeti
Otomotiv şasilerinde motor vibrasyonunu gövdeden izole etmek amacıyla kullanılan motor takozları, kauçuk ve metalin moleküler düzeyde birleştirilmesini gerektirir. Bu süreçte metal parçalar (çelik veya alüminyum) kumlama ve kimyasal yağ alma aşamalarından geçirildikten sonra özel primer ve kemolink (yapıştırıcı ajan) robotik hatlarda homojen bir biçimde uygulanır.
Isıtılmış kalıp içerisine yerleştirilen metal insertlerin üzerine kauçuk enjekte edilerek vulkanizasyon esnasında metal-kauçuk arasında mükemmel bir yapışma mukavemeti (adhezyon) elde edilir. Çekme ve yırtılma testleri ile bu bağın kalitesi ASTM D429 standardına uygun olarak laboratuvar ortamında sürekli kontrol altında tutulur.
Otomotiv Plastik Enjeksiyon Bileşenlerinde DIN 16742 Geometrik Toleransları
Kauçuk komponentlerin yanı sıra araç içi estetik paneller, aydınlatma grubu arkalıkları ve motor içi plastik kapaklar için teknik plastik enjeksiyon çözümleri sunulmaktadır. Plastik bileşenlerde boyutsal stabiliteyi yakalamak adına DIN 16742 veya güncel ISO 20457 geometrik tolerans normları esas alınır. PA6, PA66 (%30-50 cam elyaf takviyeli), POM ve PC gibi mühendislik plastiklerinin kalıp içi çekme davranışları, parça duvar kalınlığı korelasyonuna göre Moldflow simülasyon yazılımları ile analiz edilerek kalıp imalatı hatasız olarak gerçekleştirilir.
Sık Sorulan Somunlar ve Sorular (FAQ)
Otomotiv parça üretiminde PPAP onayı ne kadar sürer?
PPAP süreci; kalıp imalatının tamamlanması, T1 (ilk numune) basımı, boyutsal ölçüm raporları (CMM), laboratuvar testleri (sertlik, yaşlandırma, aşınma) ve enjeksiyon makinesinde yapılan 300 çevrimlik istatistiksel proses kontrol (SPC / Cpk) çalışmalarının ardından genellikle 2 ila 4 hafta arasında onaylanır.
Kauçuk-metal takozların yapışma kalitesi nasıl test edilir?
Yapışma mukavemeti, ASTM D429 standardına uygun olarak üniversal test cihazlarında çekme ve sıyırma (peel test) yöntemleriyle ölçülür. Hedef, test esnasında kauçuğun metalden ayrılması değil, kauçuğun kendi içinden yırtılmasıdır (yüzde yüz kauçuk yırtılması).
Otomotiv parça şartnamelerinde hangi standartlar aranır?
Kauçuk bileşenler için TS ISO 3302-1 standardının M1 veya M2 sınıfları uygulanırken, sızdırmazlık keçeleri için DIN 3760, o-ring grupları için ise TS ISO 3601-1 standartları aranır ve bu regülasyonlara tam uyum zorunludur.
Otomotiv Projeleriniz İçin Onaylı Tedarikçi Çözümleri
Tier-1 standartlarında, IATF 16949 kalıplama altyapımızla OEM projelerinize teknik destek vermeye hazırız. RFQ, teknik şartname, kalite planı ve 3D datalarınızla birlikte bizimle iletişime geçin.
İlginizi Çekebilecek Farklı Bir Konu
Geri dönüşüm regranüllerinin kalıplamaya etkileri
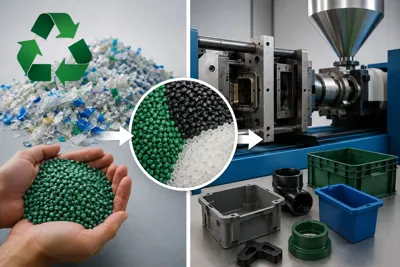
Plastik geri dönüşüm regranüllerinin (PIR ve PCR) enjeksiyon kalıplama prosesine entegrasyonu; termal geçmişe bağlı olarak polimer zincir boyunun kısalması, Eriyik Akış İndeksi (MFI) kararsızlığı ve hacimsel çekme (shrinkage) oranlarındaki dalgalanmalar (%0.2 - 0.8 sapma) ile karakterizedir. Geri dönüştürülmüş Polipropilen (rPP), Polietilen (rHDPE) ve Poliamid (rPA) malzemelerin başarılı kalıplanması; genişletilmiş sıcak yolluk nozulları, yüksek verimli eriyik filtreleme üniteleri ve dinamik kavite basıncı kontrolü gerektirir. Döngüsel ekonomi ve ESG hedeflerine uyumlu olarak %30'dan %100'e varan oranlarda regranül içeren parçalar ISO 20457 tolerans standartlarında üretilebilmektedir.