Plastik parça tasarımı, duvar kalınlığı ve tolerans
Plastik parça tasarımında duvar kalınlığı ve boyutsal tolerans esasları; erimiş polimerin kalıp içi dolum reaksiyonlarını, soğuma sürelerini ve parçanın mekanik mukavemetini doğrudan belirleyen temel DFM (Design for Manufacturing) parametreleridir. Duvar kalınlıkları parça genelinde homojen tutulmalı ve polimer grubuna göre (1.0 mm - 4.0 mm aralığında) optimize edilmelidir. Et kalınlığı geçişlerinde kademeli pah (R \ge 0.5 T) kullanılmalıdır. Kalıptan çıkan plastik komponentlerin geometrik ve boyutsal doğrulamaları ise malzeme çekme katsayısına bağlı olarak ISO 20457 (eski DIN 16742) standart grubuna göre gerçekleştirilmektedir.
Doğru Duvar Kalınlığı Seçiminin Enjeksiyon Prosesine Etkileri
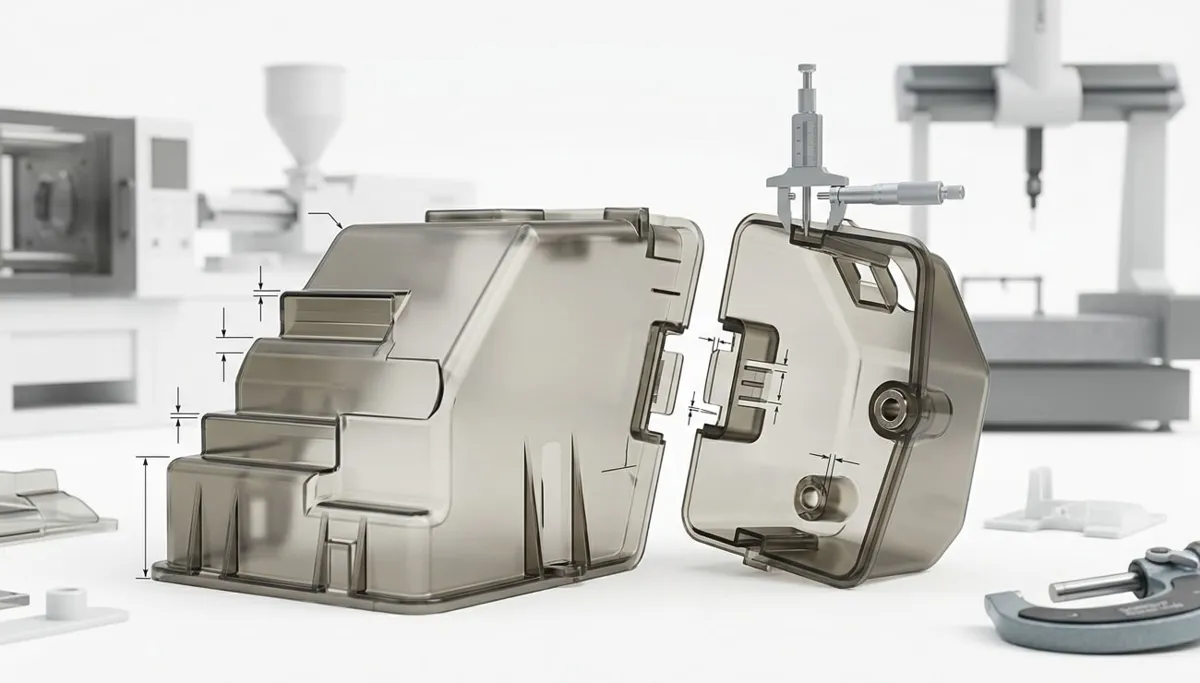
Endüstriyel plastik ürün imalatında, fikirden seri üretime geçiş aşamasının en kritik ayağı 3D CAD tasarımıdır. Yanlış tasarlanmış bir parça geometrisi; en gelişmiş kalıp çelikleri ve son teknoloji enjeksiyon makineleri kullanılsa dahi hatalı ürün basılmasına neden olur. Mükemmel bir plastik parça tasarımı yapmanın ilk ve en temel kuralı, doğru duvar kalınlığı (wall thickness) seçimi ve uluslararası standartlara uygun boyutsal toleransların tanımlanmasıdır.
Duvar kalınlığı; parçanın kalıp içinde soğuma süresini (çevrim süresini), enjeksiyon dolum basıncını, ham madde tüketim miktarını ve nihai parçanın mukavemetini doğrudan belirler. Gereksiz yere kalın tasarlanan bir duvar, ham madde israfına ve uzun çevrim sürelerine yol açarak birim parça maliyetini yükseltir; aşırı ince tasarlanan bir duvar ise kalıbın dolmamasına (short shot) ve parçanın kırılgan kalmasına neden olur.
Plastik Parça Tasarımında Duvar Kalınlığı Kuralları
Enjeksiyon kalıplama tekniğinde erimiş plastik, yüksek basınç altında kalıp kavitelerine basılır. Plastiğin kalıp içinde sorunsuz akabilmesi ve homojen soğuyabilmesi için şu DFM kuralları uygulanmalıdır:
1. Polimer Türüne Göre İdeal Duvar Kalınlığı Skalası
Her plastik ham maddesinin moleküler yapısı ve akışkanlık indeksi (MFI - Melt Flow Index) farklıdır. Bu nedenle parça tasarlanırken kullanılacak polimerin tavsiye edilen et kalınlığı sınırları içinde kalınmalıdır:
-
PP, PE (Standart Polimerler): 0.8 mm - 3.5 mm (Yüksek akışkanlık, ince cidar imkanı)
-
ABS, PC, PC/ABS (Amorf Plastikler): 1.2 mm - 3.5 mm (Orta akışkanlık, yüksek darbe direnci)
-
PA6, PA66 (%GF Cam Elyaf Takviyeli): 1.5 mm - 4.0 mm (Aşındırıcı yapı, yüksek mukavemet)
-
POM (Asetal / Mühendislik Plastiği): 1.0 mm - 3.0 mm (Mükemmel boyutsal kararlılık)
2. Homojenlik İlkesi ve Kademeli Geçiş (Radyus) Tasarımı
Plastik parçanın her noktasındaki et kalınlığı olabildiğince eşit (homojen) tutulmalıdır. Eğer parçanın işlevi gereği ince kesitten kalın kesite geçilmesi zorunluysa, bu geçiş aniden değil, yumuşak bir eğimle (pah / radyus) yapılmalıdır. Kesit değişimi esnasında uygulanacak radyus yarıçapı (R), ana et kalınlığının (T) en az %50'si kadar olmalıdır (R \ge 0.5 T). Keskin köşeler, plastiğin akışını zorlaştırır ve parça üzerinde iç gerilmeler (stress concentration) yaratarak kırılmalara yol açar.
Plastik Enjeksiyon Parçalarında Tolerans Esasları: ISO 20457 ve DIN 16742
Plastik parçalar kalıptan çıktıktan sonra soğurken polimerin yapısına bağlı olarak büzülür (shrinkage). Bu sebeple metallerde uygulana mikron seviyesindeki dar toleranslar plastiklerde doğrudan uygulanamaz. Plastik enjeksiyon sektöründe dünya genelinde kabul gören ana tolerans standardı ISO 20457 (Alman normundaki karşılığı DIN 16742 ) standardıdır.
Bu standart, plastiğin amorf veya yarı-kristal olmasına, dolgu (cam elyaf vb.) oranına ve kalıp kalitesine göre parçaları 9 farklı Tolerans Grubu'na (TG1 - TG9) ayırır:
-
TG1 - TG3 (Çok Hassas): Optik lensler, medikal mikro komponentler ve hassas dişli mekanizmaları için uygulanır. Kalıp imalatı ve enjeksiyon proses kontrol maliyetleri en yüksek gruptur.
-
TG4 - TG6 (Hassas / Standart): Otomotiv yan sanayi, beyaz eşya, mühendislik plastikleri (PA66, POM) ve B2B endüstriyel aksamlar için standart kabul edilen rasyonel gruptur.
-
TG7 - TG9 (Genel / Ticari): Tüketici elektroniği dış gövdeleri, ambalaj kapakları ve boyutsal esnekliğin yüksek olduğu genel imalat parçaları için kullanılır.
Duvar Kalınlığı Hataları: Çöküntü, Çarpılma ve Gaz Sıkışması
Hatalı duvar kalınlığı tasarımı, seri üretim hatlarında telafisi çok zor olan plastik enjeksiyon kusurlarına yol açar:
-
Çöküntü İzi (Sink Mark): Aşırı kalın etli bölgelerde iç kısmın geç soğuması nedeniyle dış kabuğun içeriye doğru çekilmesidir. Et kalınlığı inceltilip arkadan federlerle (ribs) desteklenmelidir.
-
Çarpılma ve Bükülme (Warpage): Parçanın farklı bölgelerindeki et kalınlığı dengesizlikleri, homojensiz soğumaya ve parçanın eksenel olarak yamulmasına neden olur.
-
Eksik Baskı (Short Shot) ve Gaz Sıkışması: Duvar kalınlığının aşırı ince tasarlanması durumunda erimiş plastik kalıbın son noktalarına ulaşamadan donar veya içerideki sıkışan hava dışarı atılamayarak parçada yanıklara (burn marks) yol açar.
B2B Tedarik Süreçlerinde Şartnameye Tolerans Sınıfı Eklemenin Avantajları
B2B satın alma operasyonlarında teknik şartnameye ve parça çizimlerine ISO 20457 TG5 veya TG6 tolerans sınıfının yazılı olarak eklenmesi büyük bir operasyonel güvencedir. Bu ibare; kalıp üreticisinin çelik kavitelerine vereceği çekme payını (shrinkage) hassas hesaplamasını sağlar, kalite kontrol birimlerinin mal kabul kriterlerini objektif bir matrise oturtur ve montaj hatlarında parçaların birbirine uymamasından doğacak büyük finansal kayıpları tamamen ortadan kaldırır.
Sık Sorulan Sorular
Plastik parçada vida kulelerinin (bosses) et kalınlığı ne kadar olmalıdır?
Vida kulelerinin et kalınlığı, parçanın ana duvar kalınlığının %60 ila %75'i kadar olmalıdır. Kule et kalınlığının ana duvardan daha kalın yapılması, parçanın ön yüzeyinde derin çöküntü izlerine (sink marks) yol açar.
Cam elyaf takviyeli plastiklerde tolerans yakalamak neden daha zordur?
Cam elyafı (GF), enjeksiyon esnasında plastiğin akış yönüne doğru paralel olarak dizilir. Bu durum, parçanın akış yönündeki büzülme oranı ile akışa dik yönündeki büzülme oranının farklı olmasına (anizotropik büzülme) neden olur. Anizotropik büzülme, dar toleransların yakalanmasını zorlaştırır ve parçada çarpılma riskini artırır.
ISO 20457 ile eski DIN 16742 standardı arasında fark var mıdır?
ISO 20457, Alman standart enstitüsünün hazırladığı DIN 16742 normunun uluslararası ISO normuna harmonize edilmiş güncel versiyonudur. Temel hesaplama mantığı, tolerans grupları (TG) ve plastik malzeme gruplandırma esasları birebir aynıdır.
Mükemmel Geometriye ve Dar Toleranslara Sahip Plastik Projeleri
Plastik parçalarınızda montaj sorunlarına yol açan et kalınlığı hatalarını, çöküntü izlerini ve tolerans
kaçıklıklarını üretim öncesinde engelleyin.
kaucukplastikkalip.com
olarak; 3D parça tasarımlarınızı ISO 20457 ve DFM kurallarına göre analiz ediyor, Moldflow akış simülasyonlarıyla
duvar kalınlıklarını optimize ediyor ve dar toleranslarda kalıplar imal ediyoruz. Sorunsuz B2B plastik parça tedariki
için 3D datalarınızı bizimle paylaşarak teknik teklifinizi hemen alın.
İlginizi Çekebilecek Farklı Bir Konu
Kalıp maliyetlerini düşürme stratejileri
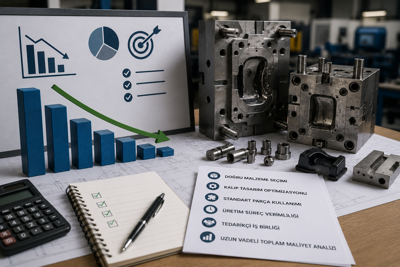
Kalıp maliyetlerini düşürme stratejileri; ürün geliştirme (Ür-Ge) aşamasında uygulanan DFM (Design for Manufacturing) analizleri ile ters açıların (undercuts) elenmesini, parça et kalınlıklarının optimize edilmesini ve maça mekanizmalarının basitleştirilmesini kapsar. Yıllık parça projeksiyonuna göre kavitasyon (göz sayısı) ve SPI standartlarına uygun çelik sınıfı seçimi (örn. 1.2311 vs. 1.2344), kalıp ilk yatırım maliyetini (CAPEX) %30 ila %50 oranında optimize eder. Modüler kalıp hamili sistemleri ve standart kalıp elemanları kullanımı, CNC işleme sürelerini ve parça başı amortisman giderlerini kalıcı olarak düşürür.