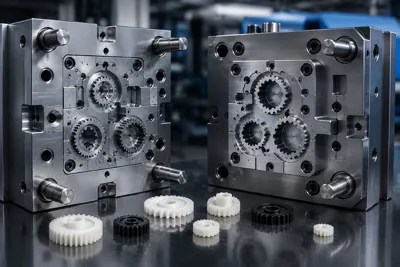
Özel tasarım plastik kalıp ve seri üretim çözümleri
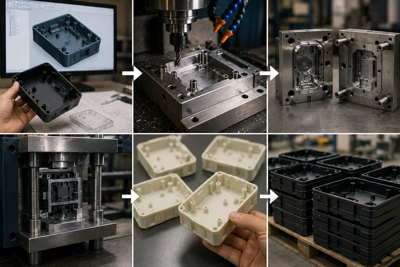
Özel tasarım plastik kalıp imalatı; kavramsal ürün tasarımının (3D CAD), Moldflow plastik akış ve termal soğutma simülasyonları yardımıyla fonksiyonel çelik kalıp kavitelerine dönüştürülmesi sürecidir. Seri üretim aşamasında, parça geometrisine göre 50 ila 1200 ton kapama kuvvetine (clamping force) sahip servo-hidrolik plastik enjeksiyon makineleri kullanılır. Üretim süreçleri, PP, ABS, PC, POM ve PA66 gibi endüstriyel polimerlerin kristallenme ve çekme (shrinkage) parametrelerine göre optimize edilerek ISO 20457 boyutsal tolerans standartlarında sürdürülebilir parça kalitesi garanti altına alınır.
Özel Tasarım Plastik Kalıp Süreçlerinde Tasarım Doğrulama (DFM)
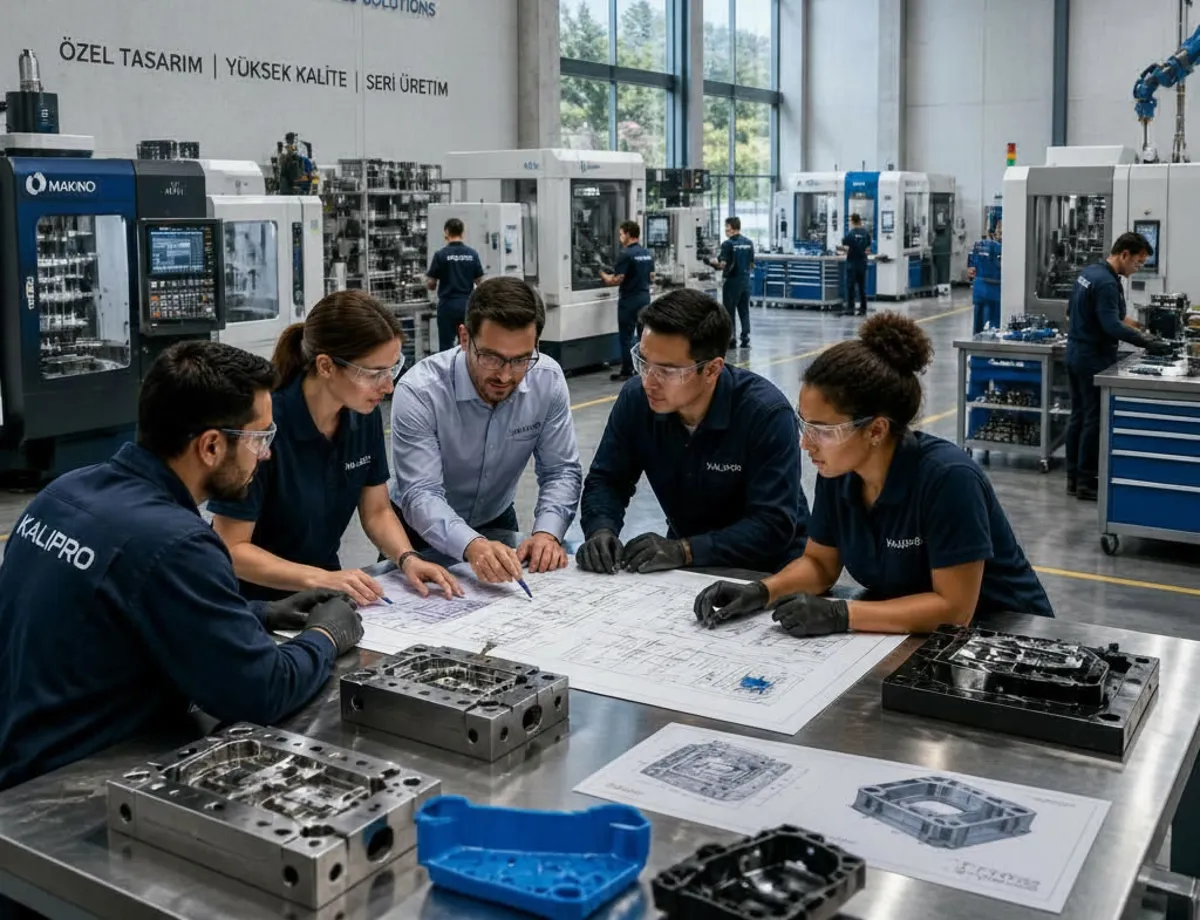
B2B üretim ekosisteminde, pazara yeni sunulacak bir endüstriyel cihazın gövdesi veya bir makinenin işlevsel plastik komponenti, kusursuz bir tasarım doğrulama sürecine ihtiyaç duyar. Özel tasarım plastik kalıp imalatı, yalnızca geleneksel bir talaşlı imalat yöntemi değildir; fikri mülkiyeti ve endüstriyel tasarımı seri üretime hazır hale getiren bütünsel bir mühendislik disiplinidir. Bu sürecin ilk ve en kritik adımı DFM (Design for Manufacturing - Üretilebilirlik İçin Tasarım) analizidir.
Eş Zamanlı Mühendislik (Concurrent Engineering) ve 3D CAD Tasarımı
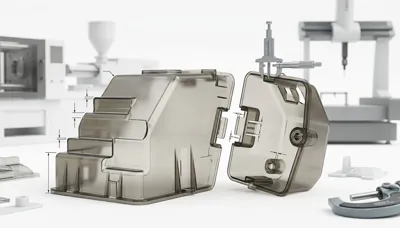
Ürün geliştirme (Ür-Ge) ekipleri tarafından hazırlanan konsept tasarımlar, kalıp tasarımı uzmanlarımız tarafından incelenir. Eş zamanlı mühendislik ilkeleri doğrultusunda; parçanın kalıptan rahat çıkabilmesi için gerekli olan ters açı analizleri, en az 1° ila 2° arasında değişen kalıptan çıkma (draft) açıları ve yapısal mukavemeti artıracak feder (rib) tasarımları optimize edilir. Bu aşama, kalıp imalatı esnasında oluşabilecek revizyon maliyetlerini ortadan kaldırır.
Moldflow Akış Analizleri ile Hata Önleme
Çelik bloklar CNC dik işlem merkezlerinde işlenmeden önce, gelişmiş simülasyon yazılımları ile plastik enjeksiyon süreci sanal ortamda simüle edilir. Moldflow akış analizleri sayesinde; erimiş plastiğin kalıba giriş noktası (gate location), kaynak çizgileri (weld lines), gaz sıkışma (air traps) riskleri ve bölgesel çöküntü (sink marks) problemleri önceden tespit edilir. Böylece, kalıp geometrisi ve yolluk sistemi ilk seferde doğru (Right First Time) üretim felsefesiyle kurgulanır.
Kalıp İmalatından Seri Üretim Plastik Baskıya Geçiş Dinamikleri
Özel kalıp imalatı tamamlandığında, T1 olarak adlandırılan ilk numune baskı aşamasına geçilir. Bu aşamada kalıp, hedeflenen tonajdaki plastik enjeksiyon makinesine bağlanarak deneme üretimleri gerçekleştirilir. Numunelerin 3D CMM (Koordinat Ölçme Cihazı) ile yapılan boyutsal ölçümleri, tasarım datasıyla kıyaslanır. Gerekli hassas kalibrasyonlar ve mikro mekanik dokunuşlar (parlatma, tekstür uygulaması) yapıldıktan sonra kalıp, tam kapasite seri üretim plastik parça imalatı için onaylanır (T2/T3 aşamaları).
Polimer Seçim Matrisi ve Enjeksiyon Parametreleri Korelasyonu
Seri üretimin sürdürülebilirliği ve mekanik parça performansı, doğru ham madde seçimine ve bu ham maddenin enjeksiyon makinesindeki termal/basınç parametrelerinin doğru ayarlanmasına bağlıdır:
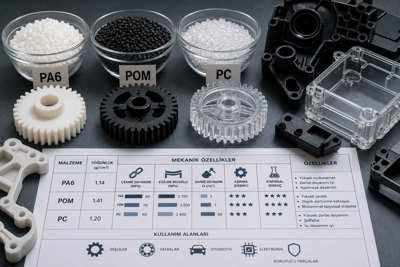
ABS (Akrilonitril Bütadien Stiren): Yüksek darbe dayanımı ve mükemmel yüzey kalitesi sunar. Elektrikli ev aletleri, otomotiv iç trim parçaları ve tüketici elektroniği gövdelerinde özel tasarım kalıplarla yüksek verimlilikle basılır.
PC (Polikarbonat): Optik geçirgenliği (şeffaflık) ve termal direnci çok yüksektir. Aydınlatma armatürleri, lensler ve koruyucu endüstriyel ekipmanlarda hassas tolerans kontrolü gerektirir.
POM (Poliasetal / Polyoxymethylene): Yüksek boyutsal kararlılık, düşük sürtünme katsayısı ve mükemmel aşınma direnci ile "plastik çelik" olarak anılır. Dişliler, yataklar ve yakıt sistemi komponentlerinde doğrudan işlevsel çözüm sunar.
PA66 (%30 Cam Elyaf Takviyeli): Ekstrem mekanik mukavemet ve rijitlik sağlar. Metal yerine plastik kullanım projelerinde (metal replacement) makine sanayisi ve motor kaputu altı uygulamalarının ana girdisidir.
Entegre Seri Üretim Yönetimi ve Hat Verimliliği (OEE)
Yüksek adetli siparişlerin zamanında teslim edilebilmesi, enjeksiyon hatlarının OEE (Overall Equipment Effectiveness - Toplam Ekipman Verimliliği) değerlerinin maksimize edilmesine bağlıdır. İşletmemizde, 50 tondan 1200 ton kapama kuvvetine kadar uzanan geniş makine parkuru, endüstriyel otomasyon ve robotik parça alma kollarıyla entegre çalışır. Çevrim sürelerinin (cycle time) milisaniye mertebesinde optimize edilmesi, birim parça maliyetlerini aşağı çekerken B2B müşterilerimize doğrudan rekabet avantajı sağlar.
B2B Satın Alma Profesyonelleri İçin "Anahtar Teslim" Proje Avantajları
Kalıp imalatını farklı bir firmaya, enjeksiyon baskı işlerini ise fason olarak başka bir işletmeye yaptırmak; B2B satın alma uzmanları, Ar-Ge yöneticileri ve fabrika müdürleri için çok büyük bir operasyonel risk taşır. Herhangi bir parça hatasında, kalıpçı enjeksiyon parametrelerini suçlarken, enjeksiyon firması kalıp imalat hatalarını öne sürebilir.
kaucukplastikkalip.com olarak sunduğumuz anahtar teslim plastik enjeksiyon çözümleri sayesinde; tasarım, kalıp imalatı, numune onayı, seri üretim, kalite kontrol ve lojistik süreçleri tek bir çatı altında, tek muhatap ile yönetilir. Bu entegrasyon, projelerin pazara giriş süresini (Time-to-Market) minimum %35 oranında kısaltır.
Sık Sorulan Sorular (FAQ)
Ürün tasarımında feder (rib) kalınlığı ne kadar olmalıdır?
Plastik parça tasarımında feder kalınlığı, parçanın ana duvar kalınlığının %50 ila %60'ını geçmemelidir. Bu oranın aşılması durumunda, erimiş plastiğin soğuması esnasında federin birleştiği dış yüzeyde "çöküntü" (sink mark) adı verilen estetik kusurlar meydana gelir.
ISO 20457 standardı plastik parça üretiminde neyi ifade eder?
ISO 20457 (eski DIN 16742), plastik enjeksiyon parçalarının kalıptan çıktıktan sonra uğrayacağı çekme (shrinkage) paylarını ve malzemenin sertliğine göre boyutsal tolerans limitlerini belirleyen uluslararası geometrik doğrulama standardıdır.
Kalıp içi soğutma sistemlerinin seri üretim maliyetlerine etkisi nedir?
Doğru tasarlanmış konformal (parça geometrisini takip eden) soğutma kanalları, kalıp içi ısıyı homojen dağıtır. Bu durum enjeksiyon çevrim süresini %20 ila %40 arasında kısaltır. Daha kısa çevrim süresi, parça başına düşen enerji ve makine amortisman maliyetini düşürerek toplam bütçeyi kalıcı olarak azaltır. Fikirlerinizi Endüstriyel Gerçekliğe Dönüştürün
Özel tasarım plastik kalıp yatırımlarınız ve yüksek adetli seri üretim projeleriniz için tek çatı altında mühendislik çözümleri sunuyoruz. Projenize ait 3D CAD verilerinizi ve teknik şartnamenizi paylaşarak uzman ekibimizden kapsamlı DFM analizi ve B2B fiyat teklifi talep edin.
İlginizi Çekebilecek Farklı Bir Konu
Kauçuk kalıplarında aşınma ve kalıp ömrünü uzatma
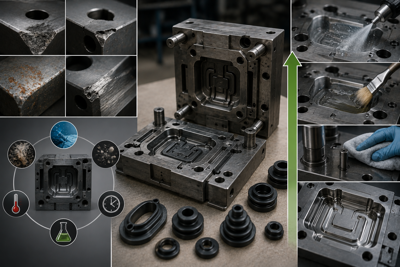
Kauçuk kalıplarında aşınma; vulkanizasyon esnasında (160C - 200C) ham maddedeki kükürt ve peroksit bazlı ajanların salgıladığı asidik gazların neden olduğu kimyasal korozyon ile karbon siyahı/mineral dolguların yarattığı fiziksel abrazyonun (sürtünme) bileşkesidir. Kalıp ömrünü uzatmak amacıyla, kavitelerde en az 48-52 HRC sertliğe sahip DIN 1.2344 sıcak iş takım çelikleri tercih edilir ve çelik yüzeylerine aşınma direncini artıran CrN (Krom Nitrür) veya PVD kaplamalar uygulanır. Periyodik kalıp bakımı kapsamında kalıp ayırıcı kalıntıları ve polimer gazı tortuları, çelik geometrisine zarar vermeyen ultrasonik temizleme ünitelerinde kimyasal solventler yardımıyla arındırılmaktadır.