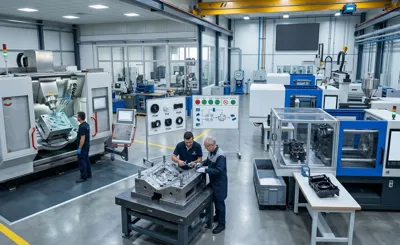
Kalıp imalatında CNC dik işlem ve hassasiyet
CNC dik işlem merkezleri (VMC); plastik ve kauçuk kalıp imalatında ham çelik blokların (1.2738, 1.2344, 1.2083) 3D CAD modellerine göre mikron mertebesinde (pm 0.005 mm) geometriye dönüştürülmesini sağlayan ana talaşlı imalat teknolojisidir. Yüksek Hızlı İşleme (HSC) ve 20.000+ RPM freze milleri kullanılarak 50-54 HRC sertlikteki çelikler doğrudan işlenebilmekte, elektrot gereksinimi azaltılarak kalıp yüzey pürüzlülüğü R_a 0.4 m seviyesine indirilmektedir. 5 eksen CNC tezgâhları, derin kavitelerde ve kompleks maça geometrilerinde tek bağlamada maksimum boyutsal hassasiyet sunar.
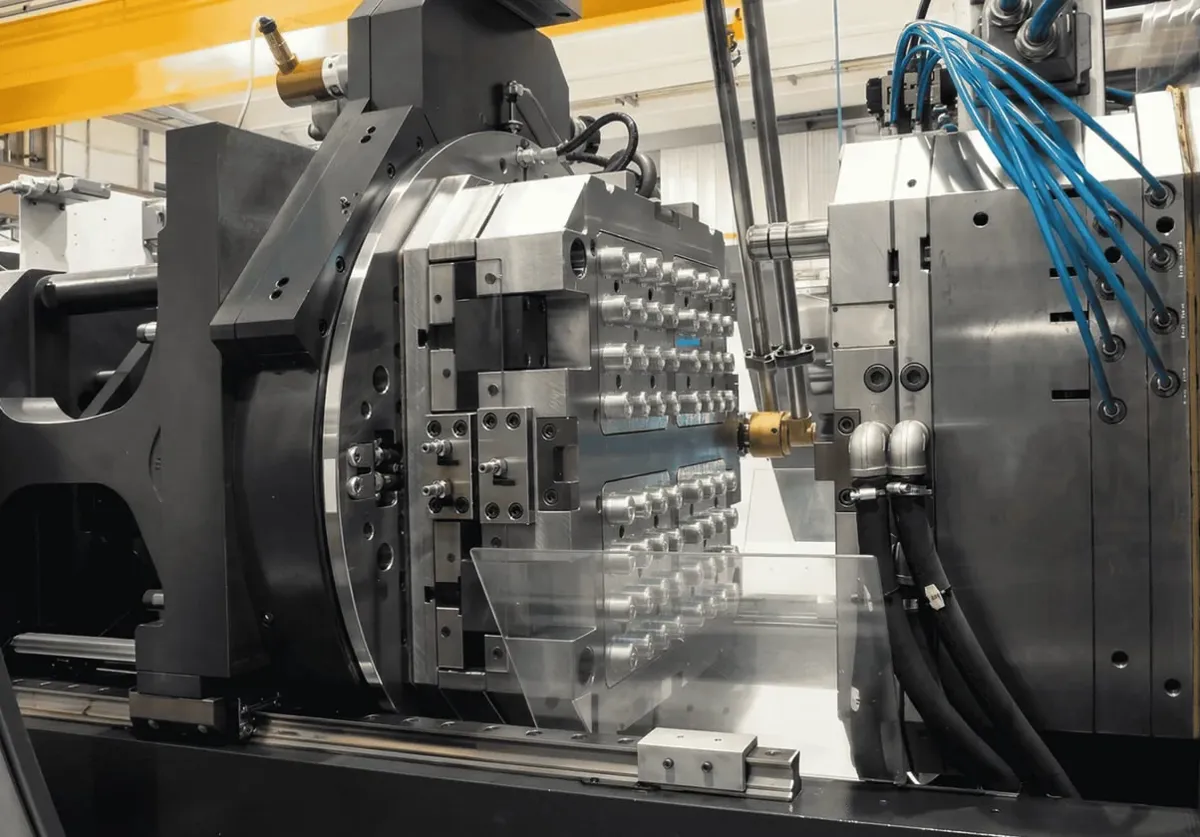
Endüstriyel plastik ve kauçuk kalıp imalatı, geleneksel talaşlı imalat yöntemlerinden tamamen ayrılan son derece hassas bir mühendislik disiplinidir. Ham çelik blokların (DIN 1.2738, 1.2344, 1.2083 vb.) tasarım verisine birebir uygun olarak işlenmesi, kavitelerin ve maça (slider) mekanizmalarının mikron düzeyinde birbirine öpüşmesi gerekir. Bu süreçteki en kritik görevi CNC dik işlem merkezleri (Vertical Machining Centers - VMC) üstlenir.
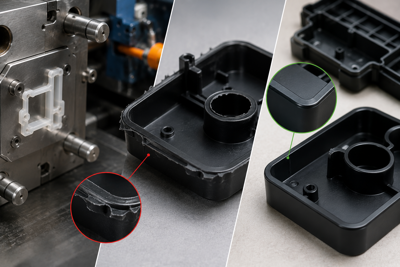
Bilgisayar destekli tasarım (CAD) ve imalat (CAM) yazılımlarıyla entegre çalışan CNC dik işlem merkezleri; form frezeleme, delme, kılavuz çekme ve hassas havuz boşaltma operasyonlarını milimetrenin binde biri (mikron) hassasiyetinde gerçekleştirir. Doğru bir CNC altyapısı, kalıbın enjeksiyon makinesindeki çapak yapma riskini sıfırlar ve ilk numune (T1) denemesinde hatasız parça alınmasını sağlar.
Kalıp İşlemede Yüksek Hızlı İşleme (HSC - High Speed Cutting) Teknolojisi
Son yıllarda kalıpçılık sektöründeki en büyük teknolojik sıçrama, HSC (High Speed Cutting - Yüksek Hızlı İşleme) özellikli CNC dik işlem merkezlerinin yaygınlaşmasıdır. HSC teknolojisi, yüksek fener mili devirleri (18.000 - 30.000 RPM) ve yüksek ilerleme hızları (10.000 - 30.000 mm/dk) ile mikro talaş kaldırarak çalışır.
Sertleştirilmiş Çeliklerin Doğrudan Frezelenmesi (Hard Milling)
Geleneksel yöntemde çelik yumuşak halde işlenir, ardından vakumlu fırınlarda sertleştirilir (48-52 HRC) ve sertleşen çelikte oluşan termal deformasyonlar (yamulmalar) uzun süren Elektro-Erozyon (EDM) veya taşlama işlemleriyle düzeltilirdi. HSC teknolojisine sahip rijit CNC dik işlem merkezlerinde ise çelik önce vakumda sertleştirilir, ardından 52 HRC sertlikteki çelik blok doğrudan karbür veya kübik bor nitrür (CBN) takımlarla hassas ölçüsünde frezelenir. Bu yöntem imalat süresini %40 oranında kısaltır.
Yüzey Kalitesi ve Polisaj (Parlatma) Süreçlerine Etkisi
HSC ile yapılan finiş (son kat) frezelemelerinde talaş kaldırma izleri (stepover) mikro düzeydedir. Kalıp kavitelerinde R_a 0.2 - 0.4 m arası mükemmel yüzey pürüzlülüğü elde edilir. Bu durum, kalıp imalatı sonrasındaki manuel polisaj (ayna parlatma) ihtiyacını ve insan hatasından doğabilecek form kayıplarını minimuma indirir.
3 Eksen vs. 5 Eksen CNC İşlem Merkezleri: Kalıp Geometrisinde Doğru Seçim
Kalıp kavitelerinin derinliği ve parça geometrisi, kullanılacak CNC tezgah tipini belirler:
-
3 Eksen CNC Dik İşlem: X, Y ve Z eksenlerinde hareket eder. Standart ambalaj kapakları, düz kapak kalıpları ve sığ kaviteli plastik/kauçuk parçaların işlenmesinde yüksek performanslı ve ekonomik bir çözümdür.
-
5 Eksen Sürekli (Simultane) CNC: X, Y, Z eksenlerine ek olarak A ve C dönme eksenlerine sahiptir. Otomotiv far lensleri, derin çekme medikal kaplar veya ters açılı karmaşık kalıp maçalarında kesici takım parçaya her açıda yanaşabilir. Takım boyu kısa tutulduğu için kesici takım esnemesi (deflection) engellenir; derin dalma gerektiren kavitelerde titreşimsiz ve muazzam hassasiyetle işleme yapılır.
| İşleme Özelliği | Standart 3 Eksen CNC | 5 Eksen Simultane CNC |
| Tolerans Hassasiyeti | pm 0.010 mm (10 Mikron) | pm 0.003 mm (3 Mikron) |
| Derin Kavite İşleme | Uzun takım gerekir (Titreşim riski yüksek) | Takım açılanır (Kısa ve rijit takım kullanımı) |
| Bağlama Sayısı | Çoklu bağlama (Pozisyon kayma riski) | Tek bağlamada tüm yüzeylerin işlenmesi |
| En Uygun Kullanım | Standart gövde ve düz kalıp blokları | Derin medikal, otomotiv ve savunma kalıpları |
Kalıp İmalatında Mikron Seviyesinde Hassasiyet (Tolerans) Kontrolü
B2B tedarik süreçlerinde makine parkurunun kalitesi, tezgahların hassasiyet stabilizasyonu ile ölçülür. Bir CNC dik işlem merkezinin mikron hassasiyetinde kalıp işleyebilmesi için şu altyapılara sahip olması şarttır:
-
Termal Stabilizasyon Controlü: CNC tezgahın çalıştığı atölye ortamı 20C pm 1C iklimlendirilmiş olmalıdır. Ayrıca tezgah gövdesindeki ve fener milindeki termal genleşmeleri anlık ölçen optik cetveller (lineer cetveller) ile eksen sapmaları dijital olarak kompanse edilmelidir.
-
Lazer Takım Ölçme ve Prob Sistemleri: Kesici takımların boy ve çap aşınmaları kalıp işleme esnasında tezgah içi lazer proplar ile anlık ölçülerek işleme toleransına otomatik yansıtılmalıdır.
B2B Satın Alma Profesyonelleri İçin CNC Makine Parkuru Denetim Kriterleri
Tedarikçi seçim sürecinde kalıp üreticisinin CNC makine altyapısını denetlerken şu sorular sorulmalıdır:
-
Kalıp kavitelerini işleyen CNC tezgahlarında lineer cam cetvel (sabit hassasiyet güvencesi) bulunuyor mu?
Atölye ortamı iklimlendirilmiş (sabitleştirilmiş ısıda) tutuluyor mu?
Yüksek sertlikteki çelikler için yüksek devirli (HSC / High Speed) fener milleri kullanılıyor mu?
-
İşlenen kalıp kaviteleri tezgah üzerinde veya 3D CMM (Koordinat Ölçüm) cihazlarında geometrik doğrulama raporuna (PPAP) tabi tutuluyor mu?
Sık Sorulan Sorular
CNC işleme varken Elektro-Erozyon (EDM) tezgahlarına neden ihtiyaç duyulur?
CNC freze bıçakları (roter) ne kadar küçük olursa olsun dairesel bir yarıçapa sahiptir. Kalıp kavitelerindeki 0.1 mm gibi keskin iç köşelerin, derin kilit kanallarının veya ince dikey feder yataklarının freze bıçağıyla işlenmesi imkansızdır. Bu keskin köşeler CNC'de bakır veya grafit elektrotlar işlendikten sonra Elektro-Erozyon (EDM) tezgahlarında kıvılcımla eritilerek formlandırılır.
Kalıp işleme esnasında takım esnemesi (deflection) hatası nedir?
Derin kaviteleri işlerken uzun kesici takımlar kullanılır. Yüksek devir ve ilerlemede çeliğe giren uzun takım esneyerek hedeflenen geometriden mikro düzeyde sapar. Bu durum kalıbın konik çıkmasına ve parçanın sıkışmasına neden olur. 5 eksen CNC tezgâhları takımı açılı yanaştırarak kısa takım kullanımına izin verir ve bu hatayı engeller.
HSC CNC tezgahlarda yağlı soğutma mı, hava ile soğutma mı tercih edilir?
Sertleştirilmiş çeliklerin yüksek hızlı frezelenmesinde (Hard Milling) genellikle basınçlı soğuk hava ve kuru kesme tercih edilir. Sıvı soğutucu kullanılması, 600C sıcaklığa ulaşan karbür kesici ucun anlık soğuyup ısınmasına ve termal şokla kırılmasına yol açar.
Mikron Hassasiyetli CNC Teknolojisi İle Kusursuz Kalıp Üretimi
Sertifikasız çeliklerin, yetersiz CNC altyapısının ve hassasiyet sapmalarının projenize getireceği zaman kayıplarını
geride bırakın.
kaucukplastikkalip.com
olarak; yüksek hızlı (HSC) ve lineer cetvel donanımlı CNC dik işlem merkezlerimizde, sertleştirilmiş kalıp çeliklerini
mikron mertebesinde işliyor, 3D CMM cihazlarımızla doğrulayarak kusursuz kalıplar teslim ediyoruz. Plastik ve kauçuk
kalıp projeleriniz için 3D CAD verilerinizi bizimle paylaşın, kurumsal B2B imalat teklifimizi hemen hazırlayalım.
İlginizi Çekebilecek Farklı Bir Konu
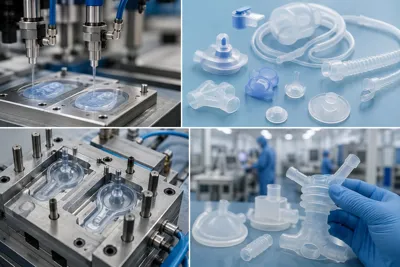
Medikal LSR (Sıvı Silikon) kalıplama teknolojisi
Medikal sektörde LSR (Sıvı Silikon Kauçuk) kalıplama; iki bileşenli (A ve B) düşük viskoziteli platin kürlü silikonun 1:1 hacimsel oranda hassas dozajlanarak statik mikserde karıştırılması ve sıcak kalıp kavitelerine (170^{C} - 200^{C}) enjekte edilmesiyle gerçekleştirilen ileri üretim metodudur. ISO 13485 kalite yönetim sistemi ve ISO Class 7/8 temiz oda (cleanroom) altyapısında yürütülen bu proses; USP Class VI ve ISO 10993 biyouyumluluk standartlarına tam uyumluluk, sıfır çapak (flashless) hassasiyeti ve mikron seviyesinde mikro-enjeksiyon yeteneği sağlar. Soğuk bloklu (cold deck) kapalı valf sistemleri, ham madde firesini sıfıra indirir.