Kalıp içi etiketleme ve ambalaj kalıpları
Kalıp İçi Etiketleme (In-Mould Labelling - IML); baskılı polipropilen (PP) etiketin robotik kollar vasıtasıyla kalıp kavitesine yerleştirilmesi ve erimiş polimerin enjeksiyonu esnasında etiket ile plastik gövdenin moleküler düzeyde birleşmesi prensibine dayanan ileri ambalaj teknolojisidir. İnce cidarlı (0.37 mm - 0.80 mm) ambalaj kalıplarında uygulanan IML prosesi; yüksek çevrim hızları (2.5 - 4.0 saniye), sıfır yapışkan kullanımı ve %100 geri dönüştürülebilirlik (monomalzeme yapısı) sağlar. Kalıp tasarımında elektrostatik yükleme sistemleri ve homojen soğutma kanalları kritik öneme sahiptir.
Gıda, kimya, kozmetik ve boya sektörlerinde ürünün raftaki çekiciliği ve ambalajın dayanıklılığı doğrudan satış başarısını belirler. Geleneksel ambalaj üretiminde plastik kap veya kutu enjeksiyon kalıbından çıktıktan sonra ikincil bir operasyonla üzerine yapışkanlı (self-adhesive) etiketler yapıştırılır veya serigrafi baskı uygulanır. Kalıp içi etiketleme (IML) teknolojisi ise enjeksiyon baskı süreci ile etiketleme operasyonunu tek bir adımda birleştiren ileri düzey bir üretim metodudur.
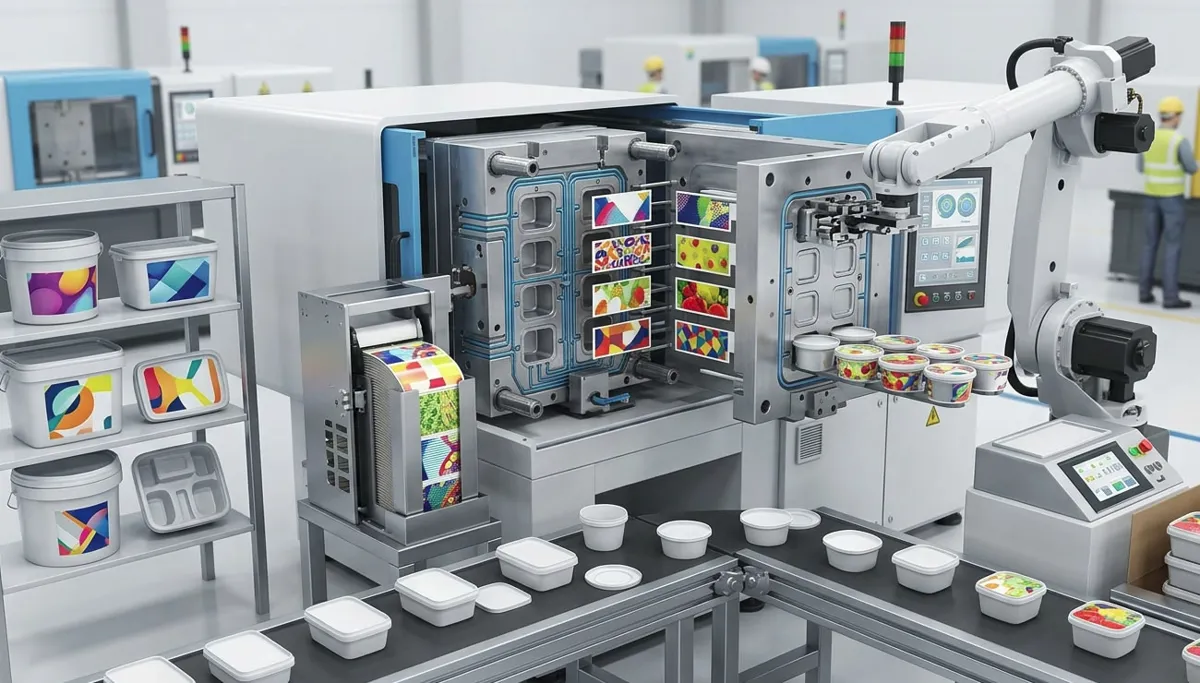
IML prosesinde, özel olarak basılmış Polipropilen (PP) film etiket, plastik enjekte edilmeden hemen önce yüksek hızlı kartezyen veya yan girişli (side-entry) robotlar vasıtasıyla sıcak kalıp kavitesine yerleştirilir. 200C - 240C sıcaklıktaki erimiş plastik kalıba girdiğinde, etiket filminin eriyik tabakası ile gövde polimeri ergiyerek moleküler seviyede tek bir parça haline gelir (füzyon). Sonuç olarak etiket, ambalajın ayrılmaz bir parçası olur; sökülmez, yırtılmaz ve nemden etkilenmez.
IML Sistemlerinin Çalışma Prensibi ve Proses Adımları
Yüksek hızlı bir IML otomasyon hattı milisaniyeler mertebesinde senkronize çalışan iki temel adımdan oluşur:
1. Robotik Etiket Alma ve Statik Yükleme
Magazine dizilmiş olan önceden kesilmiş PP etiketler, robot kolun vakumlu tutucuları (dummy) vasıtasıyla alınır. Robot etiketi açık haldeki kalıp kavitesinin içine hassas bir şekilde konumlandırır. Etiketin kalıp yüzeyine kaymadan, kırışmadan sabitlenmesi için yüksek voltajlı elektrostatik yükleme (charging) jeneratörleri kullanılır. Statik yüklenen etiket, çelik kalıp duvarına adeta bir mıknatıs gibi yapışır.
2. Yüksek Hızlı İnce Cidarlı Enjeksiyon ve Moleküler Füzyon
Etiket sabitlendikten hemen sonra kalıp kapanır. Çok yüksek enjeksiyon hızına (>500 mmsn) sahip özel ambalaj enjeksiyon makineleri erimiş plastiği kaviteye presler. Akışkan plastik, etiket filminin arkasını eriterek entegre olur. Kalıp açıldığında etiketlenmiş ve kullanıma hazır nihai ambalaj ürünü robotik kol tarafından alınarak istifleme hattına aktarılır.
IML Teknolojisine Uygun Plastik Ambalaj Kalıp Tasarımı Kriterleri
Standart plastik enjeksiyon kalıpları IML prosesinde kullanılamaz. Plastik ambalaj kalıpları IML otomasyonuna uygun olarak şu mühendislik kriterleriyle tasarlanmalıdır:
-
İnce Cidar (Thin-Wall) Geometrisi: Ambalaj kaplarının duvar kalınlıkları genellikle 0.40 mm ile 0.75 mm arasındadır. Kalıp çeliklerinin bu yüksek enjeksiyon basınçlarına karşı mikro esneme bile yapmaması için kavitelerde en az 52 HRC sertlikte DIN 1.2344 veya paslanmaz DIN 1.2083 çelikleri kullanılmalıdır.
-
Merkezi Yolluk (Hot Runner) ve Sıcak Yolluk Girişi: Etiketin dairesel veya dikdörtgen formunu bozmamak adına plastik girişi genellikle parçanın alt merkezinden tekli veya çoklu sıcak yolluk (valve gate) sistemleri ile yapılır.
-
Robot Giriş Mesafeleri ve Merkezleme: Kalıp açma mesafesi ve maça aralıkları, robotik etiket yükleme kafalarının kavitelerin içine engelsiz girebileceği genişlikte hesaplanmalıdır.
B2B Ambalaj Sektöründe IML Kullanımının Finansal ve Sürdürülebilirlik Avantajları
Kurumsal ambalaj üreticileri ve gıda markaları için IML teknolojisinin sunduğu avantajlar:
| Parametre | Geleneksel Etiketleme / Serigrafi | Kalıp İçi Etiketleme (IML) | B2B Ambalaj Advantage |
| Üretim Adımı | 2 Ayrı Operasyon (Baskı + Etiketleme) | Tek Adım (Enjeksiyon Anında) | İşçilik, alan ve lojistik maliyetlerinde %40 tasarruf |
| Çevrim Süresi | Yavaş (Ekstra bant süresi) | Çok Hızlı (2.5 - 4.5 Saniye) | Yüksek hızlı kitle üretimi, yüksek OEE |
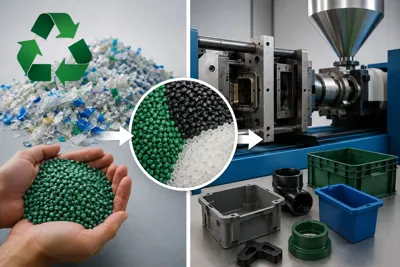
| Geri Dönüşüm | Zor (Gövde PP, etiket kağıt/tutkal) | %100 Monomalzeme (Gövde ve Etiket PP) | Döngüsel ekonomi ve ESG sürdürülebilirlik hedeflerine tam uyum |
| Dayanıklılık | Soyulur, nemden etkilenir, çizilir | Çizilmez, nem ve dondurucu ortam dayanımlı | Derin dondurucu ve nemli gıda reyonlarında kusursuz görünüm |
IML Üretiminde En Sık Karşılaşılan Hatalar ve Çözüm Yolları
-
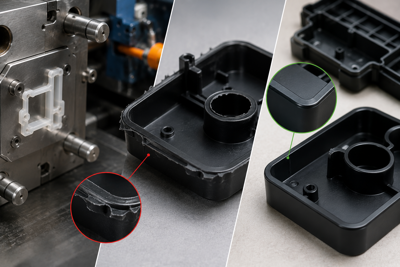
Etiket Kırışması veya Kayması: Statik yükleme voltajının yetersiz olmasından veya kalıp içi havalandırmanın zayıf olmasından kaynaklanır. Statik jeneratör değerleri optimize edilmeli ve kalıp havalandırma (ventilasyon) kanalları temizlenmelidir.
-
Etiket Arkasında Hava Kabarcığı (Pockets): Enjeksiyon hızının düşük kalması veya eriyik sıcaklığının yetersiz olması etiketin tam yapışmasını engeller. Enjeksiyon hızı artırılmalı, enjeksiyon geçiş noktaları düzenlenmelidir.
-
Şeffaf Etiketlerde Açılaşma (Haze Effect): Şeffaf IML etiketlerinde plastik enjeksiyon ısısı nedeniyle bölgesal matlaşmalar oluşabilir. Kalıp soğutma kanallarının ısısı homojen tutulmalıdır.
Sık Sorulan Sorular
IML teknolojisi her plastik ham madde ile uygulanabilir mi?
Genellikle en yaygın polimer Polipropilen (PP) malzemesidir; çünkü hem ambalaj kapları hem de IML etiket filmleri PP esaslı üretilerek mükemmel füzyon sağlar. Ancak özel reçetelerle Polietilen (PE) ve Polistiren (PS) ambalajlarda da uygun etiket filmleriyle IML uygulanabilmektedir.
IML kalıplarında kavitasyon (göz sayısı) sınırı nedir?
IML kalıplarında göz sayısı robot otomasyonunun hızı ve enjeksiyon makinesinin tonajına göre belirlenir. Ambalaj sektöründe 2, 4, 8 ve hatta ince cidarlı bardak/yoğurt kaplarında 16 gözlü yüksek hızlı IML kalıpları başarıyla çalıştırılmaktadır.
IML etiket kalınlığı ne kadar olmalıdır?
IML etiketleri genellikle 40 mikron ila 90 mikron (0.04 mm - 0.09 mm) kalınlığındadır. Düz yüzeyli kaplarda ince etiketler tercih edilirken, derin çekme ve bariyer özellikli ambalajlarda daha kalın veya turuncu kabuk (orange peel) dokulu etiketler tercih edilir.
İlginizi Çekebilecek Farklı Bir Konu

Florokauçuk (FKM - Viton) özellikleri ve kullanımı
Florokauçuk (FKM / FPM / Viton®); floropolimer omurgası sayesinde -20C ila +205C (sürekli) ve kısa süreli +230C ekstrem termal dayanım sunan yüksek performanslı bir elastomerdir. ASTM D2000 HK sınıflandırmasına ve MIL-R-83248 askeri standartlarına uygun üretilen FKM bileşenler; hidrokarbonlara, jet yakıtlarına, sentetik hidrolik yağlara ve agresif asitlere karşı üstün direnç gösterir. İmalat aşamasında kalıplama sonrası 200C - 230C sıcaklıkta 12-24 saatlik ikincil pişirme (post-cure) fırınlaması uygulanarak kalıcı deformasyon (compression set) oranı %15'in altına indirilir.