Kauçuk-Metal yapıştırma (Overmolding)
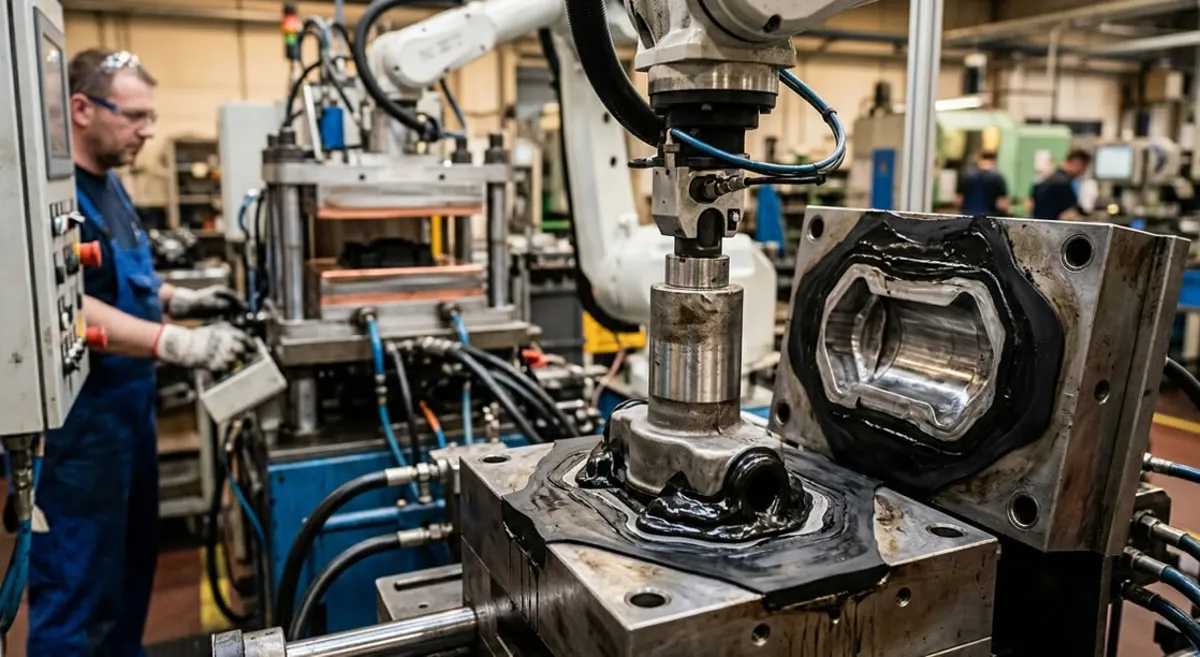
Kauçuk-metal yapıştırma (overmolding); metal komponentlerin (çelik, alüminyum, pirinç) özel yüzey aktifleştirme (kumlama/yağ alma) ve solvent bazlı yapıştırıcı kimyasallar (primer ve kemolink) ile kaplanmasının ardından, sıcak kalıp içerisinde elastomer ile yüksek sıcaklık (160C - 200C) ve basınç altında vulkanize edilerek moleküler düzeyde birleştirilmesi prosesidir. Otomotiv şasi burçları, motor takozları ve endüstriyel silindirlerde kullanılan bu bileşenlerin yapışma mukavemeti ASTM D429 standartlarına göre çekme-sıyırma (peel test) yöntemleriyle doğrulanır.
Endüstriyel Sistemlerde Kauçuk-Metal Hibrit Bileşenlerin Rolü
Modern mühendislik uygulamalarında metaller yüksek rijitlik, taşıma kapasitesi ve yapısal mukavemet sağlarken; elastomerler yüksek esneklik, sızdırmazlık ve darbe/titreşim sönümleme yetenekleri sunar. Tek bir malzemenin karşılayamadığı bu iki zıt mekanik beklentiyi bir araya getiren teknolojiye kauçuk-metal yapıştırma (overmolding) adı verilir.
Otomotiv süspansiyon sistemlerinden ağır sanayi pres takozlarına, motor yataklarından yüksek basınçlı valf komponentlerine kadar geniş bir yelpazede kullanılan kauçuk-metal bileşenler, sistemlerdeki mekanik titreşimi (NVH) gövdeden izole eder. B2B tedarik süreçlerinde kauçuk-metal bileşenlerin başarısı, yalnızca kauçuğun kalitesine değil; iki malzemenin ara yüzeyindeki yapışma (adhezyon) bağının kopmazlığına bağlıdır.
Kauçuk-Metal Yapıştırma (Overmolding) Proses Adımları
Kauçuk ve metalin moleküler düzeyde birbirine kilitlenmesi, milimetrik kontrol gerektiren 3 temel prosesten oluşur:
1. Metal Yüzey Hazırlığı: Yağ Alma, Kumlama ve Pasivasyon
Metalin üzerindeki en küçük yağ, gres, pas veya oksit tabakası kimyasal bağ oluşumunu tamamen engeller. Metal parçalar önce ultrasonik solvent veya alkali banyolarda yağdan arındırılır. Ardından, metal yüzeyinde pürüzlülük (ankraj noktaları) oluşturmak amacıyla alüminyum oksit veya çelik bilyelerle kumlama (blasting) işlemi yapılır. Kumlama sonrası yüzey pürüzlülüğü R_a 3.2 - 6.3 \ m aralığına getirilir.
2. Kimyasal Ajan (Primer & Kemolink) Uygulaması
Kumlanmış ve kurutulmuş metal yüzeye, kauçukla metal arasında köprü kuracak özel organik yapıştırıcı ajanlar uygulanır. İlk kat olarak korozyon önleyici ve metale tutunmayı sağlayan primer (astar) , ikinci kat olarak ise kauçuğun kükürt/peroksit bağları ile reaksiyona girecek kemolink (cover coat) robotik sprey hatlarında homojen bir şekilde püskürtülür. Fırınlama odalarında kontrollü olarak kurutulur.
3. Kalıp İçi İnsert Yerleşimi ve Vulkanizasyon Reaksiyonu
Hazırlanan metal parçalar (insertler), 160C - 200C sıcaklıktaki kauçuk kalıbının içine hassasiyetle yerleştirilir. Kalıp kapatılarak kauçuk ham maddesi yüksek hidrolik basınç altında enjekte edilir veya preslenir. Vulkanizasyon esnasında, kimyasal ajanlar ısı ve basınç altında hem metale hem de ham kauçuğa aynı anda çapraz bağlanarak kovalent bağlar oluşturur.
Adhezyon Mukavemeti ve Kalite Doğrulama: ASTM D429 Standartları
B2B satın alma yöneticileri için kauçuk-metal takozların mal kabulündeki en kritik test ASTM D429 (Standard Test Methods for Rubber Property—Adhesion to Rigid Substrates) testidir. Bu test, kauçuğun metalden ayrılma direncini ölçer.
Laboratuvarlarımızda yapılan üniversal çekme-kopma testlerinde kabul kriteri, %100 Kauçuk Yırtılması (Rubber Tear - R) olarak tanımlanır. Yani, çekme kuvveti uygulandığında yapışma yüzeyi ayrılmamalı; kauçukun kendisi gövdeden yırtılmalıdır. Eğer ayrılma metal yüzeyinden gerçekleşirse (Cement-Metal Failure - CM), proses hatalı kabul edilir ve seri üretim durdurulur.
| Test Kodu (ASTM D429) | Yırtılma Karakteristiği | Kalite Değerlendirmesi |
| R (Rubber Failure) | Yırtılma tamamen kauçuk kütlesi içinde oluşur | MÜKEMMEL (Kabul) |
| RC (Rubber-Cement Failure) | Kauçuk ile yapıştırıcı katman arasından ayrılır | HATALI (Reçete/Sıcaklık Sorunu) |
| CM (Cement-Metal Failure) | Yapıştırıcı doğrudan metal yüzeyinden soyulur | HATALI (Yetersiz Kumlama/Yağ Alma) |
Kauçuk-Metal Yapıştırmada Kullanılan Elastomer ve Metal Türleri
-
Elastomer Seçenekleri: Şasi takozlarında yüksek dinamik esneklik için Doğal Kauçuk (NR) ; açık hava ve ozon dayanımı için EPDM ; yağ ve yakıt hatları için NBR / HNBR ; yüksek sıcaklıklar için FKM (Viton) ve Silikon kullanılır.
-
Metal İnsert Türleri: Karbon çelikleri (St37, St52), paslanmaz çelikler (AISI 304/316), dövme alüminyum alaşımları (6061-T6), pirinç ve bronz parçalar başarıyla overmolding işlemine tabi tutulur.
B2B Endüstriyel Kullanım Alanları: Otomotiv, Ağır Sanayi ve İş Makineleri
-
Otomotiv Yan Sanayi: Motor ve şanzıman takozları, salıncak burçları, amortisör üst bilya yatakları, viraj demir lastikleri.
-
Ağır Sanayi ve Makine: Hidrolik silindir piston başlıkları, vibro-elek kauçuk takozları, konveyör rulo kaplamaları, rampa yanaşma takozları.
-
Demiryolu ve Savunma: Vagon tampon takozları, aks yönlendirme burçları, paletli araç yürüyüş makara kaplamaları.
Sık Sorulan Sorular
Alüminyum parçalarda kauçuk yapıştırma işlemi yapılabilir mi?
Evet. Alüminyum parçalar kumlama öncesinde eloksal veya özel kimyasal kromatlama (pasivasyon) süreçlerinden geçirilerek oksit tabakası temizlenir. Ardından alüminyuma özel primer kimyasalları uygulanarak yüksek yapışma mukavemeti elde edilir.
Kauçuk-metal takozların raf ömrü ne kadardır?
DIN 7716 standardına uygun olarak doğrudan güneş ışığı almayan, 15C - 25C sıcaklık ve %65 nem altındaki iklimlendirilmiş depolarda saklanan kauçuk-metal parçalar, adhezyon mukavemetini kaybetmeden 5 ila 7 yıl boyunca depolanabilir.
Overmolding işleminde kalıp içi metal insert kayması nasıl önlenir?
Kalıp tasarımında metal parçaların oturacağı yuvalar (locating pins/recesses) mikron hassasiyetinde işlenir. Ayrıca kauçuk enjeksiyon giriş noktaları, sıvı plastiğin metale her iki taraftan eşit basınç uygulayacağı şekilde dengelenir (rheological balance).
Kopmaz Adhezyon Mukavemetine Sahip Kauçuk-Metal Bileşenler
Titreşim sönümleme takozlarınızda, burçlarınızda ve hidrolik komponentlerinizde metalden ayrılan kauçuk problemlerine
son verin.
kaucukplastikkalip.com
olarak; otomatik robotik kumlama ve sprey hatlarımızla metal yüzeyleri hazırlıyor, ASTM D429 standartlarında %100 kauçuk yırtılması garantili overmolding parçalar imal ediyoruz. Otomotiv, savunma ve ağır sanayi projeleriniz için 3D
çizimlerinizi ve teknik şartnamenizi bizimle paylaşarak B2B teklifinizi hemen alın.
İlginizi Çekebilecek Farklı Bir Konu
Plastik enjeksiyon kalıplarında çelik seçimi nasıl yapılır?
Plastik enjeksiyon kalıplarında çelik seçimi; basılacak polimerin aşındırıcılık derecesine, yıllık üretim hacmine (SPI sınıfları) ve parça yüzey finisajı beklentilerine göre yapılır. Aşındırıcı cam elyaf takviyeli (GF) polimerler için vakumda sertleştirilmiş, 48-52 HRC sertliğe sahip DIN 1.2344 sıcak iş çeliği; şeffaf veya korozif PVC/Floropolimer bileşenler için minimum %13 krom içeren paslanmaz DIN 1.2083 çeliği; standart gövde parçaları için ise ön sertleştirilmiş DIN 1.2738 (P20+Ni) çeliği optimize metalürjik çözümler sunar.