Изготовление пластиковых пресс-форм по индивидуальному заказу и решения для массового производства.
Изготовление пластиковых пресс-форм на заказ — это процесс преобразования концептуальных проектов изделий (3D CAD) в функциональные стальные формы с использованием моделирования потока пластика и термического охлаждения в программе Moldflow. На этапе серийного производства используются сервогидравлические машины для литья пластмасс под давлением с усилием смыкания от 50 до 1200 тонн в зависимости от геометрии детали. Производственные процессы оптимизируются в соответствии с параметрами кристаллизации и усадки промышленных полимеров, таких как ПП, АБС, ПК, ПОМ и ПА66, обеспечивая стабильное качество деталей в соответствии со стандартами допусков размеров ISO 20457.
Анализ технологичности (DFM) в процессах проектирования пресс-форм для пластмасс по индивидуальному заказу
В производственной экосистеме B2B корпус нового промышленного устройства, выводимого на рынок, или функциональный пластиковый компонент машины требуют безупречного процесса валидации конструкции. Изготовление пресс-форм для пластмасс по индивидуальному заказу — это не просто традиционный метод механической обработки; это комплексная инженерная дисциплина, которая готовит интеллектуальную собственность и промышленный дизайн к серийному производству. Первым и наиболее важным шагом в этом процессе является анализ DFM (Design for Manufacturing - проектирование технологичности изделия).
Параллельное проектирование (Concurrent Engineering) и 3D-CAD моделирование
Концептуальные проекты, подготовленные отделами разработки продукции (R&D), анализируются нашими специалистами по проектированию пресс-форм. В соответствии с принципами параллельного проектирования оптимизируются: углы поднутрения (обратные углы), необходимые для легкого извлечения детали из формы, литьевые уклоны (draft angles), варьирующиеся в пределах от 1° до 2°, а также конструкции ребер жесткости (ribs), повышающие конструкционную прочность. Этот этап исключает затраты на доработку, которые могут возникнуть в процессе изготовления пресс-формы.
Предотвращение дефектов с помощью моделирования литья Moldflow
Прежде чем стальные блоки начнут обрабатываться на вертикально-фрезерных обрабатывающих центрах с ЧПУ, процесс литья пластмасс под давлением моделируется в виртуальной среде с помощью передового программного обеспечения. Благодаря анализу заполнения Moldflow заранее определяются: точка впуска расплава (gate location), линии спая (weld lines), риски образования воздушных ловушек (air traps) и локальные утяжины (sink marks). Таким образом, геометрия пресс-формы и литниковая система проектируются в соответствии с философией производства «С первого раза правильно» (Right First Time).
Динамика перехода от изготовления пресс-формы к серийному литью пластмасс
После завершения изготовления нестандартной пресс-формы начинается этап отливки первых образцов, называемый T1. На этом этапе пресс-форма устанавливается на термопластавтомат с требуемым усилием смыкания и производятся пробные отливки. Размеры полученных образцов измеряются на 3D-КИМ (координатно-измерительной машине) и сопоставляются с проектными данными. После выполнения точных калибровок и микромеханических доводок (полировка, нанесение шагрени/текстуры) пресс-форма утверждается для полномасштабного серийного производства пластиковых деталей (этапы T2/T3).
Матрица выбора полимеров и корреляция параметров впрыска
Стабильность серийного производства и механические характеристики деталей зависят от правильного выбора сырья и точной настройки температурных параметров и параметров давления этого сырья на термопластавтомате:
АБС-пластик (Акрилонитрилбутадиенстирол): Обладает высокой ударопрочностью и отличным качеством поверхности. Высокоэффективно отливается с использованием индивидуально спроектированных форм для изготовления корпусов бытовой техники, деталей внутренней отделки автомобилей и бытовой электроники.
ПК (Поликарбонат): Имеет чрезвычайно высокую оптическую прозрачность и термостойкость. Требует точного контроля допусков при производстве осветительной арматуры, линз и защитного промышленного оборудования.
ПОМ (Полиацеталь / Полиоксиметилен): Называется «пластиковой сталью» благодаря высокой стабильности размеров, низкому коэффициенту трения и отличной износостойкости. Предлагает прямое функциональное решение для шестерен, подшипников и компонентов топливной системы.
PA66 (Полиамид 66 с 30% стекловолокна): Обеспечивает экстремальную механическую прочность и жесткость. Является основным материалом в проектах по замене металла пластиком (metal replacement) в машиностроении и подкапотном пространстве автомобилей.
Интегрированное управление серийным производством и общая эффективность оборудования (OEE)
Своевременная поставка крупных заказов зависит от максимизации показателей OEE (Overall Equipment Effectiveness - общая эффективность оборудования) литьевых линий. На нашем предприятии парк оборудования с усилием смыкания от 50 до 1200 тонн работает в интеграции с промышленной автоматизацией и роботизированными манипуляторами для съема деталей. Оптимизация времени цикла (cycle time) до миллисекунд снижает себестоимость единицы детали, обеспечивая прямое конкурентное преимущество для наших B2B-клиентов.
Преимущества проектов «под ключ» для специалистов по закупкам B2B
Заказ изготовления пресс-формы в одной компании и литья деталей на субподряде у другого предприятия несет огромный операционный риск для специалистов по закупкам B2B, руководителей отделов R&D и директоров заводов. При возникновении брака производитель пресс-формы может ссылаться на неверные параметры литья, в то время как литейное производство будет указывать на дефекты изготовления оснастки.
Благодаря предлагаемым нами комплексным решениям по литью пластмасс под давлением «под ключ» на kaucukplastikkalip.com все процессы — проектирование, изготовление пресс-формы, утверждение образцов, серийное литье, контроль качества и логистика — осуществляются под одной крышей с единым лицом, несущим ответственность. Такая интеграция сокращает время выхода проекта на рынок (Time-to-Market) как минимум на 35%.
Часто задаваемые вопросы (FAQ)
Какова должна быть толщина ребра жесткости (rib) в конструкции изделия?
В конструкции пластиковых деталей толщина ребра жесткости не должна превышать 50–60% толщины основной стенки детали. При превышении этого соотношения во время охлаждения расплавленного пластика на внешней поверхности в месте примыкания ребра возникают эстетические дефекты, называемые утяжинами (sink marks).
Что регламентирует стандарт ISO 20457 в производстве пластиковых деталей?
Стандарт ISO 20457 (ранее DIN 16742) — это международный стандарт геометрических допусков, определяющий величину усадки (shrinkage) деталей после извлечения из формы и пределы размерных допусков в зависимости от жесткости материала.
Как системы внутриформового охлаждения влияют на себестоимость серийной продукции?
Правильно спроектированные конформные (повторяющие геометрию детали) каналы охлаждения равномерно распределяют тепло внутри пресс-формы. Это сокращает время цикла литья на 20–40%. Более короткое время цикла снижает затраты на электроэнергию и амортизацию оборудования на деталь, окончательно снижая общий бюджет. Превратите ваши идеи в промышленную реальность
Мы предлагаем инженерные решения под одной крышей для ваших инвестиций в разработку пресс-форм по индивидуальному заказу и крупносерийных проектов. Поделитесь 3D-CAD данными и техническим заданием вашего нового проекта, чтобы запросить у нашей экспертной группы подробный DFM-анализ и коммерческое B2B-предложение.
Recommended for You
Преимущества прототипирования и массового производства с точки зрения затрат.
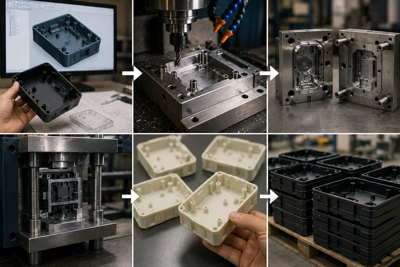
Изготовление мягкой оснастки — это метод предсерийного производства, позволяющий быстро и недорого изготовить от 50 до 5000 деталей из реального сырья, прежде чем прибегать к дорогостоящим пресс-формам для массового производства (жесткой оснастке). Обычно она изготавливается из легко обрабатываемых алюминиевых сплавов (Alumec 89, 7075 T6) или предварительно закаленных низкоуглеродистых сталей (1.2311). Благодаря мягкой оснастке сборка, проверка прочности, проверка DFM и тестирование образцов готовой детали в реальных условиях литья под давлением, что минимизирует риск высоких затрат на доработку, связанных с массовым производством.